
تقنية التجعيد وضبط الجودة في تسخيرات الأسلاك
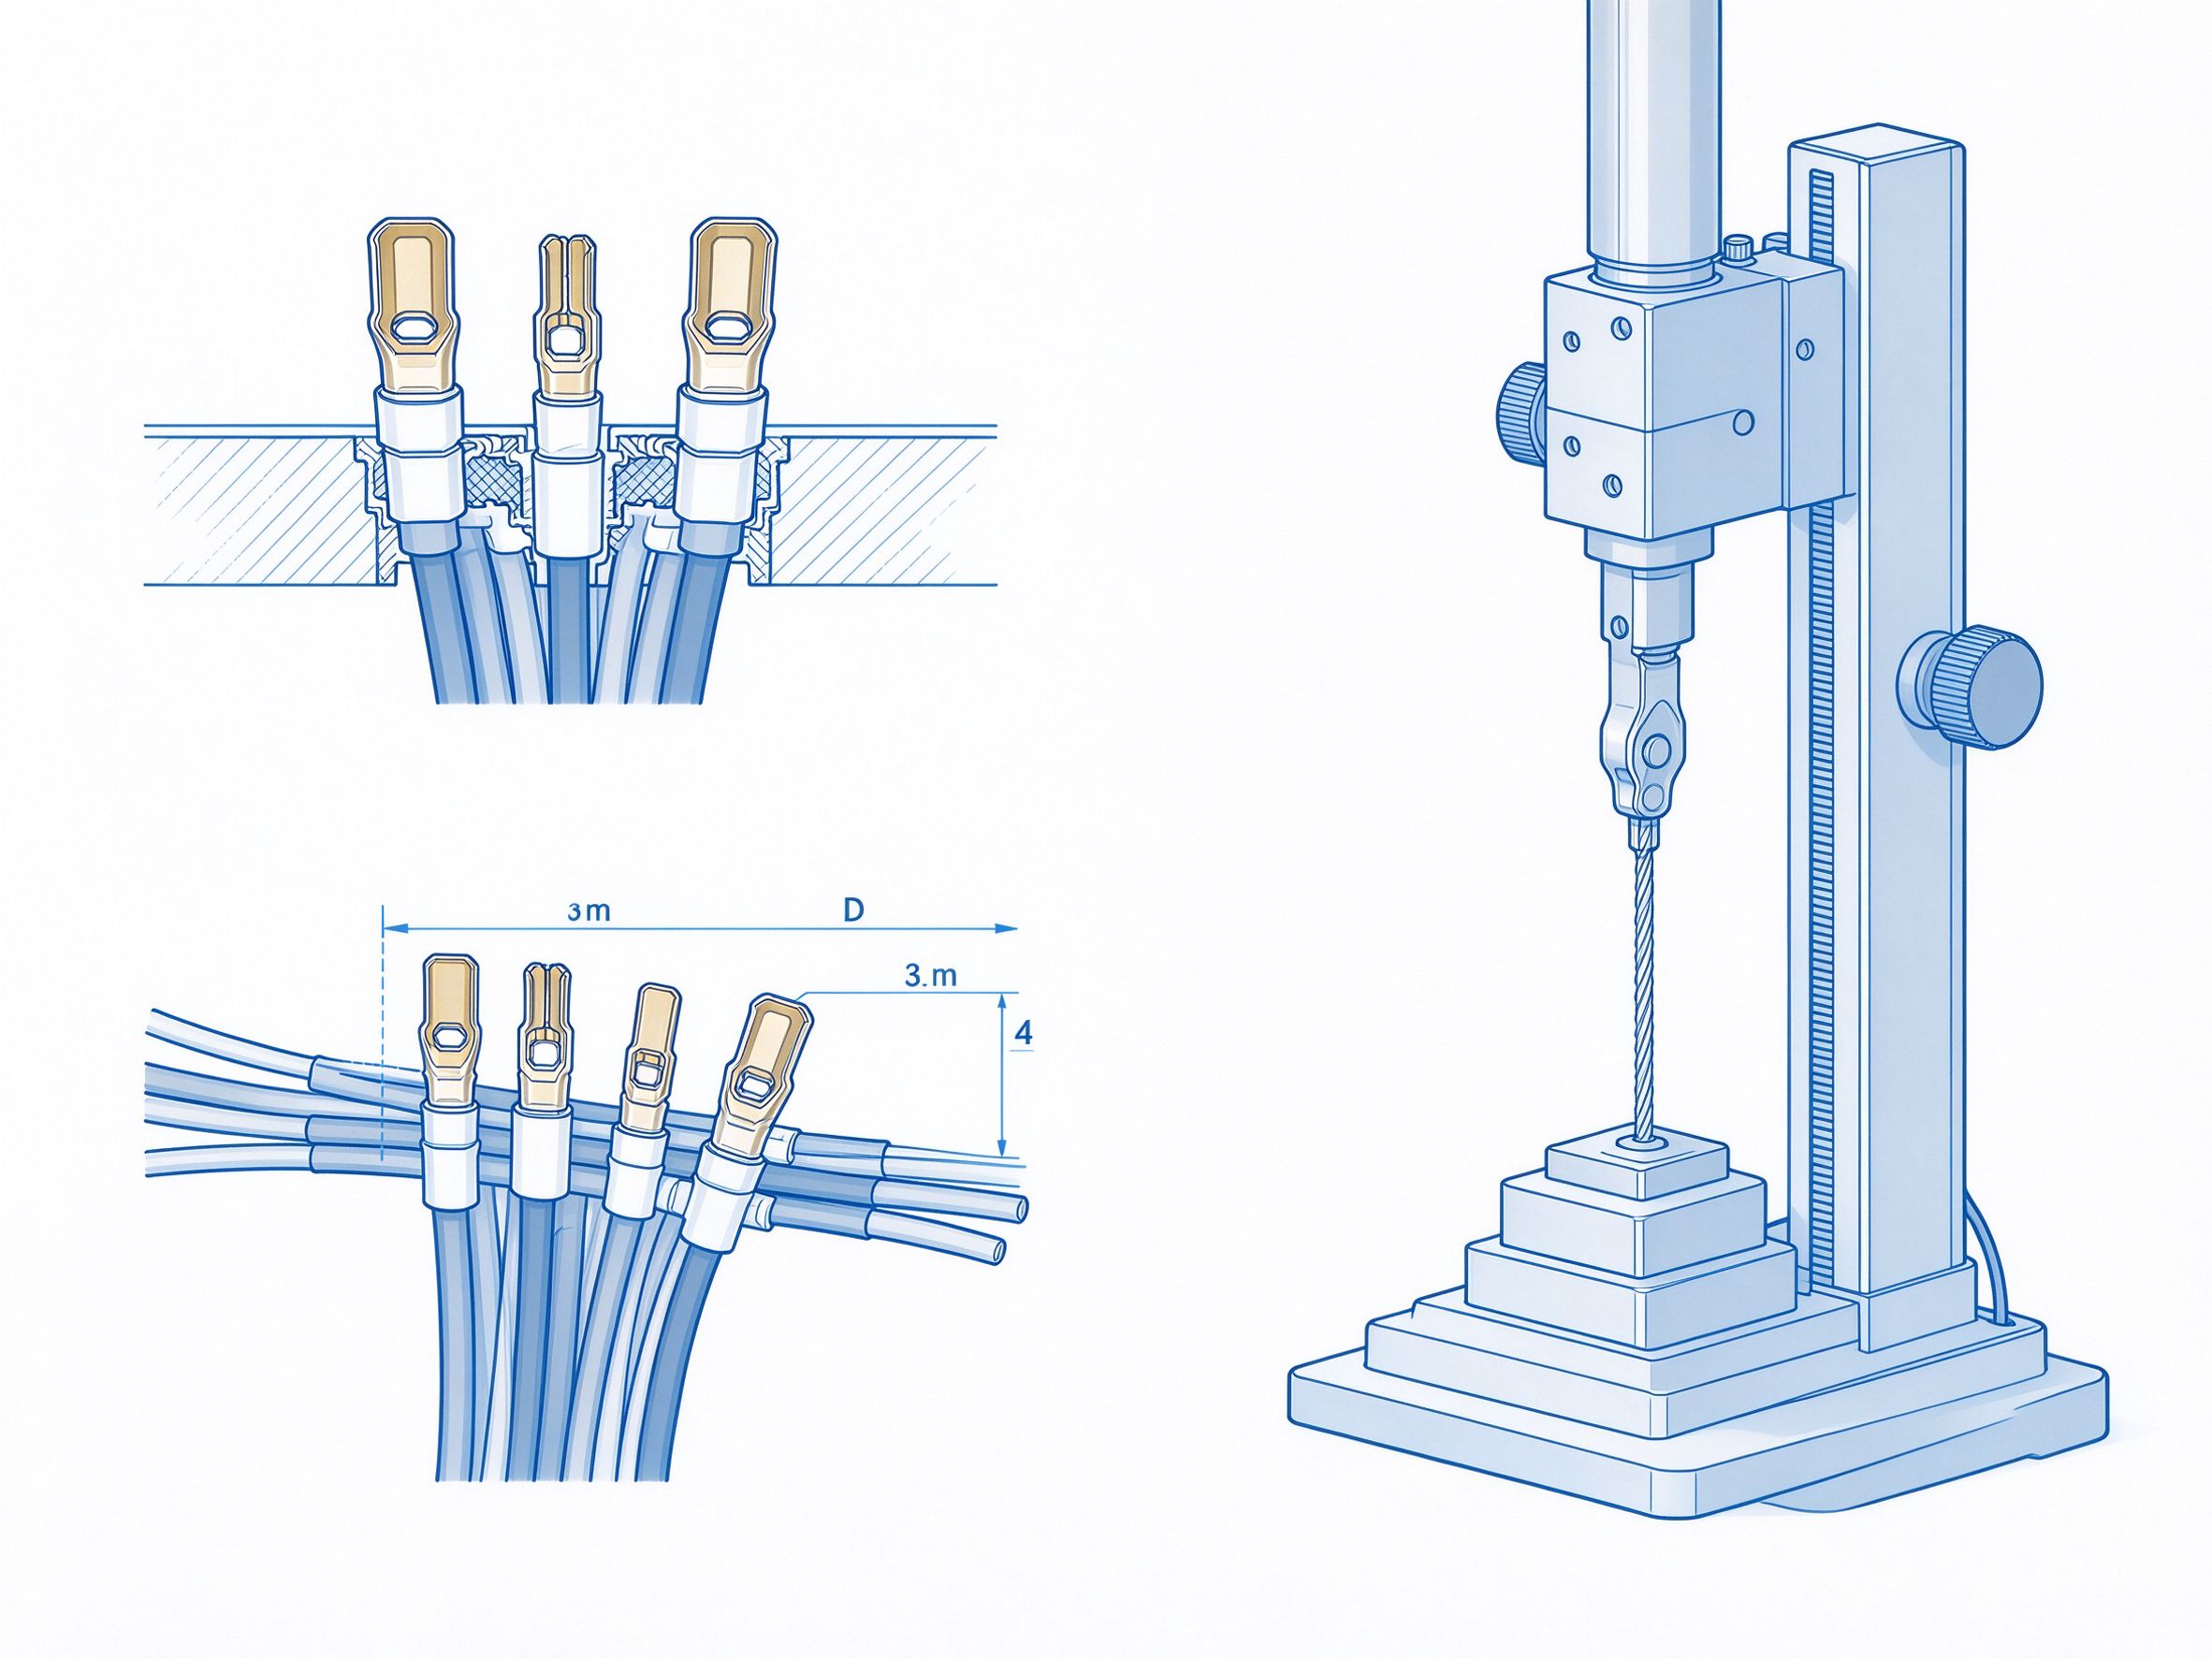
يُعد التجعيد من أدق العمليات في إنتاج تسخيرات الأسلاك، وتؤثر جودته مباشرة في الأداء الكهربائي والقوة الميكانيكية للتسخيرة. وتشير الإحصاءات إلى أن نحو 70% من أعطال التسخيرات تعود إلى سوء التجعيد. ويستعرض هذا المقال بالتفصيل معلمات عملية التجعيد وطرق ضبط الجودة.
أولاً: المبدأ الأساسي للتجعيد
التجعيد عملية تُستخدم فيها أداة خاصة لربط الطرف والسلك معاً عبر تشوّه بلاستيكي. وينبغي أن يحقق التجعيد الجيد المتطلبات التالية في آن واحد:
1. الأداء الكهربائي: مقاومة تلامس منخفضة ومستقرة.
2. الأداء الميكانيكي: قوة انسحاب كافية تمنع انفصال الوصلة.
3. تفريغ الإجهاد: توفر نقطة التجعيد تفريغاً جيداً للإجهاد، وتجنّب انقطاع السلك بالإرهاق.
ثانياً: المعلمات التقنية الرئيسية
1. ارتفاع التجعيد: أهم معلمة تؤثر في جودة التجعيد، ويجب ضبطها بدقة حسب مواصفات الطرف، وتُضبط عادة ضمن تفاوت ±0.02mm.
2. عرض التجعيد: يؤثر في القوة الميكانيكية ومساحة التلامس للوصلة.
3. طول التجريد: يجب أن يكون دقيقاً، فالتجريد الطويل يترك نحاساً مكشوفاً بكمية زائدة، أما القصير فيدفع العزل إلى داخل منطقة التجعيد.
4. موضع الطرف: يجب أن يكون الطرف في مركز نصل التجعيد، فالانزياح يؤدي إلى سوء التجعيد.
ثالثاً: طرق ضبط الجودة
1. اختبار قوة الانسحاب: تخضع أول قطعة من كل دفعة لاختبار قوة الانسحاب، لضمان مطابقتها للمعيار.
2. تحليل المقطع العرضي: يُجرى بشكل دوري تشريح لمقطع التجعيد وملاحظة كيفية امتلاء النحاس، وينبغي أن تزيد نسبة الامتلاء المثالية على 90%.
3. اختبار المقاومة: قياس مقاومة التلامس عند نقطة التجعيد، لضمان وقوعها ضمن النطاق المقبول.
4. الفحص الظاهري: التحقق من خلو الوصلة من النتوءات والخيوط المنفلتة والانقطاعات وغيرها من العيوب.
رابعاً: عيوب التجعيد الشائعة
1. التجعيد الزائد: يكون ارتفاعه صغيراً جداً فيقطع النحاس أو الطرف.
2. التجعيد الناقص: يكون ارتفاعه كبيراً جداً فتزداد مقاومة التلامس وتقل قوة الانسحاب.
3. الانحراف: يزيح الطرف موضع التجعيد، فيكون الضغط غير مكتمل من جهة واحدة.
4. الخيوط المنفلتة: تبرز خيوط النحاس من منطقة التجعيد، وقد تسبب دائرة قصر.
تعتمد شركتنا آلات تجعيد أوتوماتيكية بالكامل مزودة بنظام مراقبة الضغط، يتابع جودة التجعيد لحظياً، ويضمن خلو كل تسخيرة من العيوب ومطابقتها لمعايير الجودة.