
Wichtige Prozessmerkmale der Terminal-Crimpung
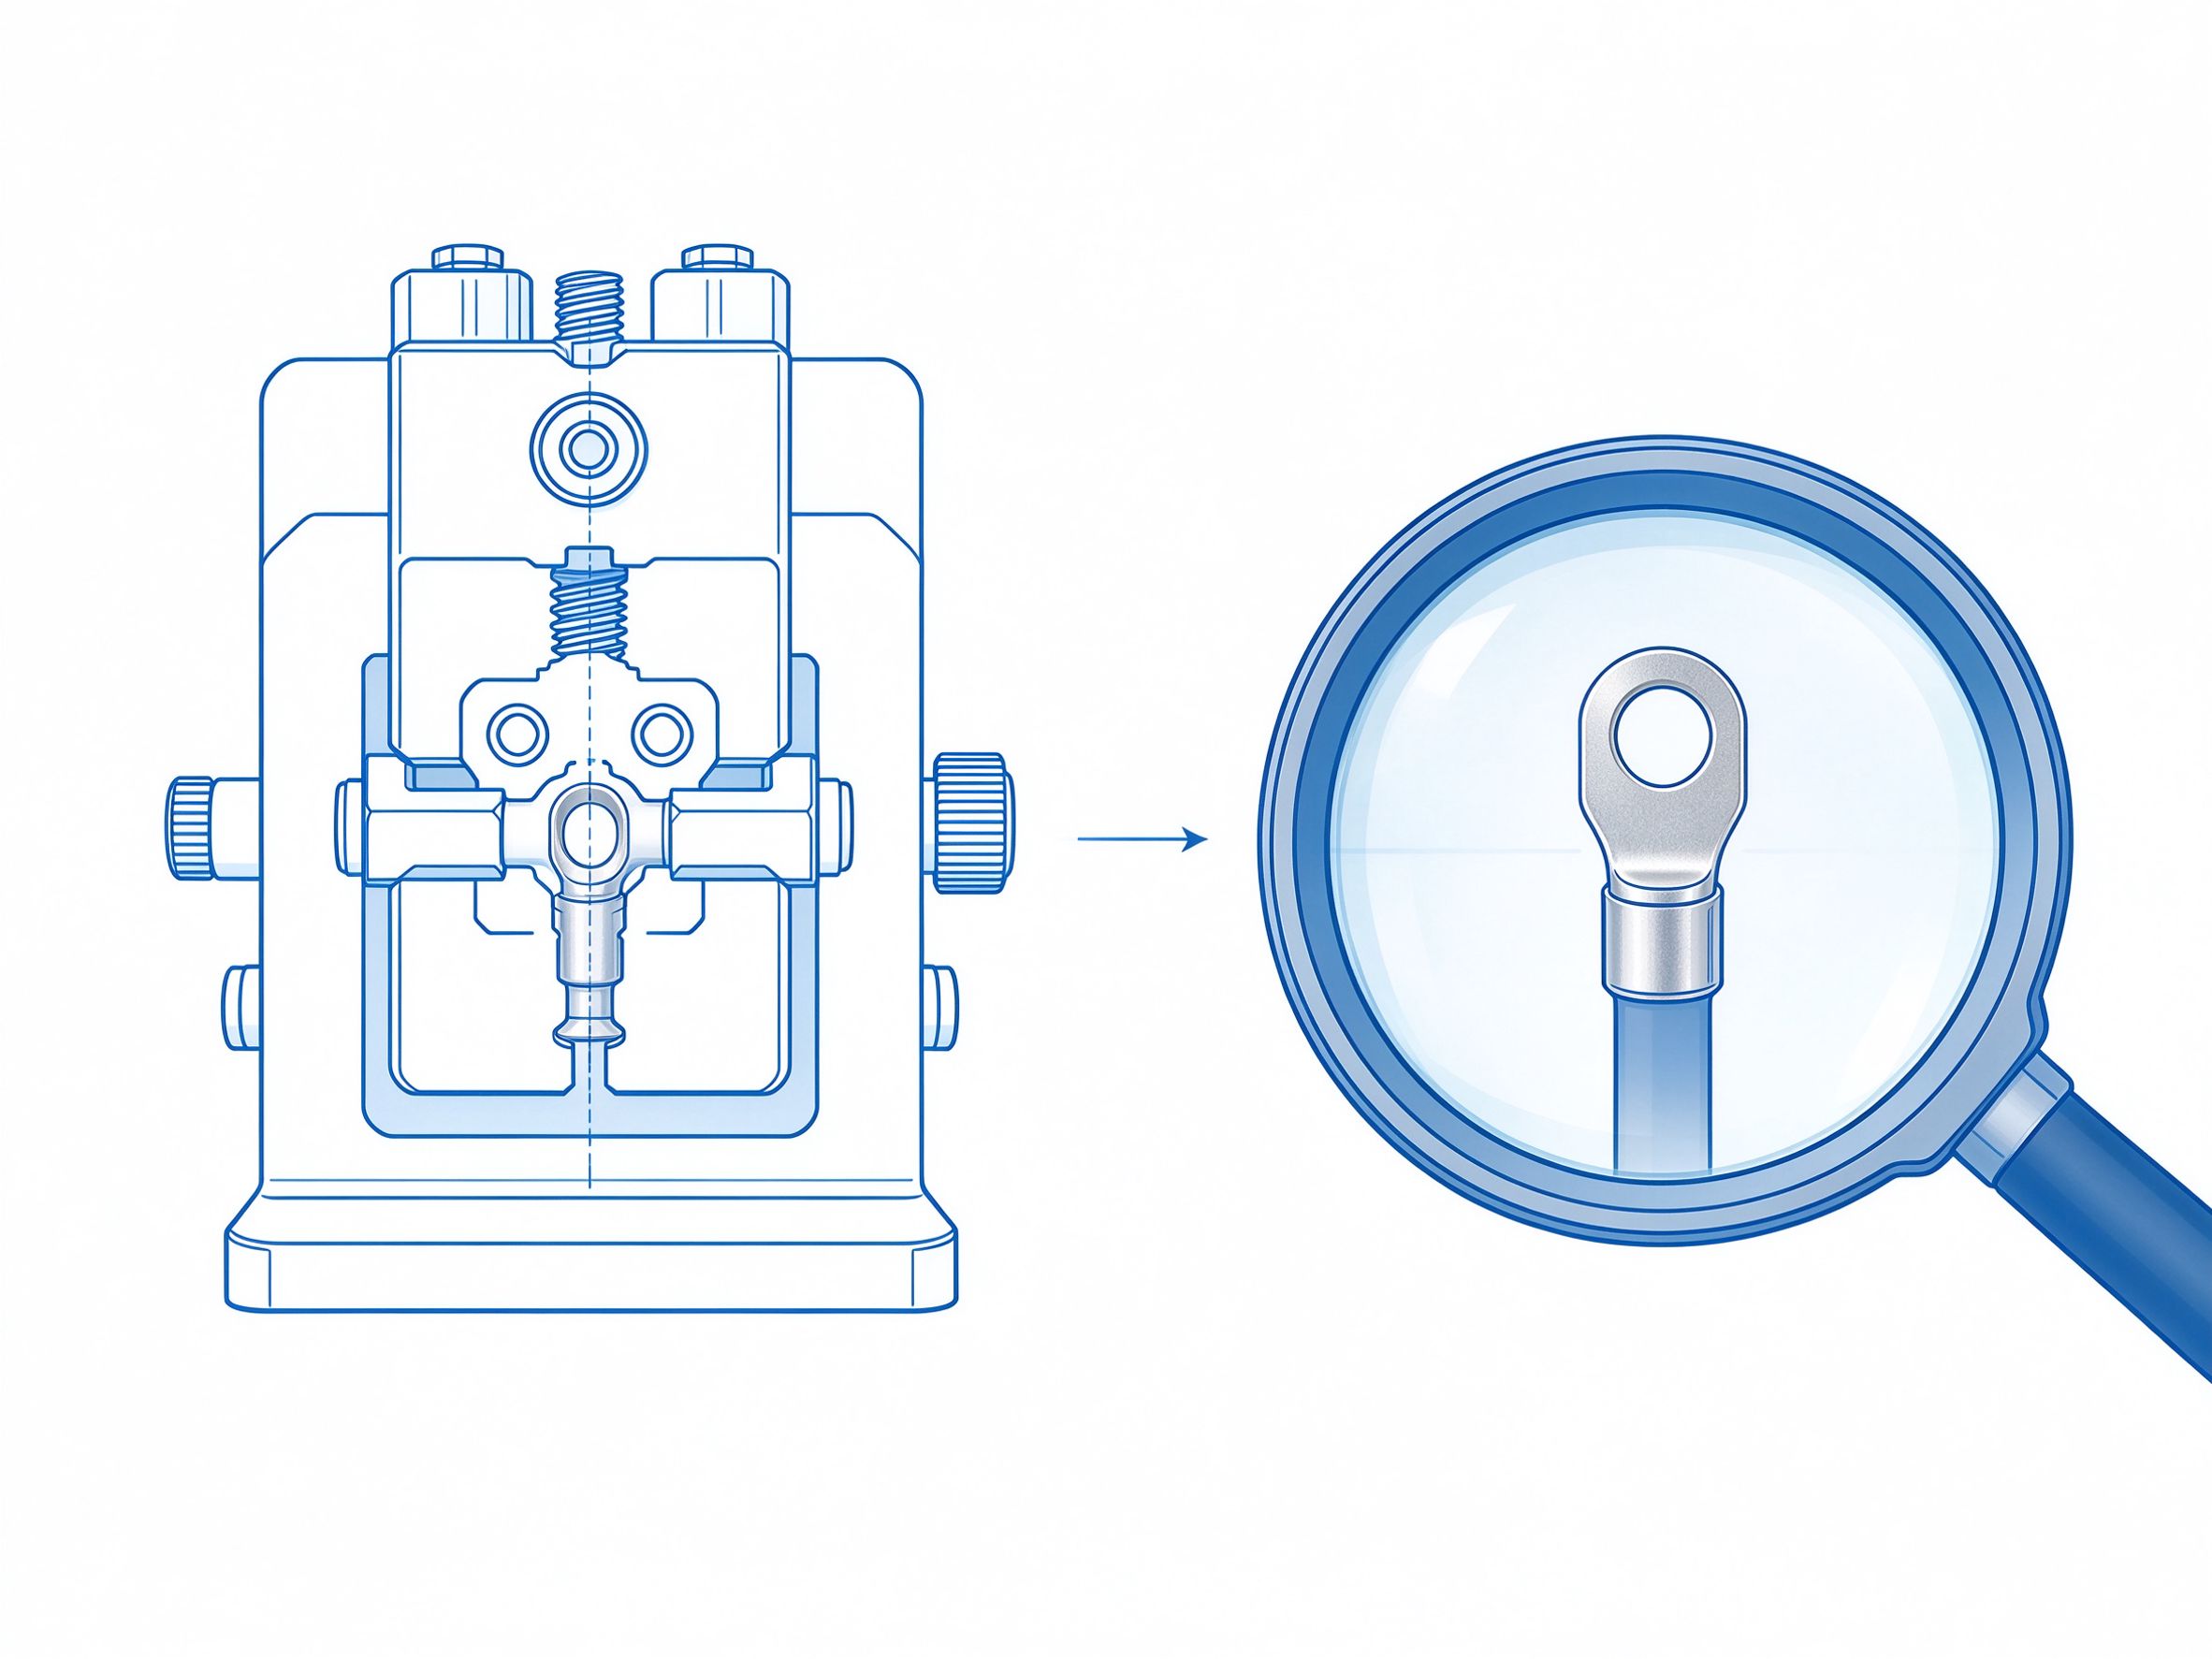
Die Qualität der Terminal-Crimpung beeinflusst direkt die elektrischen Eigenschaften und die mechanische Zuverlässigkeit eines Kabelbaums und zählt zu den wichtigsten Fertigungsschritten. Beim Crimpen werden die Crimpflügel des Terminals unter Kaltverformung um die Ader gepresst und bilden einen stabilen elektrischen Kontakt. Die wesentlichen Prozessparameter sind die folgenden.
Crimphöhe
Die Crimphöhe ist der zentrale Parameter für die Crimpqualität und muss je nach Leiterquerschnitt und Terminaltyp exakt eingestellt werden. Eine Standard-Crimphöhe stellt eine feste Verbindung der Ader im Terminal sicher, wobei sich die Kupferlitze ausreichend verformt, ohne die Ader durchzutrennen oder übermäßig zu beschädigen – so wird sowohl die Leitfähigkeit als auch die Auszugskraft gewährleistet.
Crimmbreite
Die Crimmbreite bestimmt die Kontaktfläche der Crimpung. Eine zu große Breite führt zu einer Überpressung und kann Risse in den Terminalflügeln verursachen; eine zu geringe Breite umschließt die Ader unzureichend und erhöht den Übergangswiderstand. Sie muss gemeinsam mit der Crimphöhe auf den zulässigen Prozessfensterbereich abgestimmt werden.
Zugkraftprüfung
Nach jeder gefertigten Charge muss eine Zugkraftprüfung durchgeführt werden, bei der die Auszugskraft zwischen Terminal und Ader gemessen wird. Dadurch wird sichergestellt, dass die Anforderungen des jeweiligen Leiterquerschnitts und Terminaltyps erfüllt werden und sich das Terminal im Betrieb nicht löst.
Schliffbildanalyse
Regelmäßig wird ein Crimpschliff angefertigt: Unter dem Mikroskop werden die Aderverformung, der Hohlraumanteil und Grate beurteilt, um den Crimpzustand zu überprüfen. Bei Abweichungen werden Werkzeug und Parameter rechtzeitig nachjustiert und so eine gleichbleibende Serienqualität sichergestellt.