
Crimpprozess und Qualitätskontrolle bei Kabelbäumen
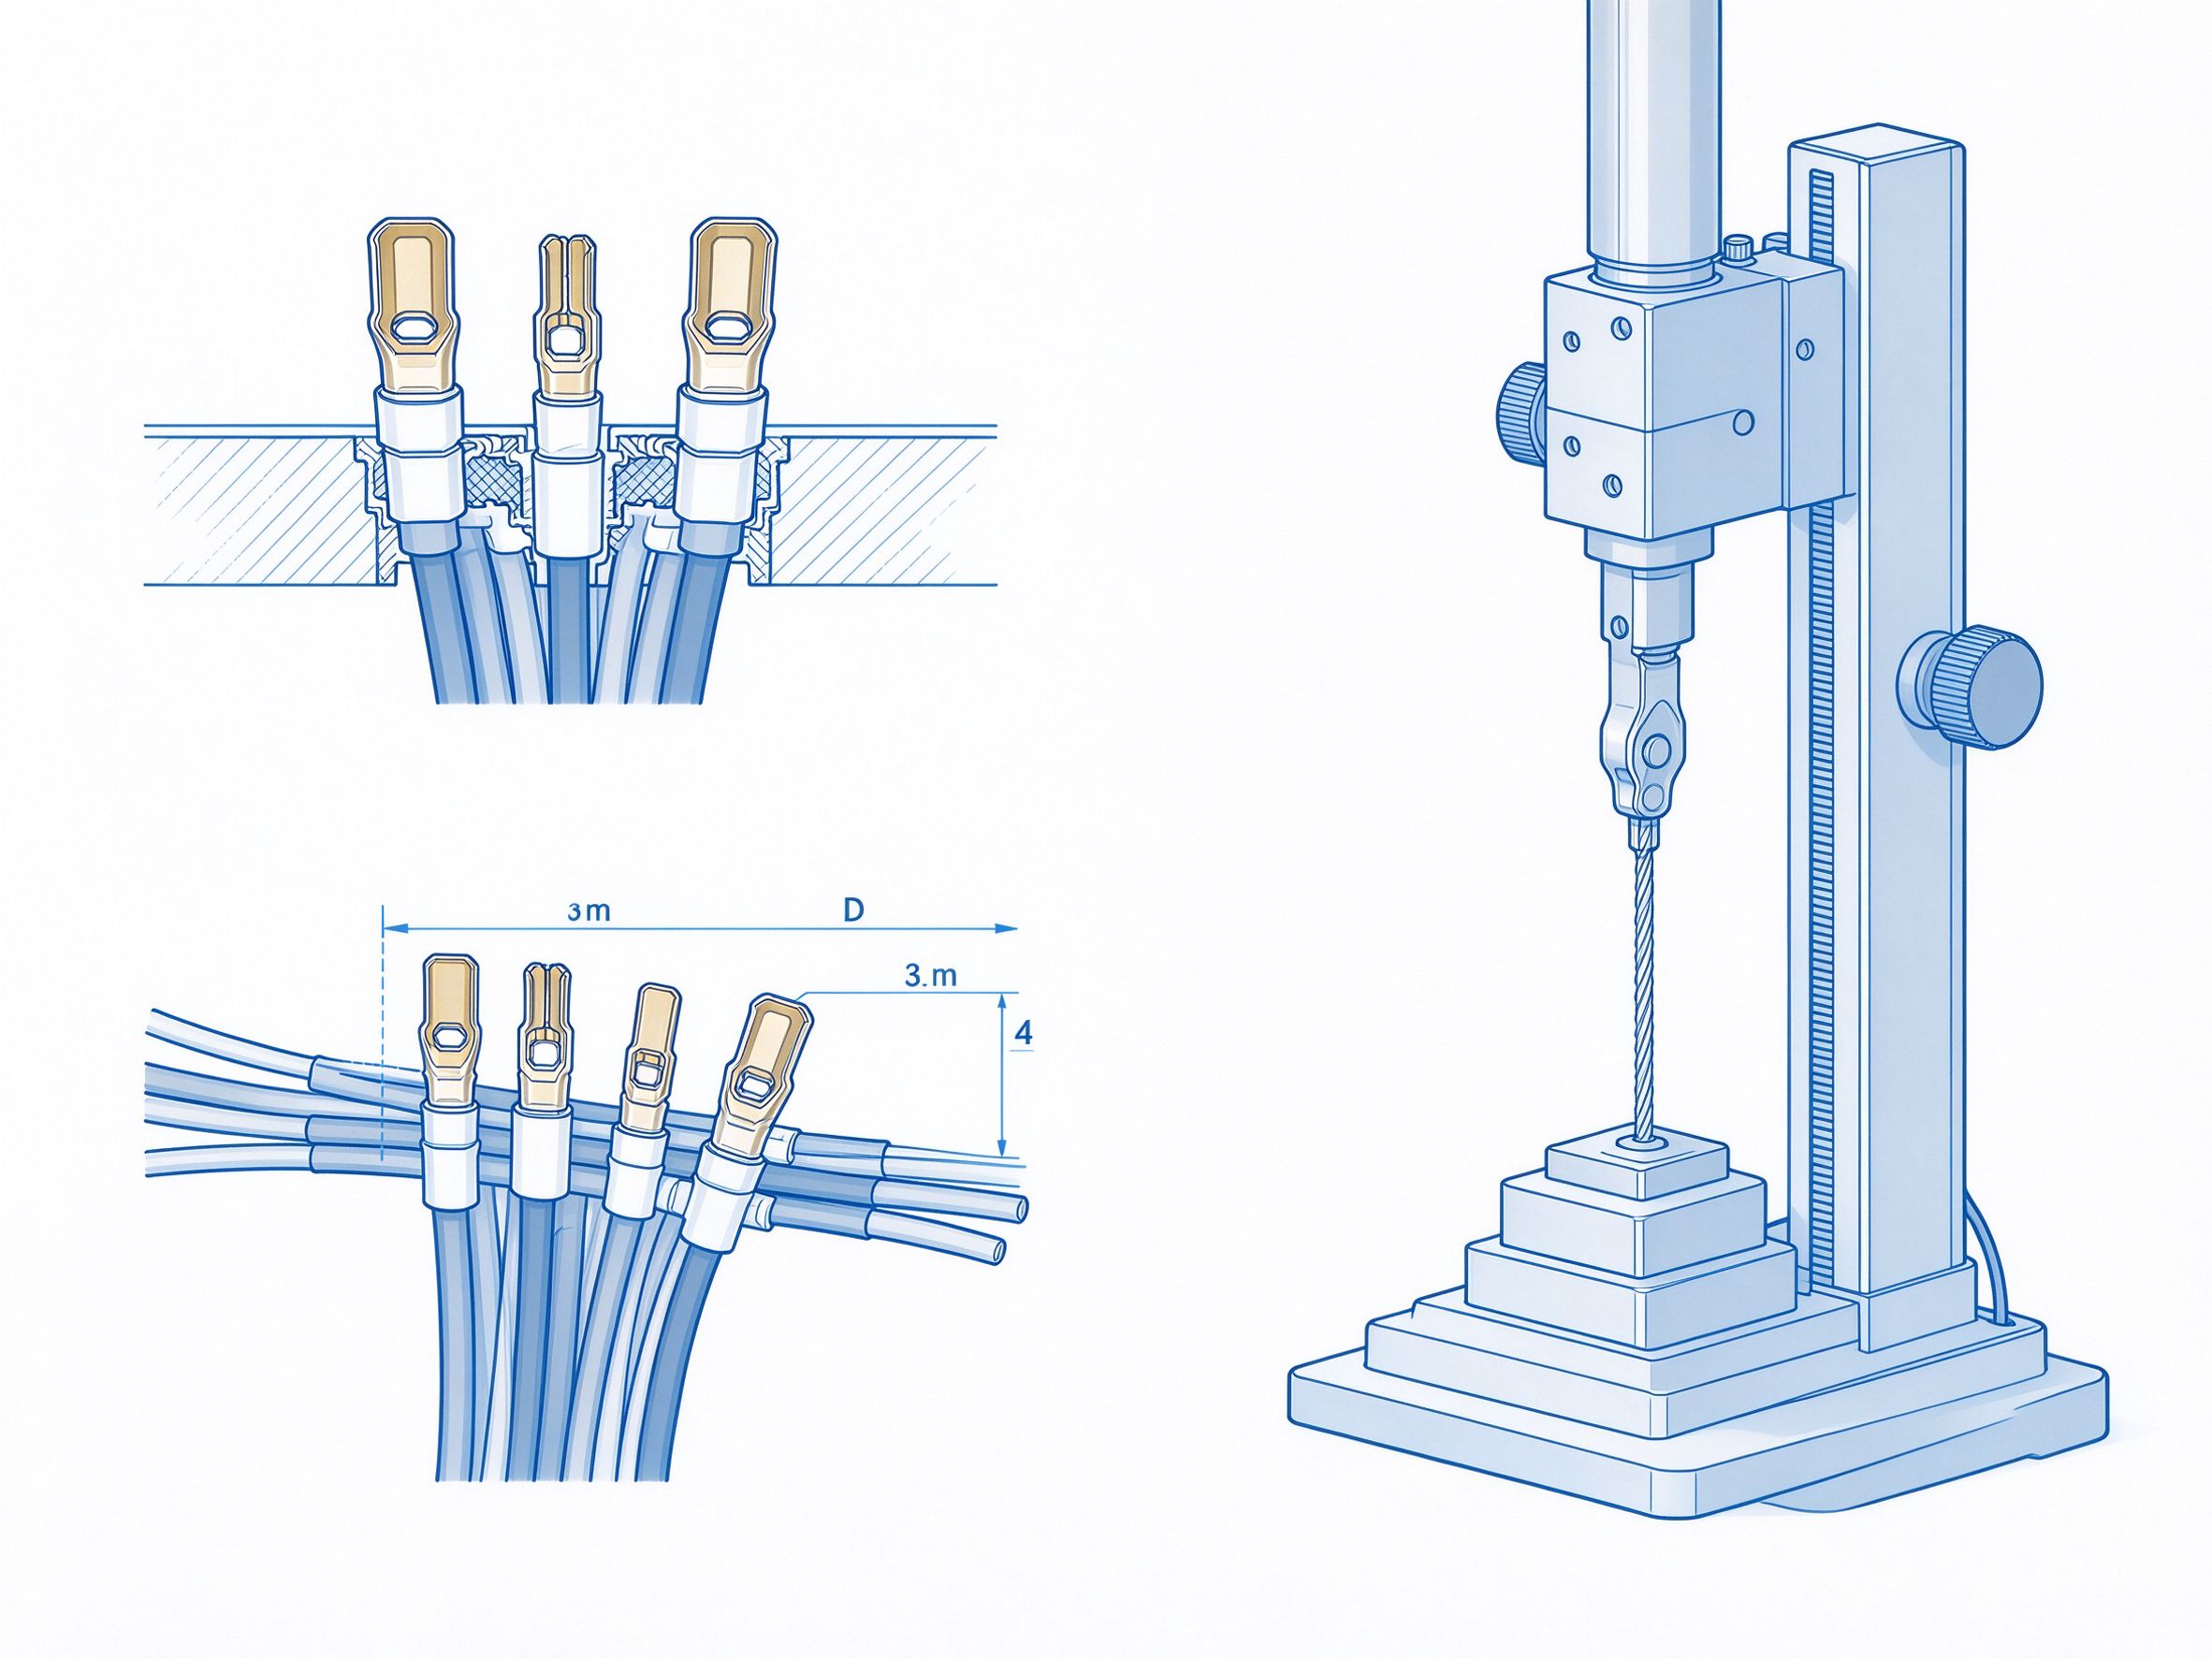
Das Crimpen ist einer der kritischsten Fertigungsschritte im Kabelbaumbau; die Crimpqualität beeinflusst direkt die elektrischen Eigenschaften und die mechanische Festigkeit. Statistisch stehen etwa 70 % der Kabelbaumausfälle mit mangelhafter Crimpung im Zusammenhang. Dieser Artikel erläutert die Crimpparameter und Methoden der Qualitätskontrolle im Detail.
1. Grundprinzip der Crimpung
Crimpen ist ein Prozess, bei dem Terminal und Ader durch plastische Verformung mittels Crimpwerkzeugen verbunden werden. Eine gute Crimpung erfüllt gleichzeitig folgende Anforderungen:
1. Elektrische Eigenschaften: niedriger und stabiler Kontaktwiderstand.
2. Mechanische Eigenschaften: ausreichende Auszugskraft, damit die Verbindung nicht löst.
3. Spannungsabbau: Die Crimpstelle gibt Spannung gut ab und vermeidet so einen Ermüdungsbruch der Ader.
2. Wichtige Prozessparameter
1. Crimphöhe: der wichtigste Parameter für die Crimpqualität; sie muss streng nach dem Terminal-Datenblatt eingestellt werden. Die Toleranz liegt in der Regel innerhalb von ±0,02 mm.
2. Crimmbreite: beeinflusst die mechanische Festigkeit und die Kontaktfläche der Crimpung.
3. Abisolierlänge: muss exakt sein; zu lang lässt zu viel blankes Kupfer frei, zu kurz drückt Isolation in die Crimpzone.
4. Terminalposition: Das Terminal muss zentriert unter dem Crimpmesser sitzen; eine Abweichung führt zu mangelhafter Crimpung.
3. Methoden der Qualitätskontrolle
1. Auszugskraftprüfung: Am ersten Stück jeder Charge wird die Auszugskraft geprüft, damit sie den Normwerten entspricht.
2. Schliffbildanalyse: In regelmäßigen Abständen werden Crimpquerschnitte angeschnitten, um die Kupferfüllung zu begutachten. Die ideale Füllrate liegt über 90 %.
3. Widerstandsprüfung: Der Kontaktwiderstand an der Crimpstelle wird gemessen und muss im zulässigen Bereich liegen.
4. Sichtprüfung: Die Crimpung wird auf Grate, abstehende Einzeldrähte, Drahtbrüche und weitere Fehler untersucht.
4. Häufige Crimpfehler
1. Überpressung: Die Crimphöhe ist zu gering, was zum Bruch von Kupfer oder Terminal führt.
2. Unterpressung: Die Crimphöhe ist zu groß, was einen hohen Kontaktwiderstand und zu geringe Auszugskraft zur Folge hat.
3. Schieflage: Das Terminal ist versetzt gecrimpt, sodass eine Seite nicht vollständig erfasst wird.
4. Abstehende Drähte: Kupfereinzeldrähte ragen aus der Crimpstelle heraus und können einen Kurzschluss verursachen.
Unser Unternehmen setzt vollautomatische Crimpmaschinen mit Drucküberwachungssystem ein, die die Crimpqualität in Echtzeit überwachen – so erfüllt jeder Kabelbaum die Qualitätsvorgaben.