
Montagereihenfolge und Fehlervermeidung beim Teileentnehmen: Stichprobe, Reihenfolgprüfung, Abfangen, Bewertung
Grenzprüfung und Abtastung
Das zu verifizierende Objekt ist die Montagesequenz, die Entnahmeaktionen und der Scan-Bestätigungsschritt an der Endmontagestation. Ziel ist es, sicherzustellen, dass die Bediener gemäß den Zeichnungen und den Vorgaben der Arbeitsanweisungen arbeiten, Fehlteile durch Fehlervermeidungseinrichtungen oder Scan-Aktionen aufgehalten werden und die Erststück-Prüfung sowie die Rückmeldung bei Abweichungen entsprechend dem Prozess erfolgen. Die Stichproben decken Montagechargen verschiedener Produktmodelle, unterschiedlicher Arbeitsplätze und Schichten ab, wobei Arbeitsauftragsnummer, Arbeitsplatznummer, Produktmodell, Montagezeit und Bediener aufgezeichnet werden. Die Stichprobenbedingungen folgen den Vorgaben des Validierungsplans und ziehen nicht allein aus einem Arbeitsplatz oder einem einzelnen Produkttyp Rückschlüsse auf die gesamte Linie. Die Validierung verändert den normalen Montageprozess nicht; die entnommenen Arbeiten werden vor Ort überprüft, Status, Abweichungen und Abfangmaßnahmen werden vollständig dokumentiert, und nach der Bestätigung der Korrektheit wird der Prozess fortgesetzt.
Überprüfung der Montagereihenfolge und der Arbeitsprozesse
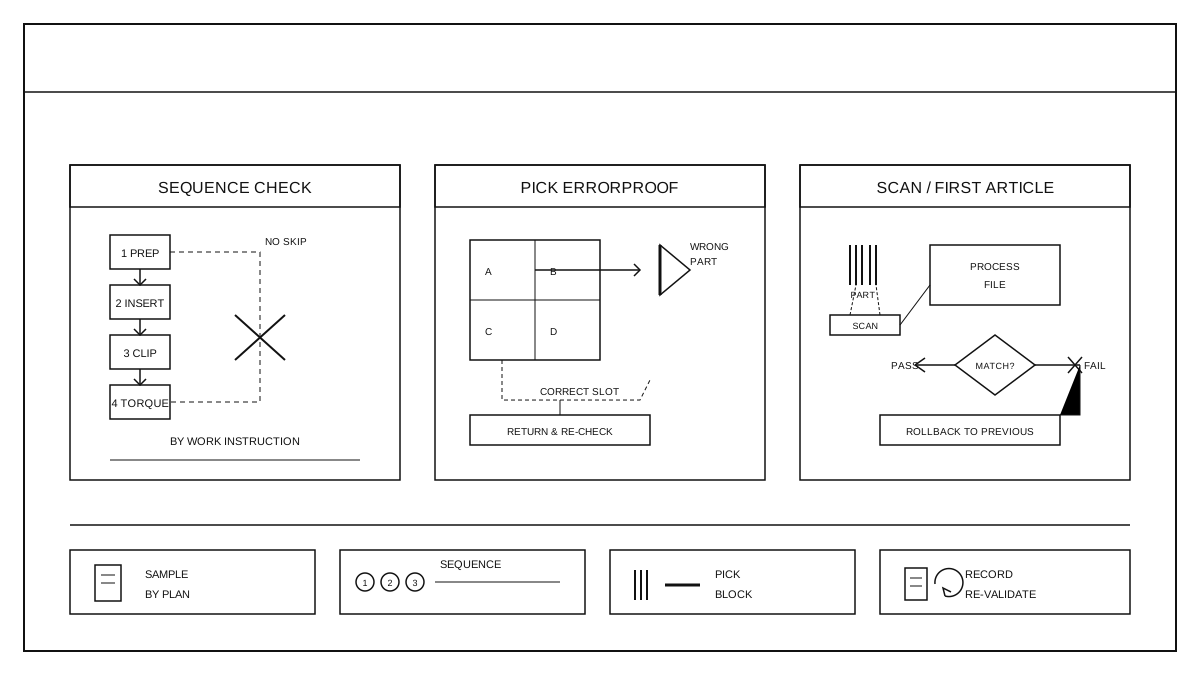
Die Prozessüberprüfung erfolgt auf Grundlage der Montageverfahren-Dokumente und Arbeitsanweisungen, und es wird Schritt für Schritt bestätigt, dass der vorherige Schritt abgeschlossen ist, bevor der nächste begonnen wird: Schritte wie Vorbereiten, Einstecken, Einklicken, Befestigen, Nachprüfung usw. werden gemäß der Reihenfolge im Dokument ausgeführt, ohne dass Schritte übersprungen, zusammengefasst oder vertauscht werden dürfen. Bei der Überprüfung wird am Arbeitsplatz neben dem Takt gestanden, Beginn- und Endzeiten jeder Operation sowie die verwendeten Werkzeuge und Materialchargen aufgezeichnet. Werden Sprünge, arbeitsübergreifende Abläufe oder Reihenfolgeabweichungen wie Erst Befestigen dann Einstecken festgestellt, wird der Ablauf sofort gestoppt und der vorherige Schritt wiederholt, ohne die Abweichung in den nächsten Arbeitsplatz zu übertragen. Die Version des Verfahrensdokuments, die Arbeitsplatznummer und die Überprüfungsergebnisse werden gemäß den Dokumenten in der Chargenaufzeichnung festgehalten.
Fehlervermeidung bei der Abholung und Abfang von Fehlteilen
Die Ablage-Fehlervermeidung bei der Entnahme umfasst die Übereinstimmung der Materialboxfächer mit dem Arbeitsmaterial, ob falsches Material durch Strukturbegrenzung oder Barcode-Scan erkannt worden ist, und ob Mehrfachteile oder Mischmaterial vor der Entnahme entdeckt werden. Materialien werden entsprechend den Materialtypen, Spezifikationen und Mengen des Prozessdokuments einzeln entnommen, ohne Fächer zu überschreiten oder benachbarte Materialien griffbereit mitzunehmen. Wenn falscher Materialtyp, falsche Spezifikation, Mehrfachteile oder Mischmaterial entdeckt werden, werden Fachposition und Material vor Ort protokolliert, die Überprüfung im aktuellen Arbeitsvorgang durchgeführt, und abgefangene Materialien werden zur erneuten Bestätigung an die vorherige Station oder das Materialregal zurückgegeben; die Montage wird nicht fortgesetzt. Fehlervermeidungsvorrichtungen, Fachkennzeichnungen und Materialstatus werden gemäß Prozessdokumentation aufgezeichnet, manuelles Umgehen der Fehlervermeidung wird nicht durchgeführt.
QR-Code scannen zur Bestätigung und Feststellung
Die QR-Code-Überprüfung wird nach Abschluss jeder wichtigen Arbeitsstufe durchgeführt, indem der Material- oder Arbeitsauftrags-Barcode gescannt wird. Das System vergleicht gemäß dem Prozessdokument den Materialtyp, die Menge und die Reihenfolge der Arbeitsstufen. Die Erststückprüfung erfolgt durch den Prüfer, der Aussehen, Passgenauigkeit, Befestigungszustand und Fehlervermeidungsmarkierungen gemäß Zeichnung und Prozessdokument überprüft. Nach Bestätigung der Konformität kann die nachfolgende Charge fortgesetzt werden. Wenn das Ergebnis eines Scanvorgangs nicht mit dem Prozessdokument übereinstimmt, das zu scannende Material fehlt, die Reihenfolge vertauscht ist oder das Erststück nicht akzeptabel ist, wird ein Stopp ausgelöst, das Werkstück wird nicht freigegeben und auf die vorherige Arbeitsstufe zurückgeführt. Die Beurteilung erfolgt nach den im Validierungsplan festgelegten Kriterien. Wenn ein Schlüsselkriterium nicht erfüllt wird, gilt die aktuelle Validierung als nicht bestanden; es wird nicht auf die gesamte Charge basierend auf einzelnen konformen Werkstücken geschlossen.
Chargenaufzeichnungen und Revalidierung
Aufzeichnen von Auftragsnummer, Arbeitsplatznummer, Produkttyp, Probenahmemenge, Prüfergebnis der Reihenfolge, Anzahl und Art der Abholblockierungen, Scanprotokolle, Erstteilbewertungsergebnisse und Informationen zu etwaigen Rückstellungen, um eine rückverfolgbare Chargendokumentation zu erstellen. Nach der Validierung überprüfen, ob die Fehlervermeidungseinrichtungen, Scangeräte, Version der Prozessunterlagen und Arbeitsplatzanordnung weiterhin vor Ort übereinstimmen. Nach Änderungen am Montageprozess, den Materialboxen, der Scan-Logik oder der Arbeitsplatzanordnung erneut validieren, alte Schlussfolgerungen nicht übernehmen. Hinweise zur Montageausführung und zur Anwendung von Fehlervermeidungsmaßnahmen an den Endmontagearbeitsplätzen siehe Gesamtkabelstrang-Montagestation Ausführungs- und Fehlervermeidungstechnologie: Montageabfolge, Fehlervermeidung beim Teileentnehmen, Scan-Bestätigung und Erstteilbestätigung.