
Aspectos clave del proceso de crimpado de terminales
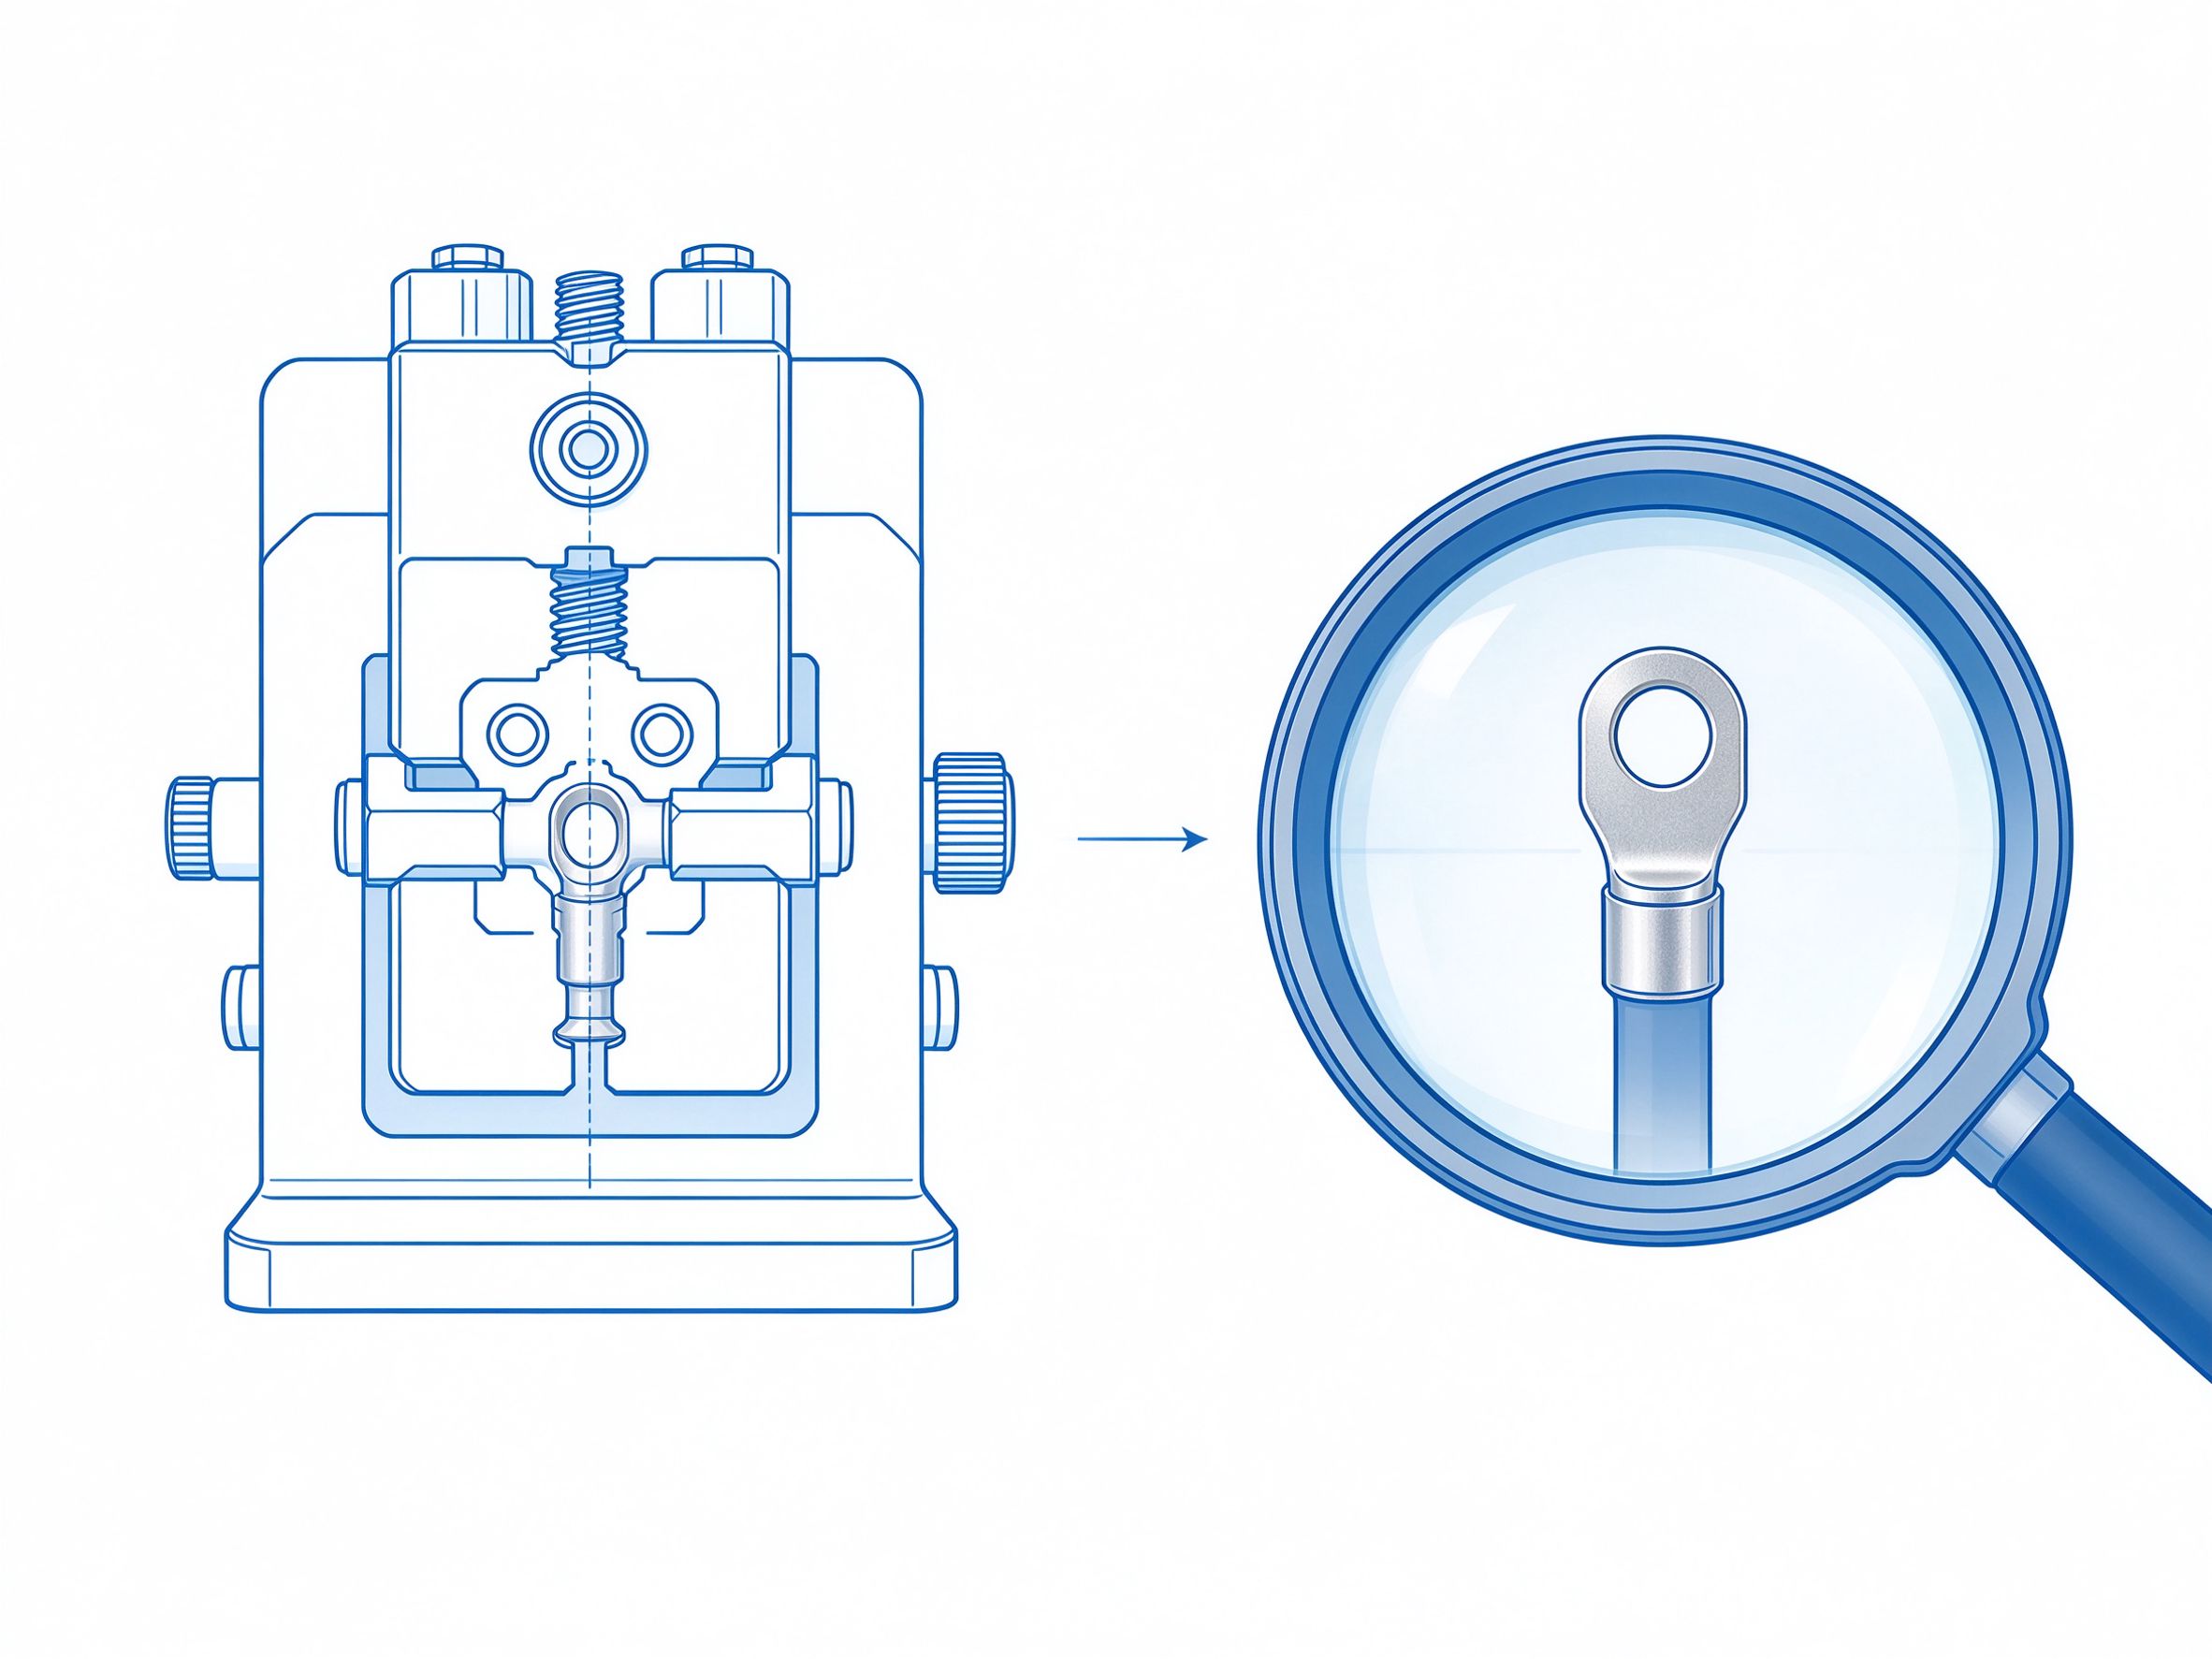
La calidad del crimpado de terminales influye directamente en las propiedades eléctricas y la fiabilidad mecánica del arnés de cables, y es uno de los procesos más críticos de su fabricación. El crimpado se basa en la deformación en frío de las alas del terminal bajo presión, que abrazan el conductor y forman una vía estable de conducción. Los paramentos de proceso clave son los siguientes.
Altura de crimpado
La altura de crimpado es el parámetro esencial que determina la calidad del crimpado y debe ajustarse con precisión según la sección del conductor y el modelo del terminal. Una altura de crimpado estándar debe mantener el conductor firmemente conectado en el terminal, con una deformación suficiente del hilo de cobre, sin cortar ni dañar excesivamente el cable, garantizando tanto la conducción eléctrica como la resistencia al desenganche.
Anchura de crimpado
La anchura de crimpado determina el área de contacto. Un valor excesivo produce un crimpado sobrehecho y puede agrietar las alas del terminal; uno insuficiente deja el conductor mal sujeto y aumenta la resistencia de contacto. Debe ajustarse conjuntamente con la altura de crimpado dentro de la ventana de proceso admisible.
Ensayo de tracción
Tras cada lote de crimpado debe realizarse un ensayo de tracción, midiendo la fuerza de extracción entre el terminal y el conductor, para asegurar que cumple los requisitos de la sección y el modelo de terminal correspondientes y evitar que el terminal se afloje durante el uso.
Análisis de sección
Periódicamente se realiza un análisis de la sección transversal del crimpado: bajo el microscopio se observan la deformación del conductor, el porcentaje de huecos y las rebabas, para juzgar la estabilidad del crimpado y ajustar a tiempo el utillaje y los parámetros, garantizando la consistencia de la producción en serie.