
Proceso de crimpado y control de calidad de arneses
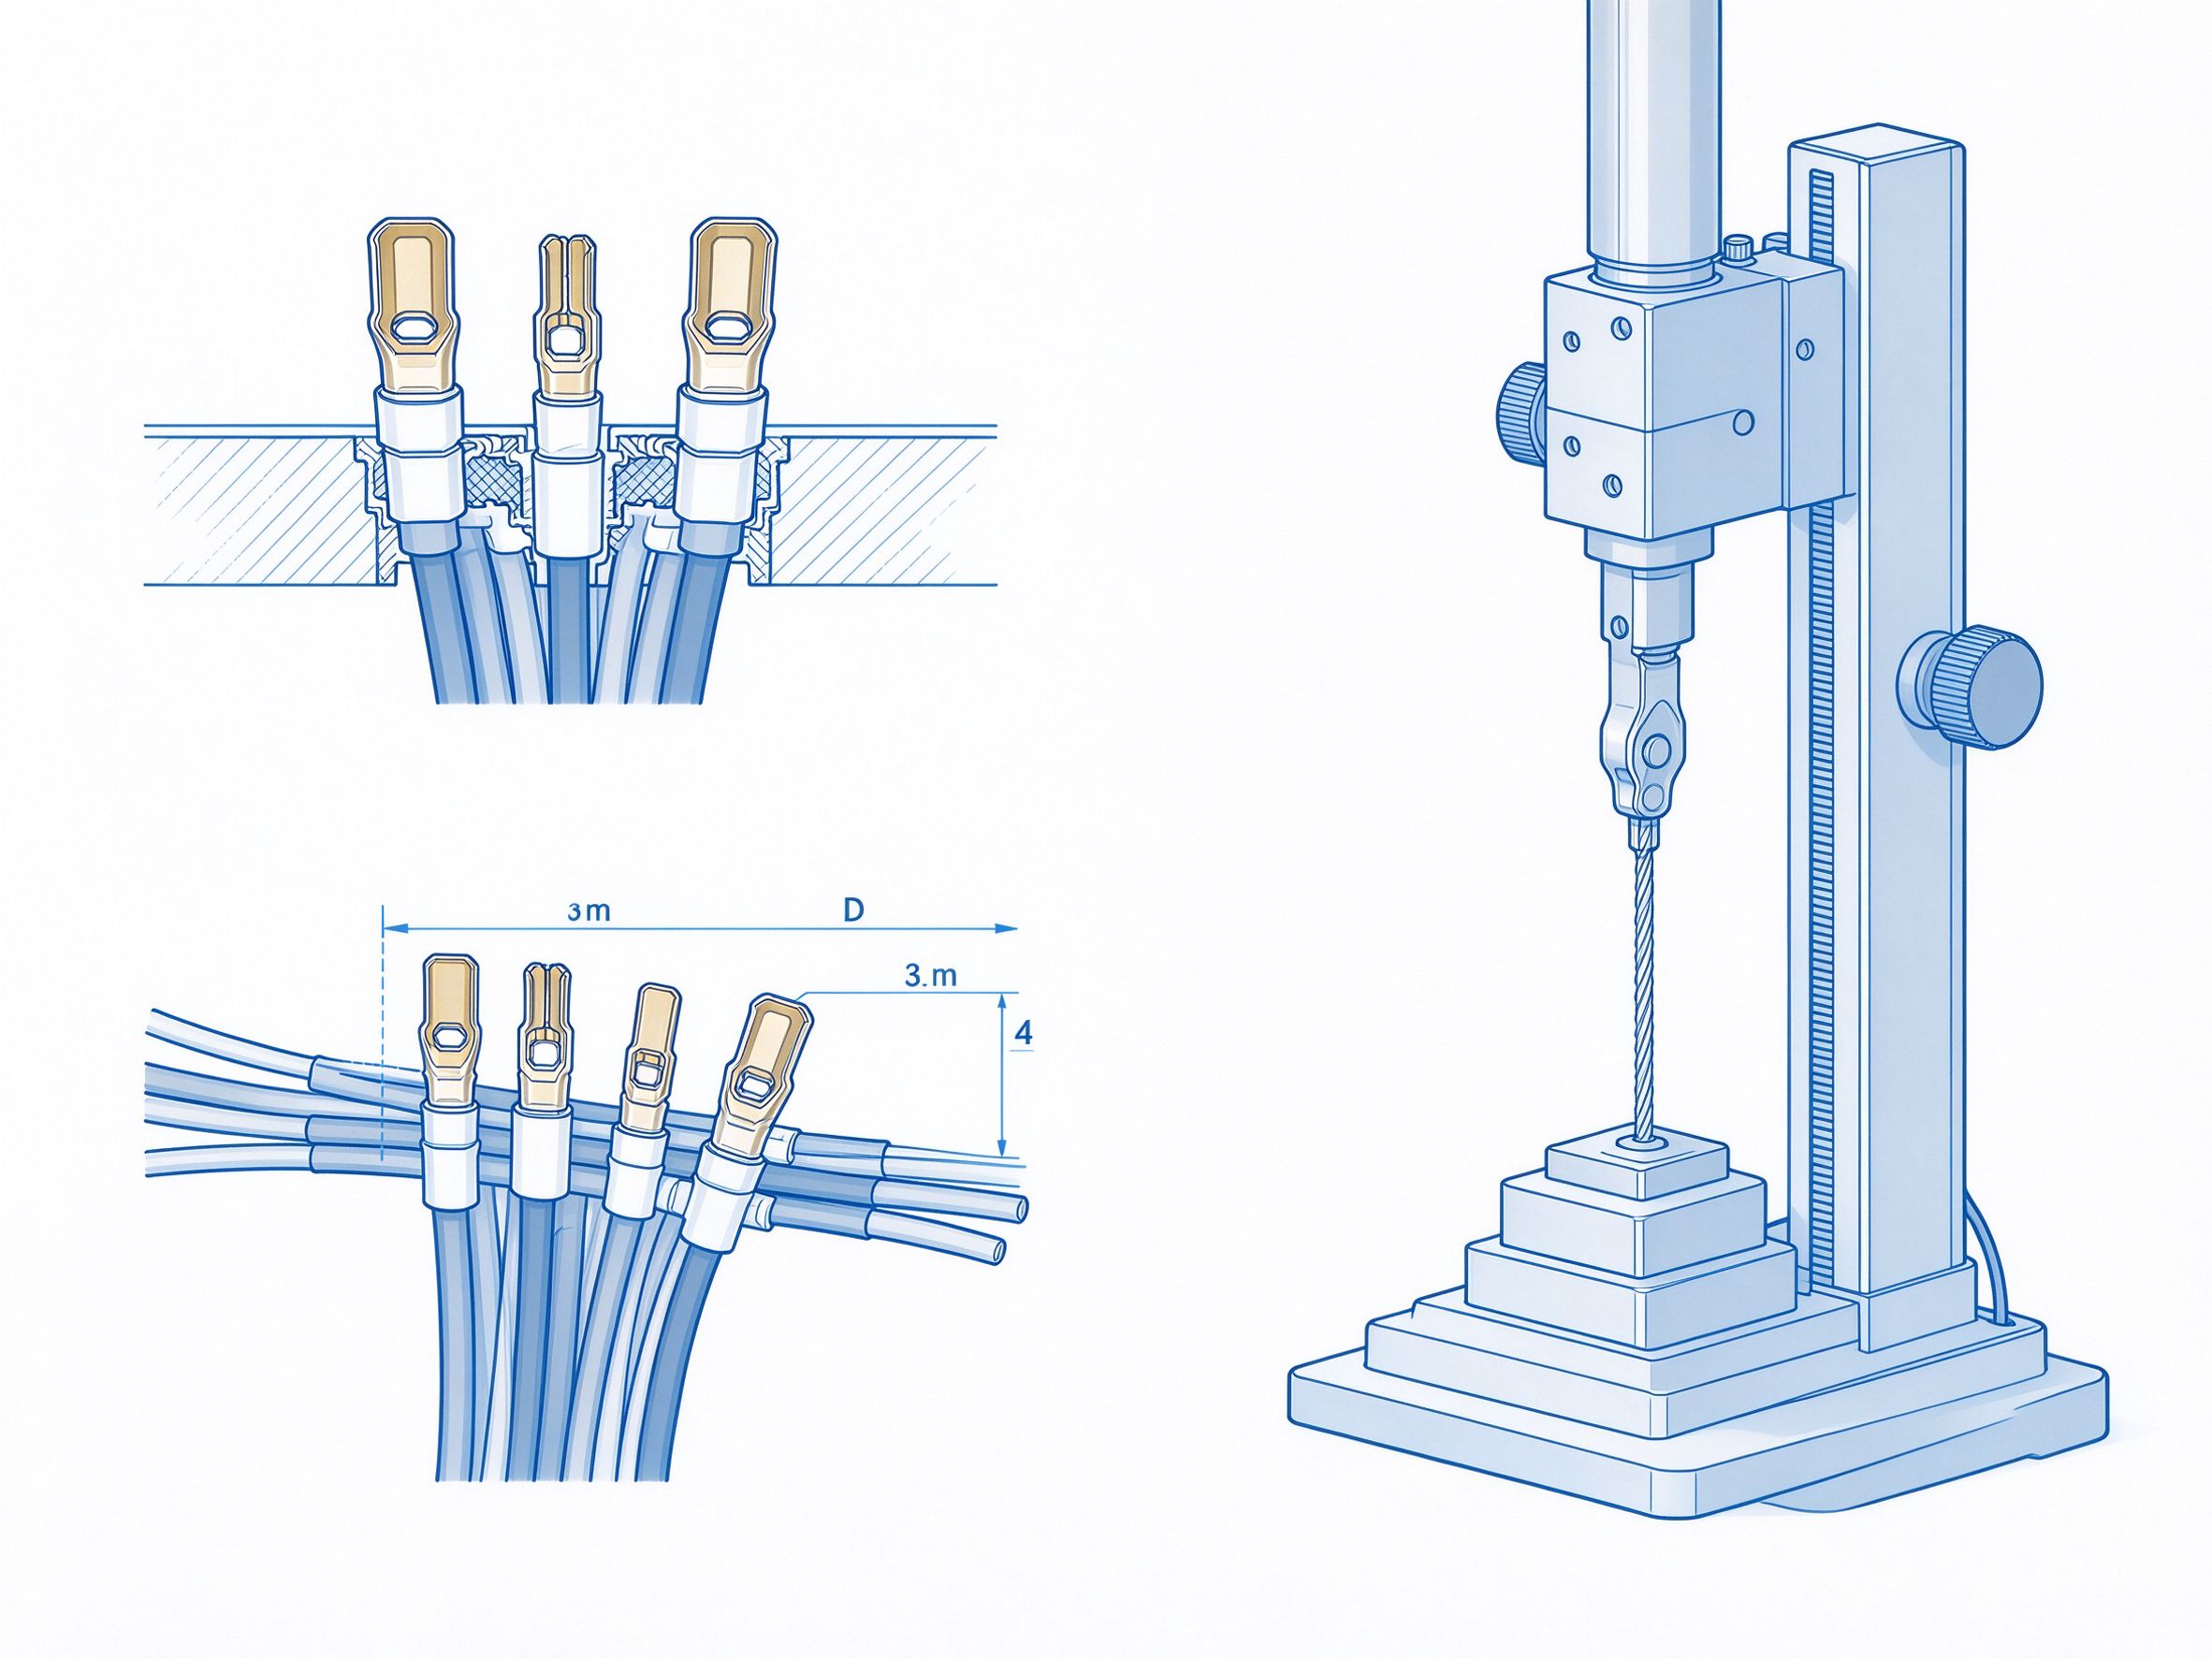
El crimpado es uno de los procesos más críticos en la fabricación de arneses, y su calidad influye directamente en las propiedades eléctricas y la resistencia mecánica del arnés. Según estadísticas, aproximadamente el 70 % de los fallos del arnés están relacionados con un crimpado deficiente. Este artículo describe en detalle los parámetros de crimpado y los métodos de control de calidad.
1. Principio básico del crimpado
El crimpado es un proceso que une el terminal y el cable mediante deformación plástica con una herramienta de crimpado. Un buen crimpado debe satisfacer al mismo tiempo los siguientes requisitos:
1. Propiedades eléctricas: resistencia de contacto baja y estable.
2. Propiedades mecánicas: fuerza de extracción suficiente para que la unión no se desprenda.
3. Alivio de tensión: el punto de crimpado ofrece un buen alivio de tensión y evita la rotura por fatiga del cable.
2. Parámetros de proceso clave
1. Altura de crimpado: el parámetro más importante, debe ajustarse estrictamente según la ficha del terminal. La tolerancia se controla generalmente dentro de ±0,02 mm.
2. Anchura de crimpado: influye en la resistencia mecánica y el área de contacto del crimpado.
3. Longitud de pelado: debe ser exacta; un pelado excesivo deja demasiado cobre al descubierto, y uno insuficiente introduce el aislamiento en la zona de crimpado.
4. Posición del terminal: el terminal debe estar centrado bajo la cuchilla de crimpado; una desviación provoca un crimpado defectuoso.
3. Métodos de control de calidad
1. Ensayo de fuerza de extracción: la primera pieza de cada lote debe someterse al ensayo de fuerza de extracción, para asegurar que cumple la norma.
2. Análisis de sección: periódicamente se corta y analiza la sección del crimpado para observar el llenado de cobre. El índice de llenado ideal debe ser superior al 90 %.
3. Ensayo de resistencia: medir la resistencia de contacto en el punto de crimpado para asegurar que está dentro del rango admisible.
4. Inspección visual: comprobar que el crimpado no presente rebabas, hilos sueltos ni roturas, entre otros defectos.
4. Defectos de crimpado habituales
1. Sobrecrimpado: altura de crimpado excesivamente pequeña, que provoca la rotura del cobre o del terminal.
2. Subcrimpado: altura de crimpado excesivamente grande, que provoca alta resistencia de contacto y fuerza de extracción insuficiente.
3. Desalineación: el terminal queda desplazado, con un lado mal crimpado.
4. Hilos sueltos: hebras de cobre que sobresalen del crimpado y pueden provocar un cortocircuito.
Nuestra empresa utiliza crimpadoras totalmente automáticas equipadas con un sistema de monitorización de la presión, que controla en tiempo real la calidad del crimpado y garantiza que cada arnés cumple la norma de calidad.