
فرآیند پرس دسته سیم و کنترل کیفیت آن
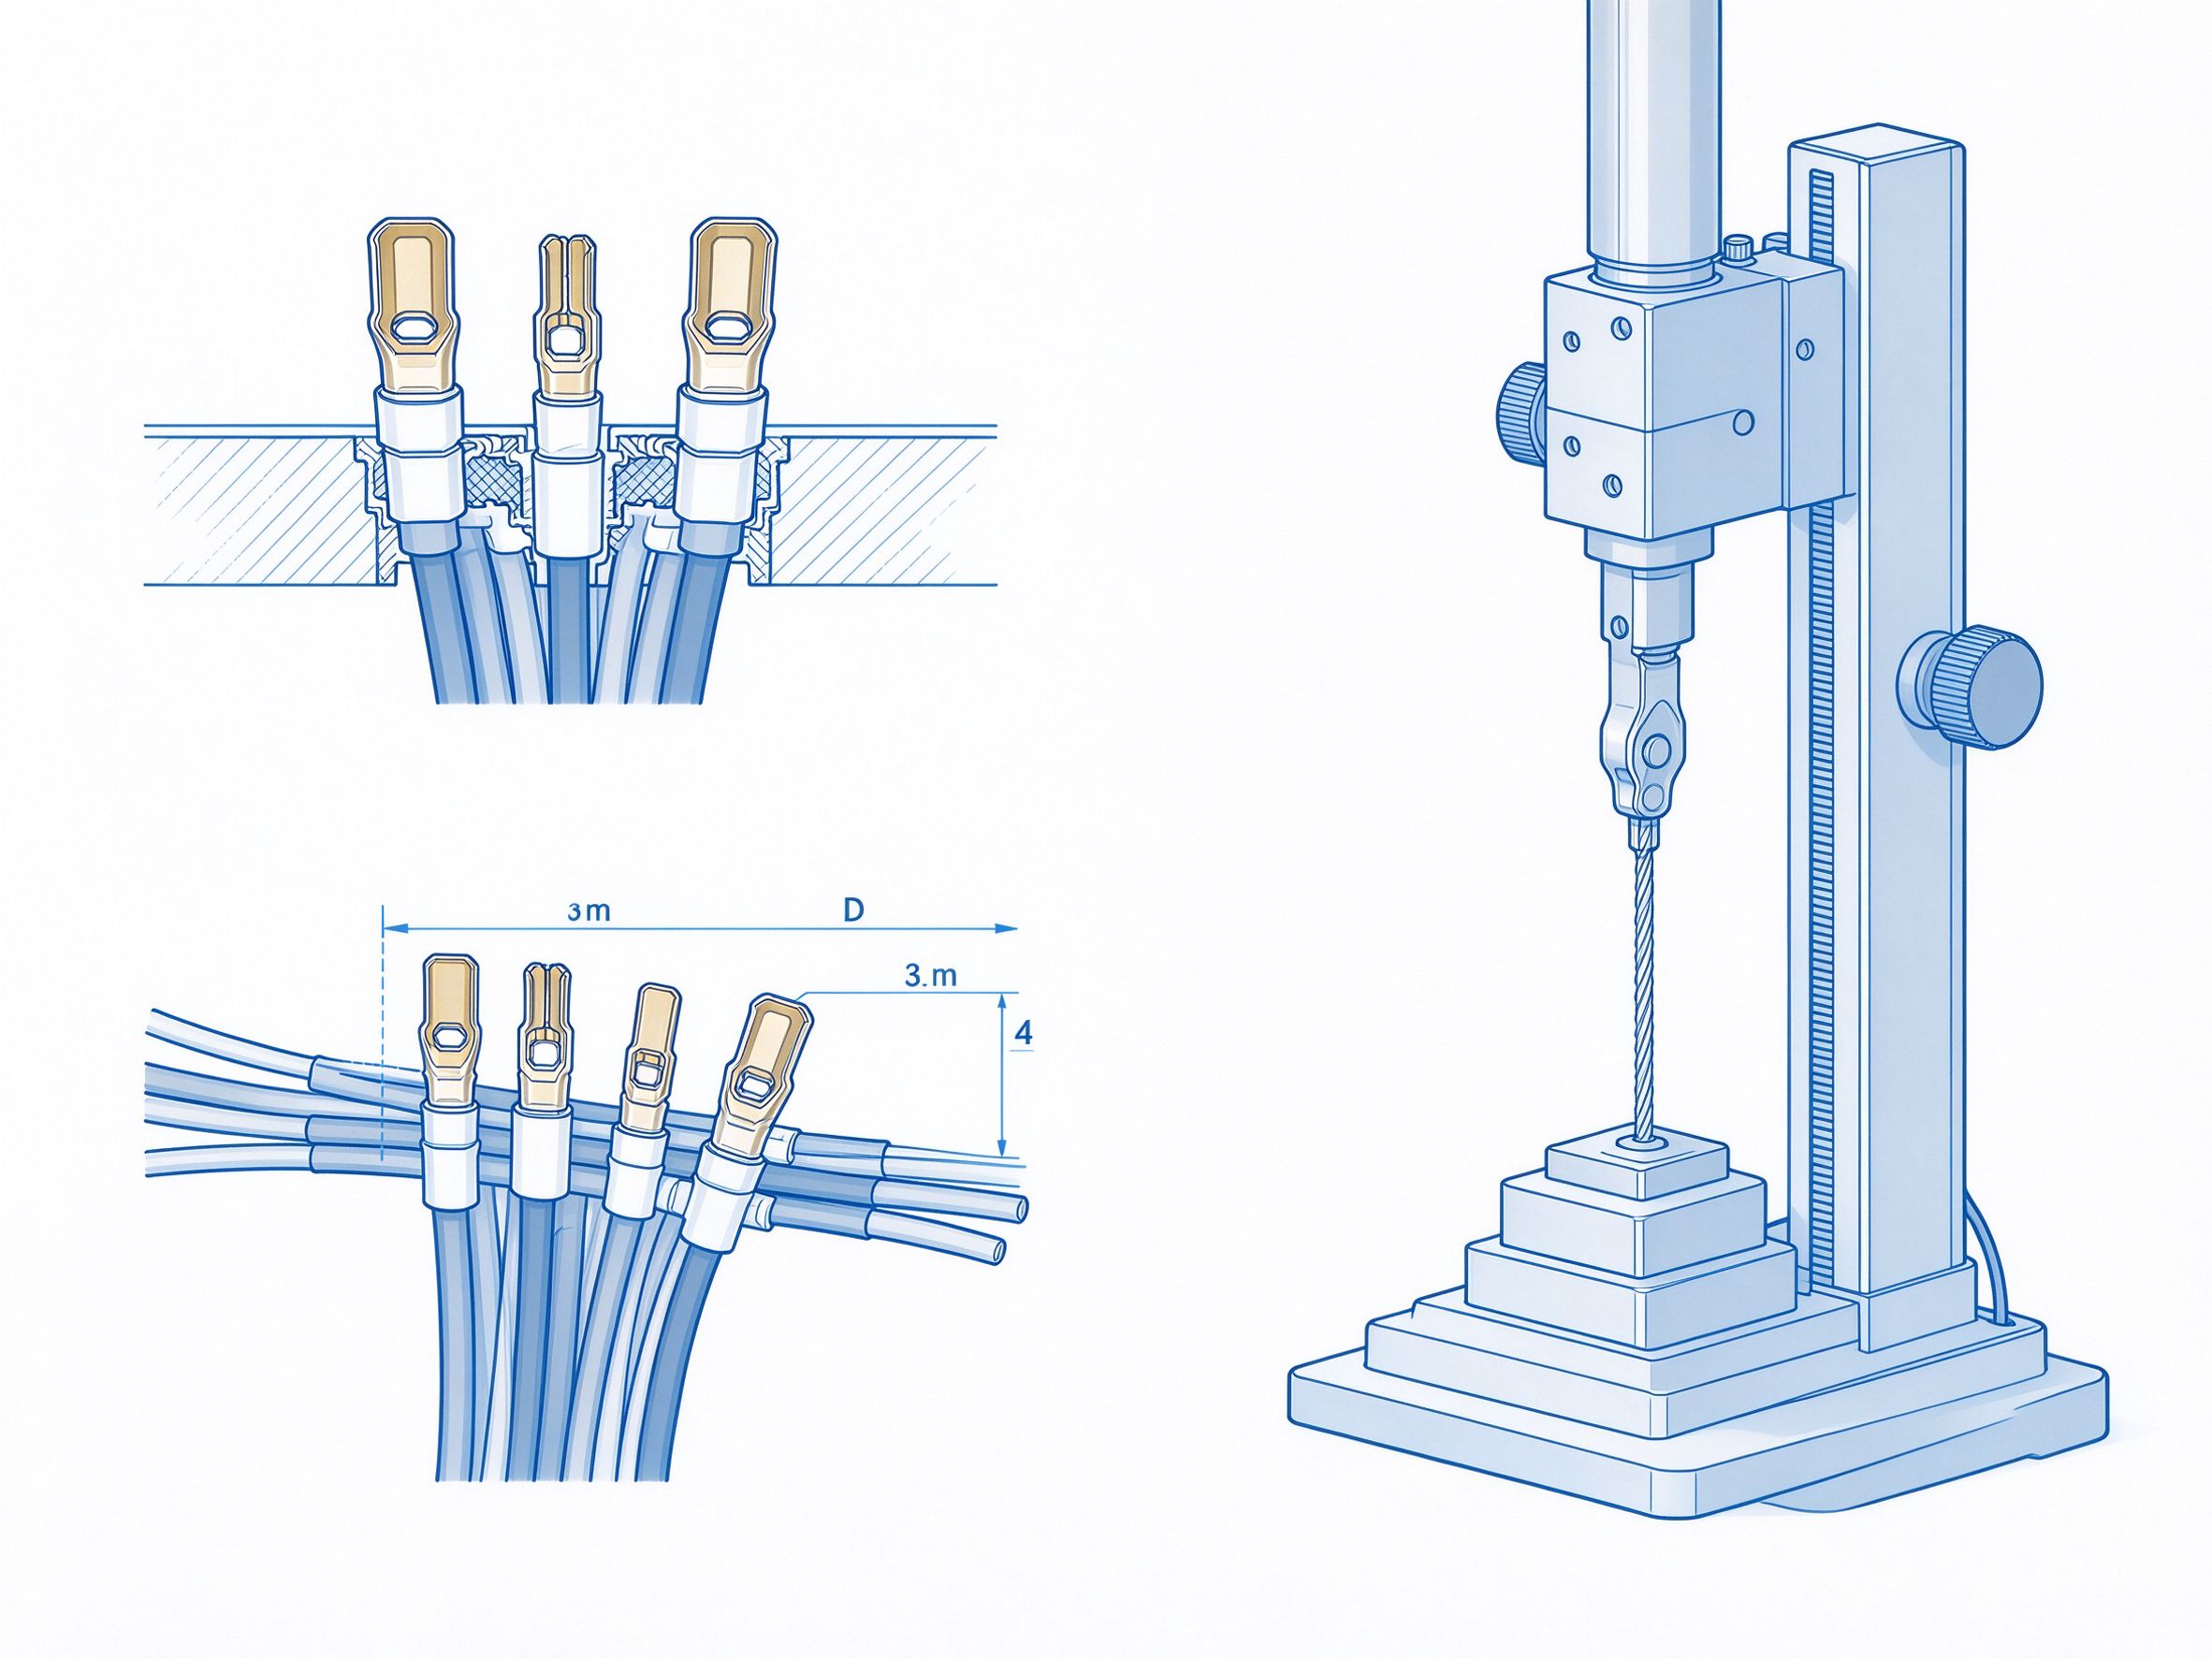
پرس یکی از کلیدیترین مراحل تولید دسته سیم است و کیفیت آن مستقیماً بر عملکرد الکتریکی و استحکام مکانیکی دسته سیم اثر میگذارد. بر اساس آمار، حدود ۷۰٪ از خرابیهای دسته سیم به پرس نامطلوب مربوط است. در این مقاله پارامترهای فرآیند پرس و روشهای کنترل کیفیت را به تفصیل مرور میکنیم.
۱. اصول پایه پرس
پرس فرآیندی است که با ابزار پرس، ترمینال و سیم را از طریق تغییر شکل پلاستیک به هم متصل میکند. یک پرس خوب باید همزمان الزامات زیر را برآورده سازد:
۱. عملکرد الکتریکی: مقاومت تماسی کم و پایدار.
۲. عملکرد مکانیکی: نیروی بیرونکشش کافی و عدم جدا شدن.
۳. آزادسازی تنش: محل پرس آزادسازی تنش خوبی دارد تا از خستگی و پارگی سیم جلوگیری شود.
۲. پارامترهای کلیدی فرآیند
۱. ارتفاع پرس: مهمترین پارامتر مؤثر بر کیفیت پرس؛ باید دقیقاً مطابق برگه مشخصات ترمینال تنظیم شود. تلورانس معمولاً در محدوده ±0.02mm کنترل میشود.
۲. عرض پرس: استحکام مکانیکی و سطح تماس پرس را تحت تأثیر قرار میدهد.
۳. طول لخت کردن: باید دقیق باشد؛ لخت شدن بیش از حد باعث نمایان شدن زیاد مس میشود و لخت شدن کم باعث ورود عایق به ناحیه پرس میگردد.
۴. موقعیت ترمینال: ترمینال باید در مرکز تیغه پرس باشد؛ انحراف باعث پرس نامطلوب میشود.
۳. روشهای کنترل کیفیت
۱. آزمون نیروی بیرونکشش: قطعه اول هر بچ باید آزمون کشش شود تا نیرو با استاندارد تطبیق کند.
۲. تحلیل مقطع: به صورت دورهای برش مقطع پرس بررسی میشود و میزان پرشدگی مس پس از پرس مشاهده میگردد؛ نرخ پرشدگی ایدهآل باید بالای ۹۰٪ باشد.
۳. تست مقاومت: اندازهگیری مقاومت تماسی محل پرس تا اطمینان از قرار گرفتن مقدار در محدوده مجاز.
۴. بازرسی ظاهری: بررسی وجود پلیس، رشتههای زائد بیرون زده یا پارگی در محل پرس.
۴. عیوب رایج پرس
۱. پرس بیش از حد: ارتفاع کم پرس به پارگی مس یا ترمینال میانجامد.
۲. پرس کمکار: ارتفاع زیاد پرس باعث مقاومت تماسی بالا و نیروی کشش ناکافی میشود.
۳. کجی: انحراف موقعیت ترمینال باعث پرس ناقص از یک سو میشود.
۴. رشتههای بیرونزده: بیرون آمدن رشته مس از محل پرس که میتواند اتصال کوتاه ایجاد کند.
شرکت ما از دستگاههای پرس تمامخودکار همراه با سامانه پایش فشار استفاده میکند که کیفیت پرس را به صورت لحظهای کنترل میکند تا هر دسته سیم با استانداردهای کیفیت تطبیق داشته باشد.