
ترتیب مونتاژ ایستگاه کاری و تأیید پیشگیری از برداشت اشتباه: نمونهگیری، بررسی ترتیب، جلوگیری از قطعات نادرست و ارزیابی
تأیید مرزها و نمونهبرداری
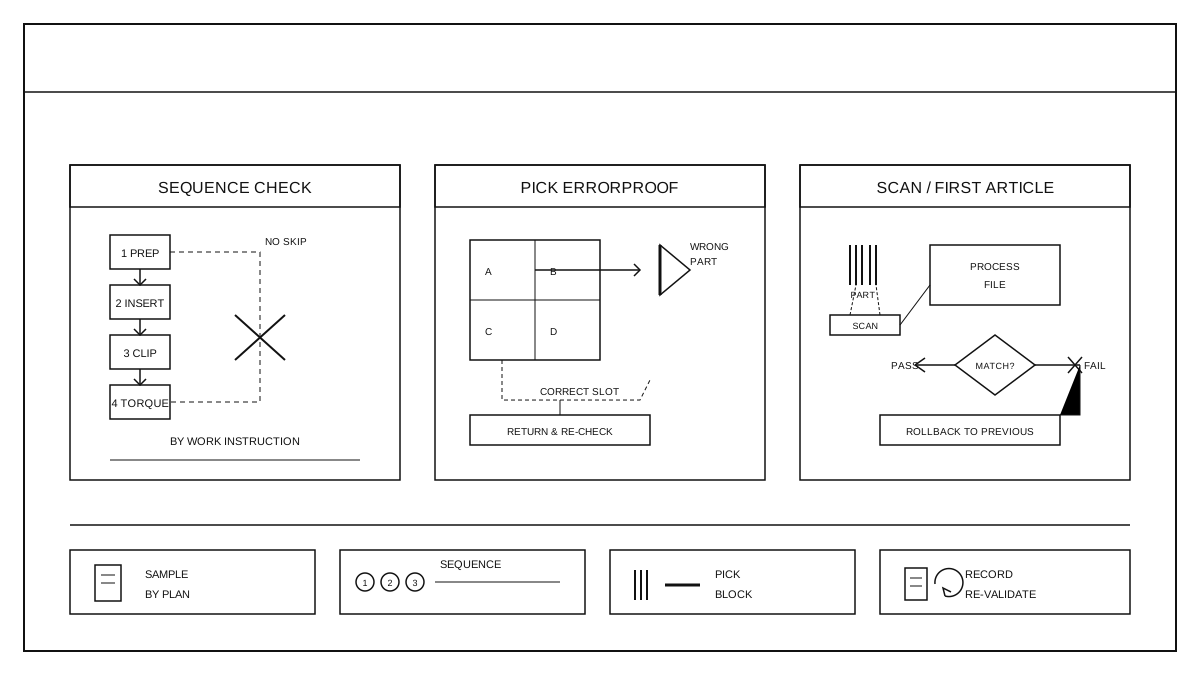
موضوع تأیید، ترتیب فرآیندهای مونتاژ در ایستگاه مونتاژ کلی، اقدامات برداشتن قطعه و مرحله تأیید با اسکن کد میباشد. هدف، اطمینان از این است که اپراتورها طبق نقشه و مستندات فنی به ترتیب مقرر کار میکنند، قطعات نادرست توسط دستگاههای جلوگیری از خطا یا عملیات اسکن متوقف میشوند و ارزیابی قطعه اول و بازگشت در شرایط غیرمعمول طبق فرآیند انجام میگیرد. نمونهبرداری شامل دستههای مونتاژ با مدلهای مختلف محصول، ایستگاههای مختلف و شیفتهای مختلف است و شماره دستور کار، شماره ایستگاه، مدل محصول، زمان مونتاژ و اپراتور ثبت میشود. شرایط نمونهبرداری طبق برنامه تأیید تعیین میشود و تعمیم خط کامل براساس یک ایستگاه یا یک نوع محصول انجام نمیگیرد. تأیید فرآیند مونتاژ عادی را تغییر نمیدهد و عملیات انتخابشده بهصورت حضوری در محل بررسی میشوند؛ وضعیت بررسی، موارد انحراف و اقدامات جلوگیری از خطا همگی ضبط میشوند و پس از تأیید صحت، جریان ادامه مییابد.
تأیید ترتیب مونتاژ و فرآیند
تطبیق فرآیند بر اساس سند تکنولوژی مونتاژ و دستورالعملهای کاری انجام میشود و هر مرحله به مرحله بعدی اجازه ورود داده نمیشود مگر اینکه مرحله قبلی کامل شده باشد: مراحل پیشتنظیم، اتصال، قفل شدن، محکم کردن، و بازبینی دوباره مطابق ترتیب سند انجام میشوند و هیچ مرحلهای نباید پرش، ترکیب یا جابهجایی شود. هنگام تطبیق، کنار ایستگاه کاری طبق ضرباهنگ ایستگاه قرار گرفته و زمان شروع و پایان هر مرحله، ابزارهای مورد استفاده و شماره سریال مواد ثبت میشود. در صورت مشاهده پرش مرحله، عملیات بین مراحل یا ترتیب نادرست مانند محکم کردن قبل از اتصال، بلافاصله توقف داده شده و باید مرحله قبلی دوباره انجام شود و انحراف وارد ایستگاه بعدی نشود. نسخه سند تکنولوژی، شماره ایستگاه و نتیجه تطبیق طبق سند در سوابق دسته ثبت میشود.
جلوگیری از اشتباه در دریافت کالا و مسدود کردن اقلام اشتباه
کنترل پیشگیری از خطا در تحویل قطعه شامل مطابقت جایگاه جعبه مواد با مواد فرآیندی، اینکه آیا مواد اشتباه توسط محدودیتهای ساختاری یا شناسایی با بارکد مسدود شدهاند، و اینکه مواد متعدد یا مخلوط قبل از استفاده شناسایی شدهاند یا خیر، میباشد. مواد باید طبق نوع، مشخصات و تعداد درج شده در مستندات فرآیند به صورت تک به تک برداشت شوند، بدون عبور از جایگاهها و بدون برداشت تصادفی مواد مجاور. در صورت کشف نوع اشتباه، مشخصات اشتباه، چند قطعه یا مخلوط، جایگاه و مواد باید بلافاصله ثبت شوند و بررسی در همین فرآیند انجام گیرد؛ مواد مسدود شده به ایستگاه یا قفسه قبلی بازگردانده شده و دوباره تأیید شود و ادامه مونتاژ صورت نگیرد. دستگاههای پیشگیری از خطا، علامتهای جایگاه و وضعیت مواد باید طبق مستندات فرآیند ثبت شوند و از دور زدن دستی پیشگیری از خطا خودداری شود.
اسکن کد برای تأیید و تعیین
تأیید با اسکن کد پس از اتمام هر مرحله کلیدی انجام میشود، با اسکن بارکد مواد یا بارکد دستور کار، سیستم مشخصات مواد، تعداد و ترتیب مراحل را با فایل فرآیند مقایسه میکند. تشخیص قطعه اول توسط بازرس مطابق نقشهها و فایل فرآیند انجام میشود تا ظاهر، نصب صحیح، وضعیت اتصال و علامتهای ضد خطا بررسی شود و پس از تأیید کیفیت، مجاز به ادامه دستههای بعدی است. هر نتیجه اسکن که با فایل فرآیند مطابقت نداشته باشد، یا مواد ضروری اسکن نشده، یا ترتیب مراحل جابجا شده باشد، یا قطعه اول ناموفق باشد، باعث فعال شدن توقف میشود؛ قطعه اجازه عبور ندارد و به مرحله قبلی باز میگردد. ارزیابی طبق معیارهای مشخصشده در برنامه تأیید انجام میشود، موارد کلیدی ناموفق به معنای شکست تأیید این بار است و موفقیت برخی قطعات به دسته کامل تعمیم داده نمیشود.
سوابق دستهبندی و بازتأیید
ثبت شماره سفارش کار، شماره ایستگاه کاری، مدل محصول، تعداد نمونه برداری، نتایج بررسی ترتیب، تعداد و نوع قطع برداشت، سوابق اسکن، نتیجه تشخیص قطعه اول و وضعیت بازگشت استثنا، و ایجاد سوابق دستهای قابل ردیابی. پس از تأیید، بررسی کنید که آیا دستگاههای ضد خطا، تجهیزات اسکن، نسخه فایل فرآیند و چیدمان ایستگاهها هنوز با محل کار مطابقت دارند. پس از تغییر فرآیند مونتاژ، پیکربندی جعبه مواد، منطق اسکن یا چیدمان ایستگاه، تأیید را دوباره سازماندهی کنید و از نتایج قدیمی استفاده نکنید. اجرای مونتاژ در ایستگاه مونتاژ نهایی و روشهای فرآیند ضد خطا را در اجرای مونتاژ و فرآیند ضدخطای ایستگاه مونتاژ دسته سیم: ترتیب مونتاژ، جلوگیری از اشتباه در برداشتن قطعات، تأیید با اسکن بارکد و تأیید نمونه اولیه مشاهده کنید.