
Controllo pre-uscita: aspetto, etichette, imballaggio e consegna in magazzino
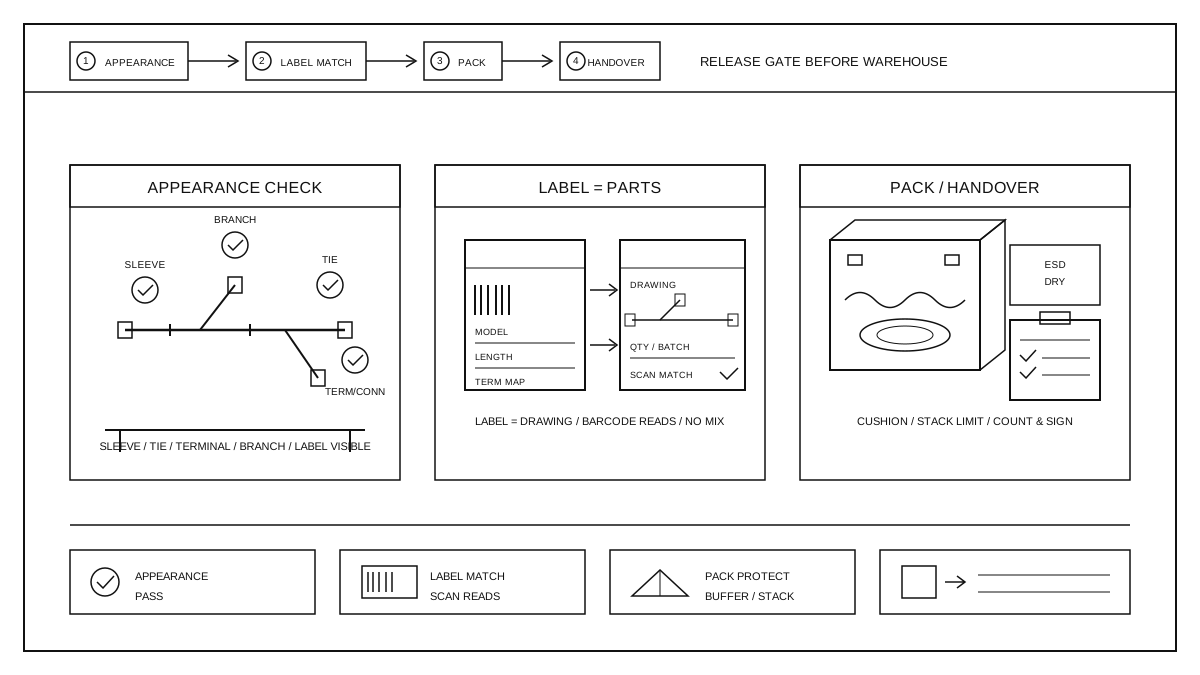
Voci di controllo e valutazione dell'aspetto prima della disconnessione
Dopo che l'intero fascio è stato completato nell'assemblaggio generale e superato l'ispezione preliminare, prima della discesa dalla linea si effettua una verifica dell'aspetto: questa è l'ultimo controllo visivo manuale prima del rilascio e dell'immagazzinamento. Gli elementi da ispezionare vengono controllati uno per uno secondo le istruzioni operative: se la guaina e il tubo corrugato presentano danni, screpolature o disallineamenti, se le fascette sono tagliate e allineate correttamente, se ci sono residui sollevati, se i terminali e gli involucri dei connettori sono deformati, bruciati o se i pin sono storti, se il percorso dei rami corrisponde ai disegni e non ci sono intrecci, se le etichette sul fascio sono applicate correttamente e i caratteri sono leggibili. La valutazione è suddivisa in tre livelli: conforme per rilascio, difetto da riparare e riesaminare, anomalia da isolare e valutare. Il controllo dell'aspetto non sostituisce l'ispezione elettrica; serve solo a confermare che l'intero fascio non presenta danni meccanici visibili o disallineamenti dopo l'assemblaggio e il trasporto. Qualsiasi dubbio va giudicato secondo i disegni e le istruzioni operative, senza basarsi su esperienza personale per autorizzare il rilascio.
Verifica della coerenza tra etichetta e prodotto
Dopo aver verificato l'aspetto, confrontare il contenuto dell'etichetta con l'oggetto reale voce per voce, per evitare miscelazione o applicazione errata. Gli elementi da controllare includono: se le specifiche e il modello sull'etichetta corrispondono all'oggetto reale, se la lunghezza totale del cablaggio e la lunghezza delle diramazioni sono conformi a quanto indicato nei disegni, se i connettori e le posizioni dei terminali alle due estremità corrispondono al diagramma dei terminali sull'etichetta, se il codice a barre sull'etichetta può essere letto normalmente dallo scanner. Confrontare i risultati della scansione con il sistema di ordine di lavoro, consentendo il rilascio solo se corrispondono; se il codice a barre è sfocato, caduto o non leggibile, reinserirlo e scansionare di nuovo, senza scrivere manualmente un codice. Lotti interi di diversi batch o modelli devono essere conservati fisicamente separati nell'area di verifica, con il cartellino di transito che segue il lotto per evitare miscelazioni tra batch adiacenti. La verifica di coerenza serve solo a confermare la corrispondenza tra etichetta e oggetto reale, senza ridisegnare il sistema delle etichette; le regole di codifica e le specifiche di stampa dell'etichetta devono essere eseguite secondo i documenti esistenti.
Modalità di protezione dell'imballaggio e logica di selezione
Gli assiemi completi che superano il controllo di qualità devono essere protetti secondo le istruzioni operative per l'imballaggio. Per quanto riguarda l'ammortizzazione, parti facilmente danneggiabili come connettori e terminali devono essere dotate di guaine o strati isolanti per evitare urti durante il trasporto; per la protezione dalla pressione, gli assiemi devono essere avvolti secondo la loro forma naturale, senza piegarli forzatamente, riempiendo la scatola con materiali ammortizzanti, e l'altezza di accatastamento deve essere controllata secondo i documenti di imballaggio. Per la protezione dall'umidità, devono essere adottate misure anti-umidità secondo le richieste del cliente, e i terminali esposti devono essere protetti dalla polvere. Per quanto riguarda l'elettrostatico e la pulizia, gli assiemi contenenti componenti sensibili all’elettricità statica devono essere imballati secondo le specifiche antistatiche; quelli che richiedono pulizia devono essere puliti prima dell'imballaggio. Il metodo di imballaggio deve essere scelto in base alla forma del fascio, alla distanza di trasporto e ai requisiti del cliente: per brevi distanze utilizzare scatole di transito, per lunghe distanze usare scatole di cartone con ammortizzazione, e per requisiti speciali seguire le specifiche di imballaggio del cliente; il metodo di imballaggio deve essere chiaramente indicato nelle istruzioni operative e non modificato sul posto.
Consegna in magazzino e ritorno anomalo
Dopo il completamento dell'imballaggio, effettuare la consegna per l'ingresso in magazzino. Durante la consegna, prima contare attentamente la quantità, verificare le fasce secondo l'ordine di lavoro, e se la quantità non corrisponde non aprire il documento. Ogni lotto deve essere contrassegnato con il numero di lotto e lo stato: separare chiaramente Qualificato in attesa di ispezione, Qualificato per ingresso in magazzino e Anomalo isolato; lo stato viene registrato con la scheda di rotazione. I documenti di consegna viaggiano con la merce, le due parti firmano per confermare, sul documento indicare chiaramente il lotto, la quantità, lo stato e l'orario di consegna. Se durante la consegna si riscontrano quantità mancanti, anomalie nell'aspetto o etichette non corrispondenti, tutto il lotto viene sospeso e non entra in magazzino, restituito all'area di verifica secondo la procedura per anomalie; una volta completata la gestione, effettuare nuovamente la consegna. Dopo l'ingresso in magazzino disporre gli articoli sugli scaffali secondo il lotto, con il principio del primo entrato primo uscito, mantenendo lo stato fino all'uscita. I registri di consegna e di verifica vengono archiviati insieme, tracciabili fino al lotto specifico e al personale operativo.
Interfaccia con i processi a monte e a valle
Controllo prima della disconnessione per collegare il precedente e preparare il successivo: il montaggio e la prevenzione degli errori del gruppo upstream collegato alla stazione di assemblaggio generale, solo i fascioni completi con assemblaggio generale completato e prima conferma del pezzo qualificato entrano nella linea principale; la linea principale non ripete le azioni di assemblaggio né rifà i controlli elettrici, ma effettua solo la conferma del rilascio per aspetto, etichetta e imballaggio. La parte downstream collegata al magazzino e alla spedizione: dopo la verifica, il confezionamento e la consegna, i fascioni completi entrano in magazzino in attesa di spedizione, e all'uscita vengono rispettate le regole FIFO (primo entrato, primo uscito) per lotto. Problemi di aspetto ed etichetta riscontrati nella linea principale devono essere riportati alla stazione di assemblaggio generale, distinguendo se causati dall'assemblaggio o da danni durante il transito, e comunicati durante la riunione pre-turno per la correzione. Per i fascioni personalizzati, disegni, campioni e requisiti di imballaggio speciale devono essere eseguiti secondo i documenti di processo confermati dal cliente. La capacità dei fascioni personalizzati è riportata in cablaggi su misura.