
Punti chiave del processo di crimpatura dei terminali
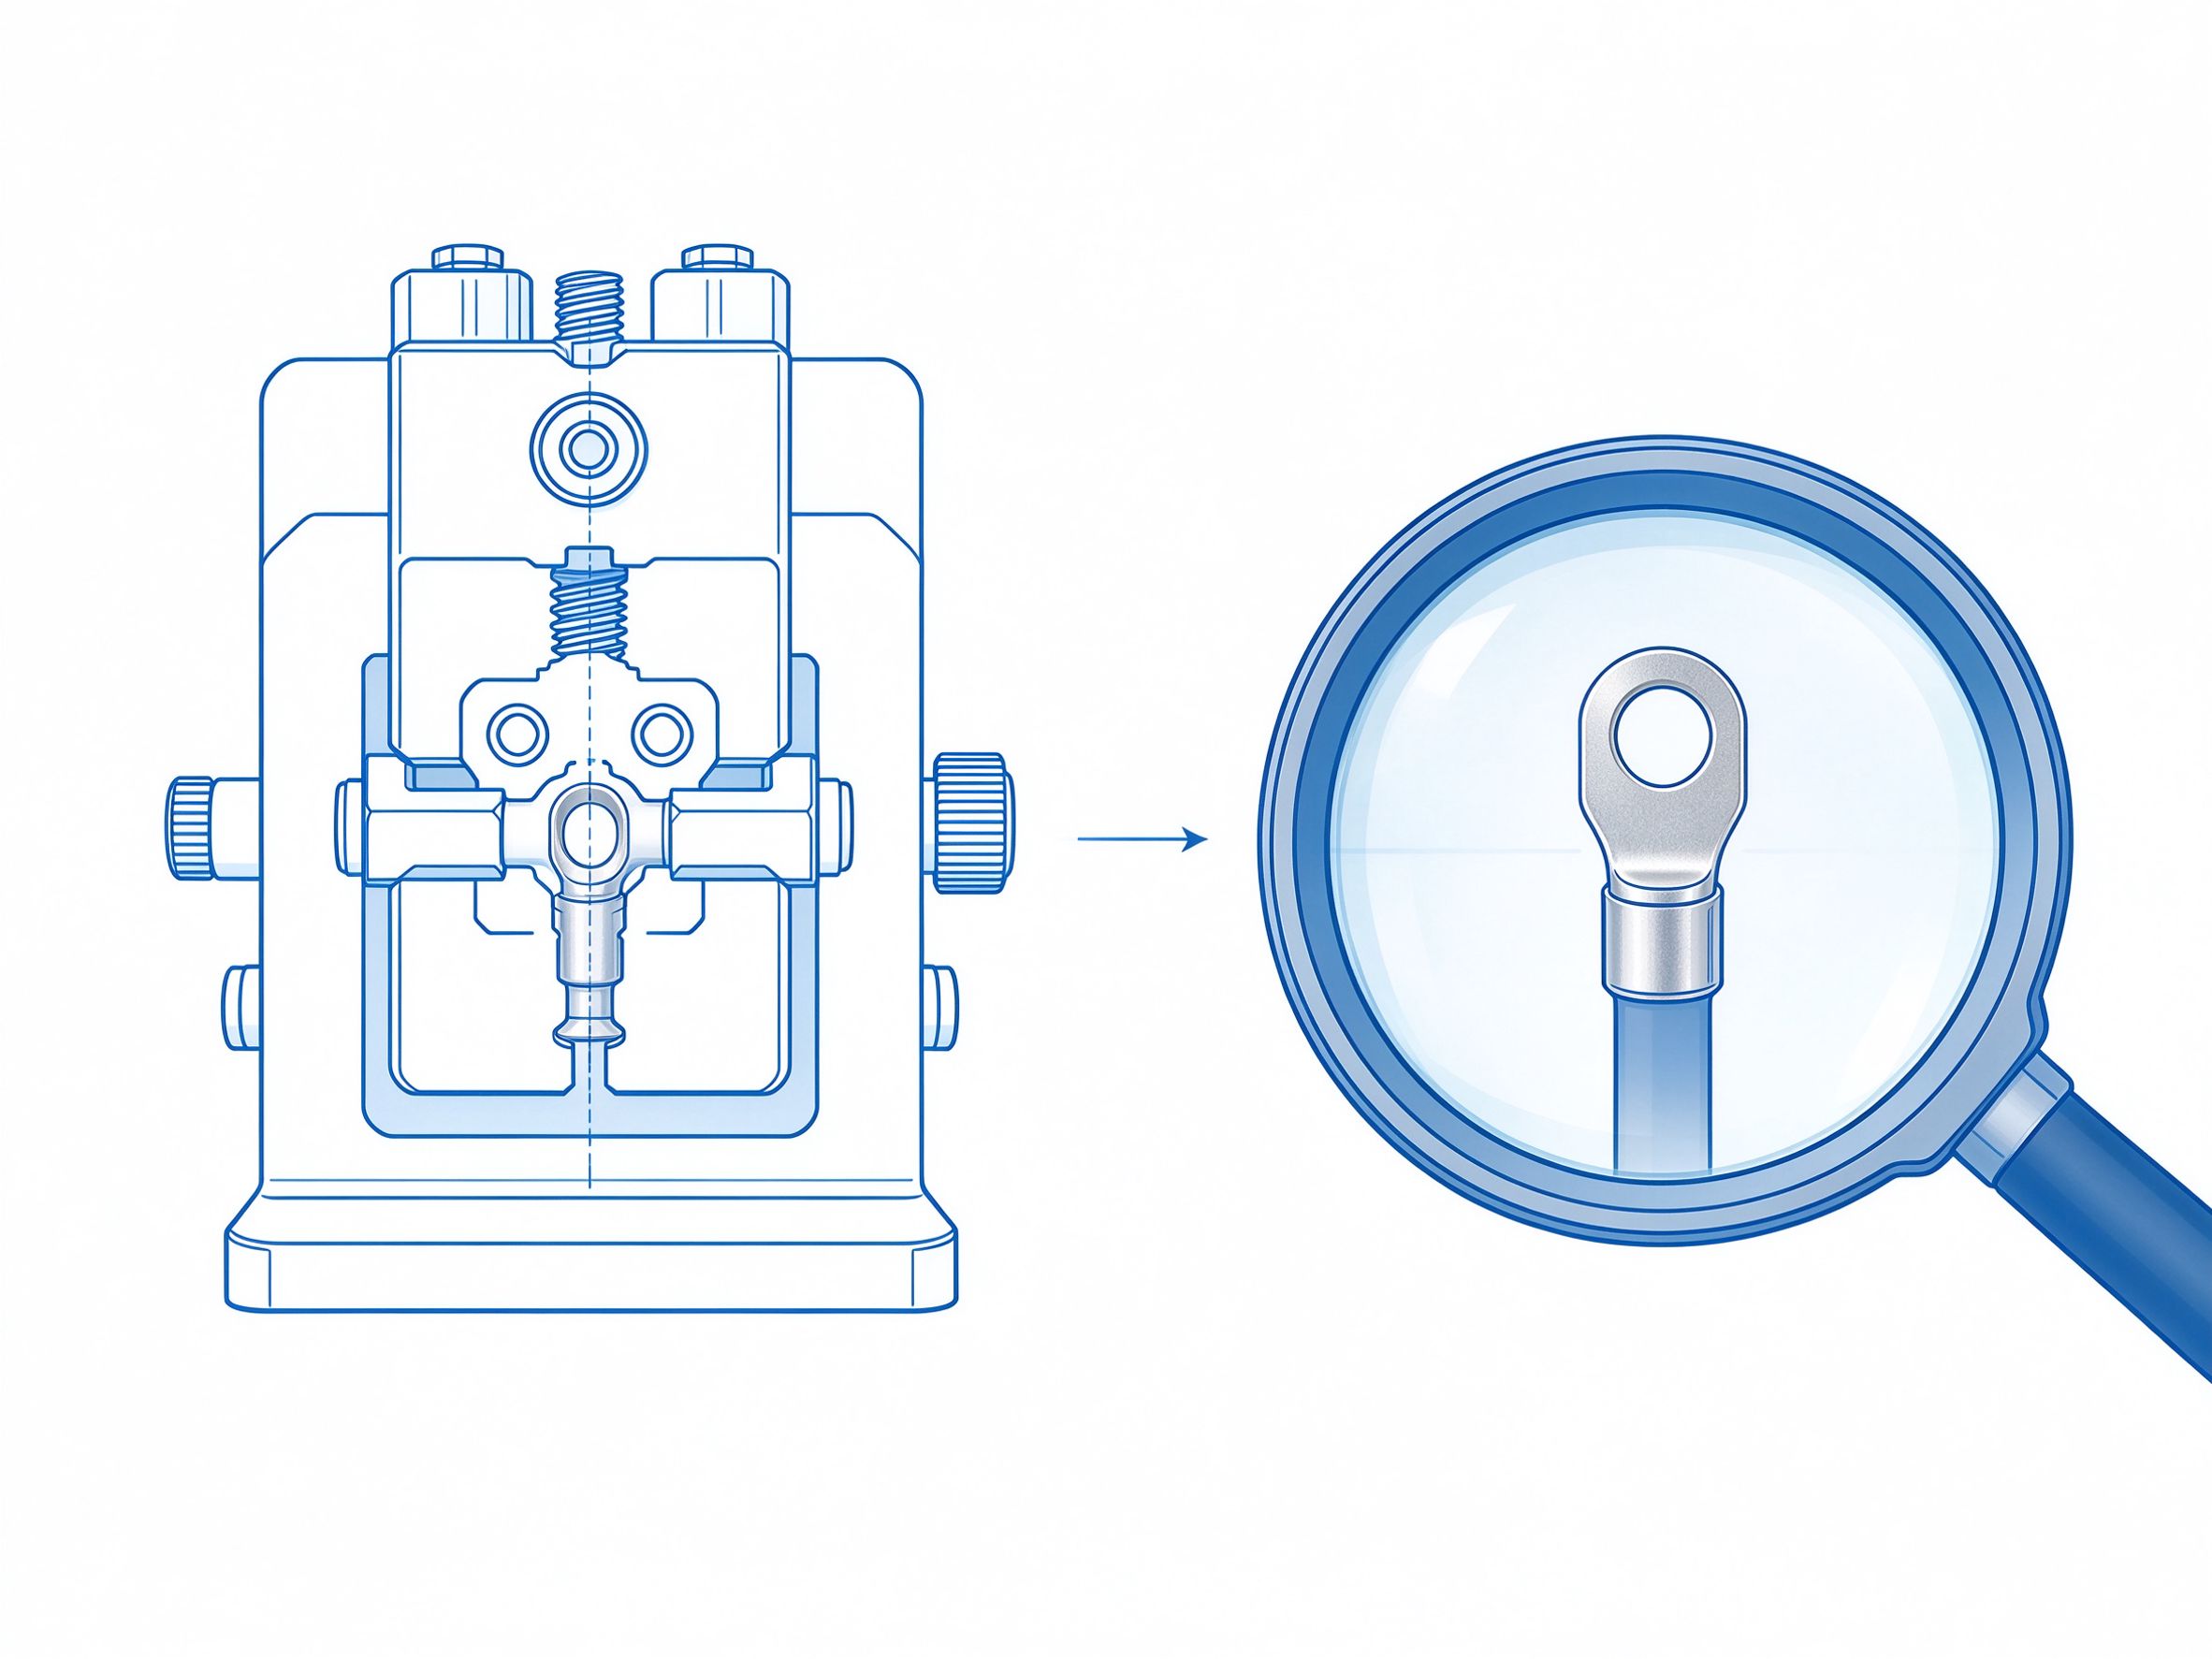
La qualità della crimpatura dei terminali influisce direttamente sulle prestazioni elettriche e sull'affidabilità meccanica del cablaggio, ed è uno dei processi più critici. La crimpatura si basa sulla deformazione a freddo delle alette del terminale sotto pressione, che stringono il conduttore formando un contatto elettrico stabile. I parametri di processo chiave sono i seguenti.
Altezza di crimpatura
L'altezza di crimpatura è il parametro principale che determina la qualità della crimpatura e deve essere regolato con precisione in base alla sezione del conduttore e al modello di terminale. Un'altezza di crimpatura standard garantisce un collegamento saldo del conduttore nel terminale, con una deformazione adeguata dei fili di rame senza tagliare o danneggiare eccessivamente il cavo, in modo da garantire sia la conducibilità sia la resistenza allo sfilamento.
Larghezza di crimpatura
La larghezza di crimpatura determina l'area di contatto. Una larghezza eccessiva provoca una sovracrimpatura e può incrinare le alette del terminale; una larghezza insufficiente avvolge male il conduttore e aumenta la resistenza di contatto. Deve essere regolata insieme all'altezza di crimpatura entro la finestra di processo ammissibile.
Test di trazione
Dopo ogni lotto di crimpatura deve essere eseguito un test di trazione, misurando la forza di sfilamento tra terminale e conduttore, per garantire la conformità ai requisiti della sezione e del modello di terminale corrispondenti ed evitare che il terminale si allenti durante l'uso.
Analisi della sezione
Periodicamente viene eseguita un'analisi della sezione della crimpatura: al microscopio si osservano la deformazione del conduttore, la percentuale di vuoti e le bave, per valutare la stabilità della crimpatura. In caso di scostamenti si regolano tempestivamente attrezzatura e parametri, garantendo la costanza della produzione di serie.