
Processo di crimpatura e controllo qualità dei cablaggi
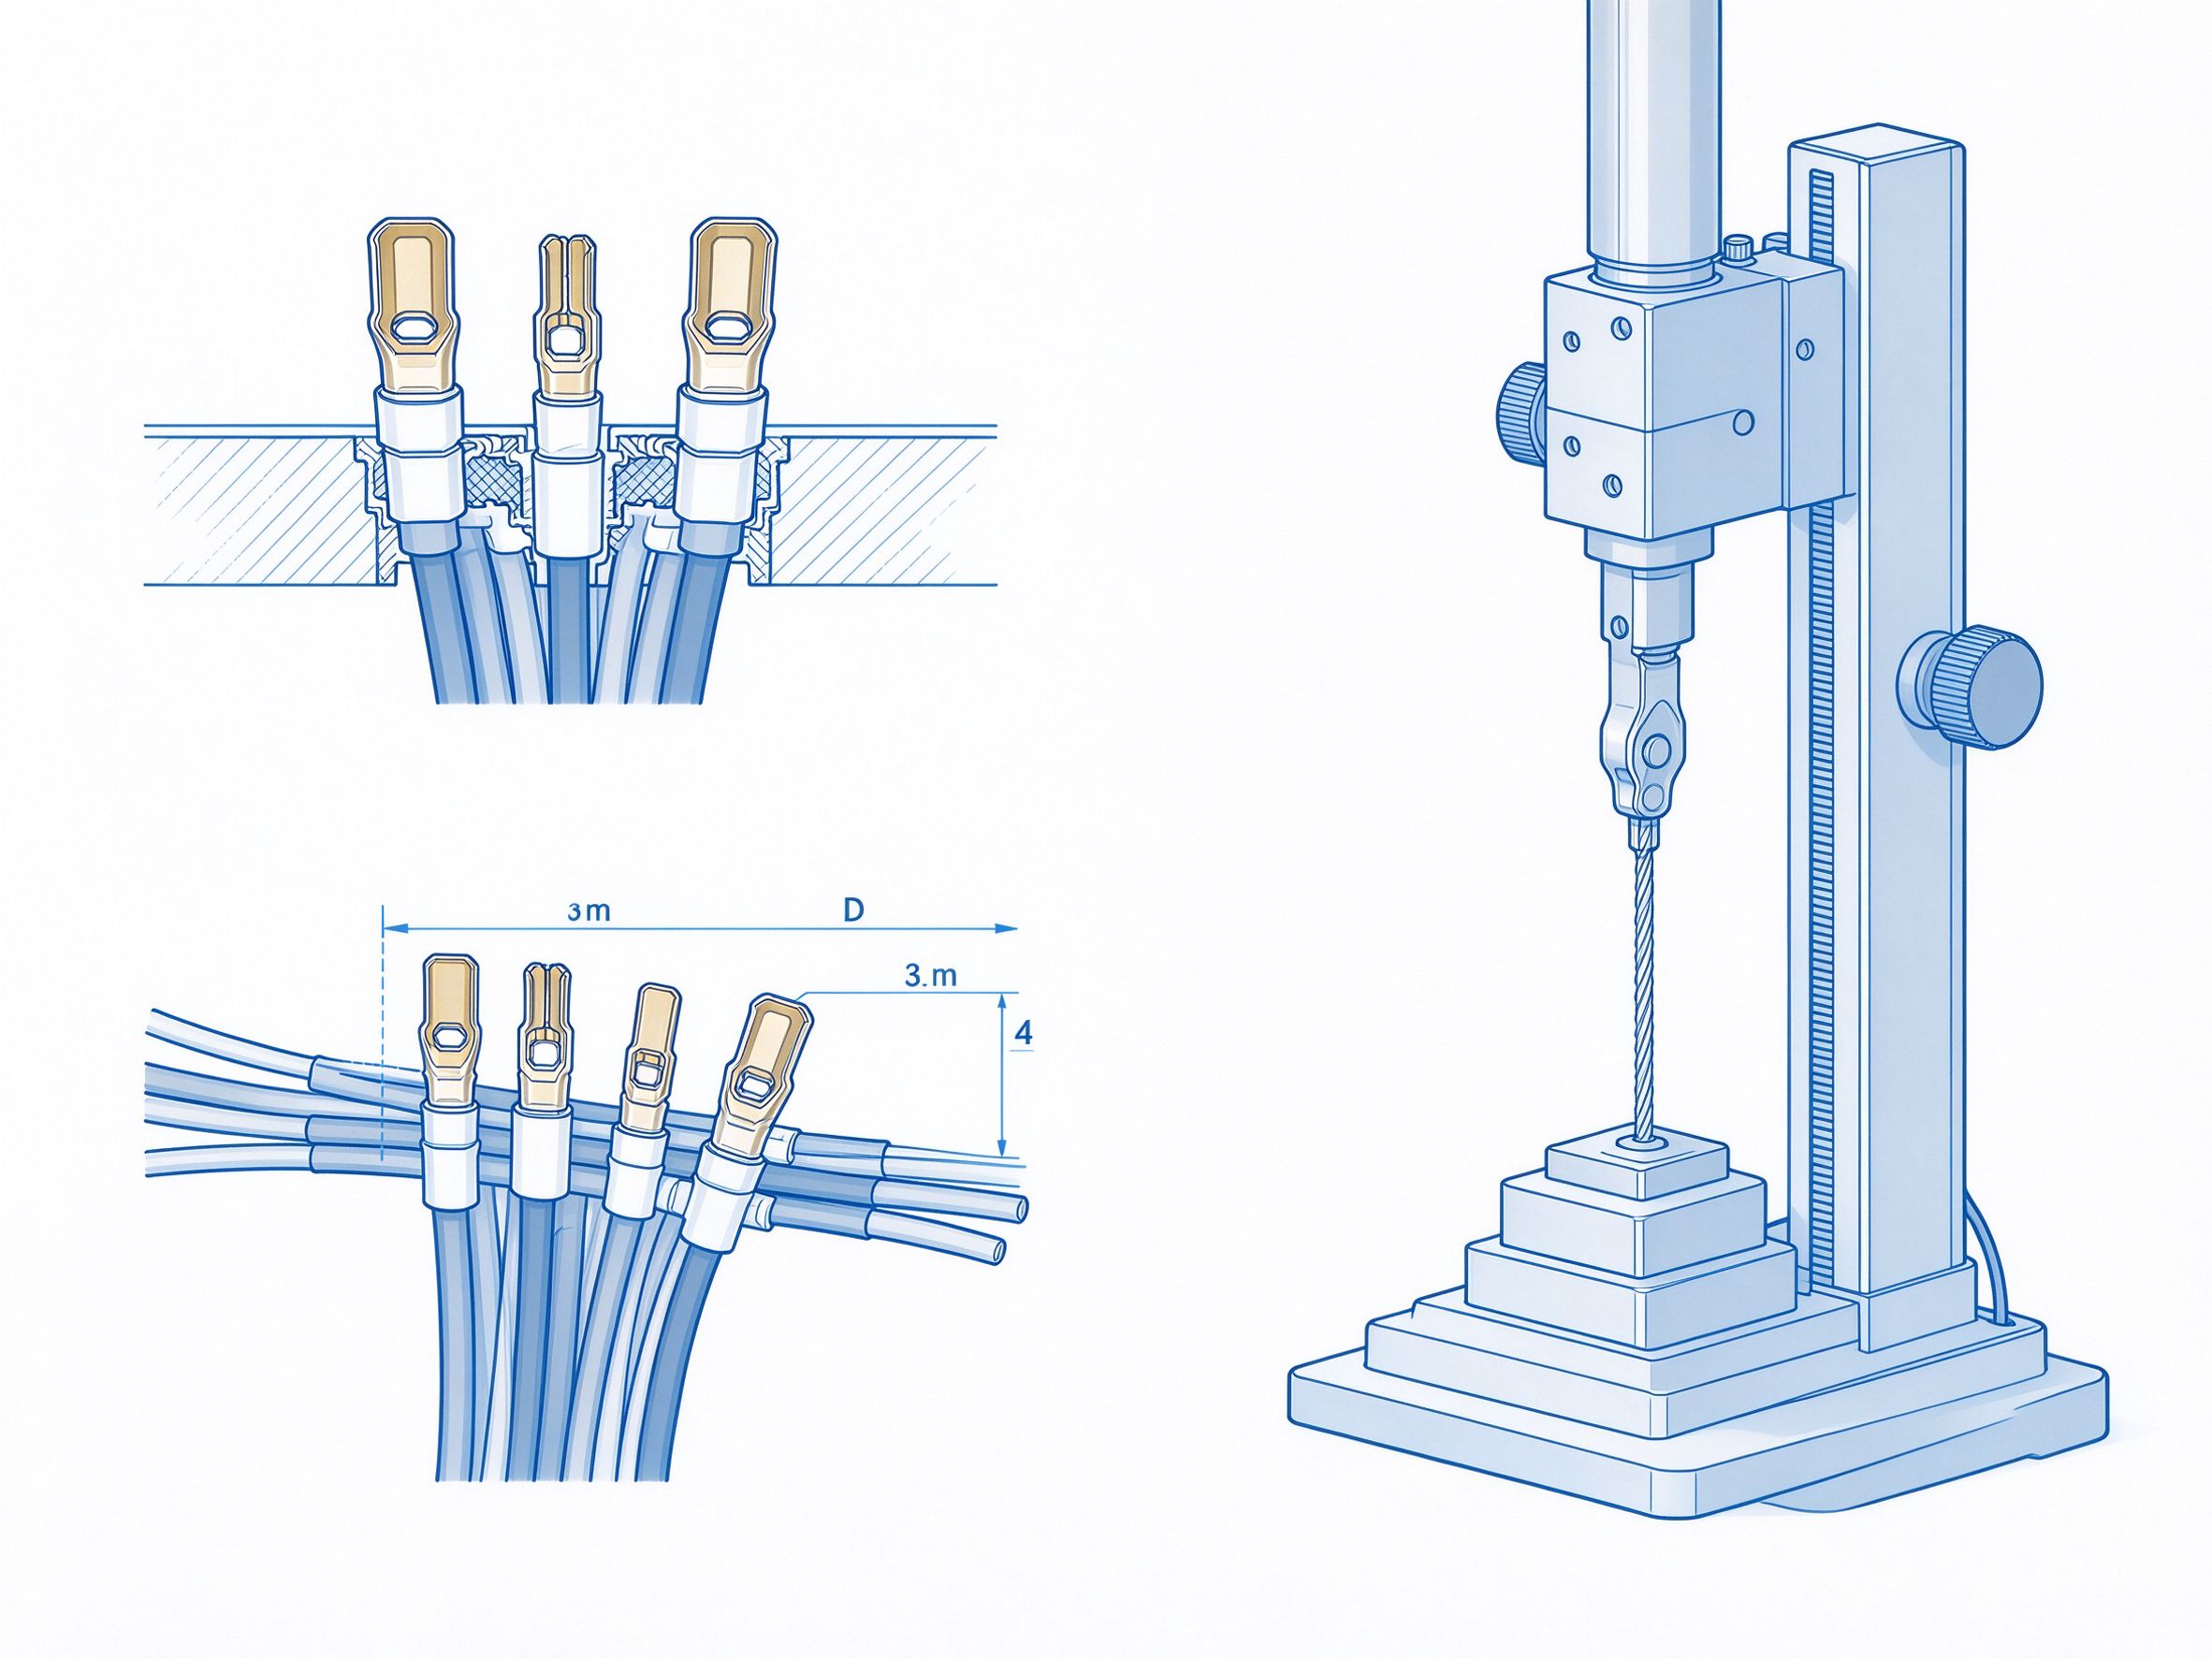
La crimpatura è una delle operazioni più critiche nella produzione del cablaggio, e la qualità della crimpatura influisce direttamente sulle prestazioni elettriche e sulla resistenza meccanica. Secondo le statistiche, circa il 70 % dei guasti del cablaggio è legato a una crimpatura difettosa. Questo articolo illustra in dettaglio i parametri di crimpatura e i metodi di controllo qualità.
1. Principio di base della crimpatura
La crimpatura è un processo che unisce terminale e cavo tramite deformazione plastica, utilizzando un'apposita attrezzatura. Una buona crimpatura deve soddisfare contemporaneamente i seguenti requisiti:
1. Prestazioni elettriche: resistenza di contatto bassa e stabile.
2. Prestazioni meccaniche: forza di estrazione sufficiente, affinché il giunto non si separi.
3. Rilievo delle sollecitazioni: il punto di crimpatura assicura un buon rilascio delle sollecitazioni ed evita la rottura per fatica del cavo.
2. Parametri di processo chiave
1. Altezza di crimpatura: il parametro più importante per la qualità della crimpatura; va regolato rigorosamente secondo la scheda tecnica del terminale. La tolleranza è generalmente contenuta entro ±0,02 mm.
2. Larghezza di crimpatura: influisce sulla resistenza meccanica e sull'area di contatto della crimpatura.
3. Lunghezza di spellatura: deve essere precisa; una spellatura eccessiva lascia troppo rame scoperto, una insufficiente introduce l'isolante nella zona di crimpatura.
4. Posizione del terminale: il terminale deve essere centrato sotto la lama di crimpatura; uno scostamento provoca una crimpatura difettosa.
3. Metodi di controllo qualità
1. Prova di forza di estrazione: il primo pezzo di ogni lotto deve essere sottoposto alla prova di forza di estrazione, per garantirne la conformità alla norma.
2. Analisi della sezione: periodicamente si seziona e analizza la sezione della crimpatura per osservare il riempimento del rame. Il tasso di riempimento ideale deve essere superiore al 90 %.
3. Prova di resistenza: misurare la resistenza di contatto nel punto di crimpatura, affinché rientri nell'intervallo ammissibile.
4. Ispezione visiva: verificare che la crimpatura non presenti bave, fili sporgenti o rotture, tra gli altri difetti.
4. Difetti di crimpatura comuni
1. Sovracrimpatura: altezza di crimpatura troppo ridotta, che causa la rottura del rame o del terminale.
2. Sottocrimpatura: altezza di crimpatura troppo elevata, che causa un'elevata resistenza di contatto e una forza di estrazione insufficiente.
3. Disallineamento: il terminale è spostato, con un lato crimpato in modo incompleto.
4. Fili sporgenti: fili di rame che fuoriescono dalla crimpatura e possono causare un cortocircuito.
La nostra azienda utilizza crimpatrici completamente automatiche dotate di sistema di monitoraggio della pressione, che controlla in tempo reale la qualità della crimpatura, affinché ogni cablaggio rispetti lo standard di qualità.