
하네스 압착 공정과 품질 관리
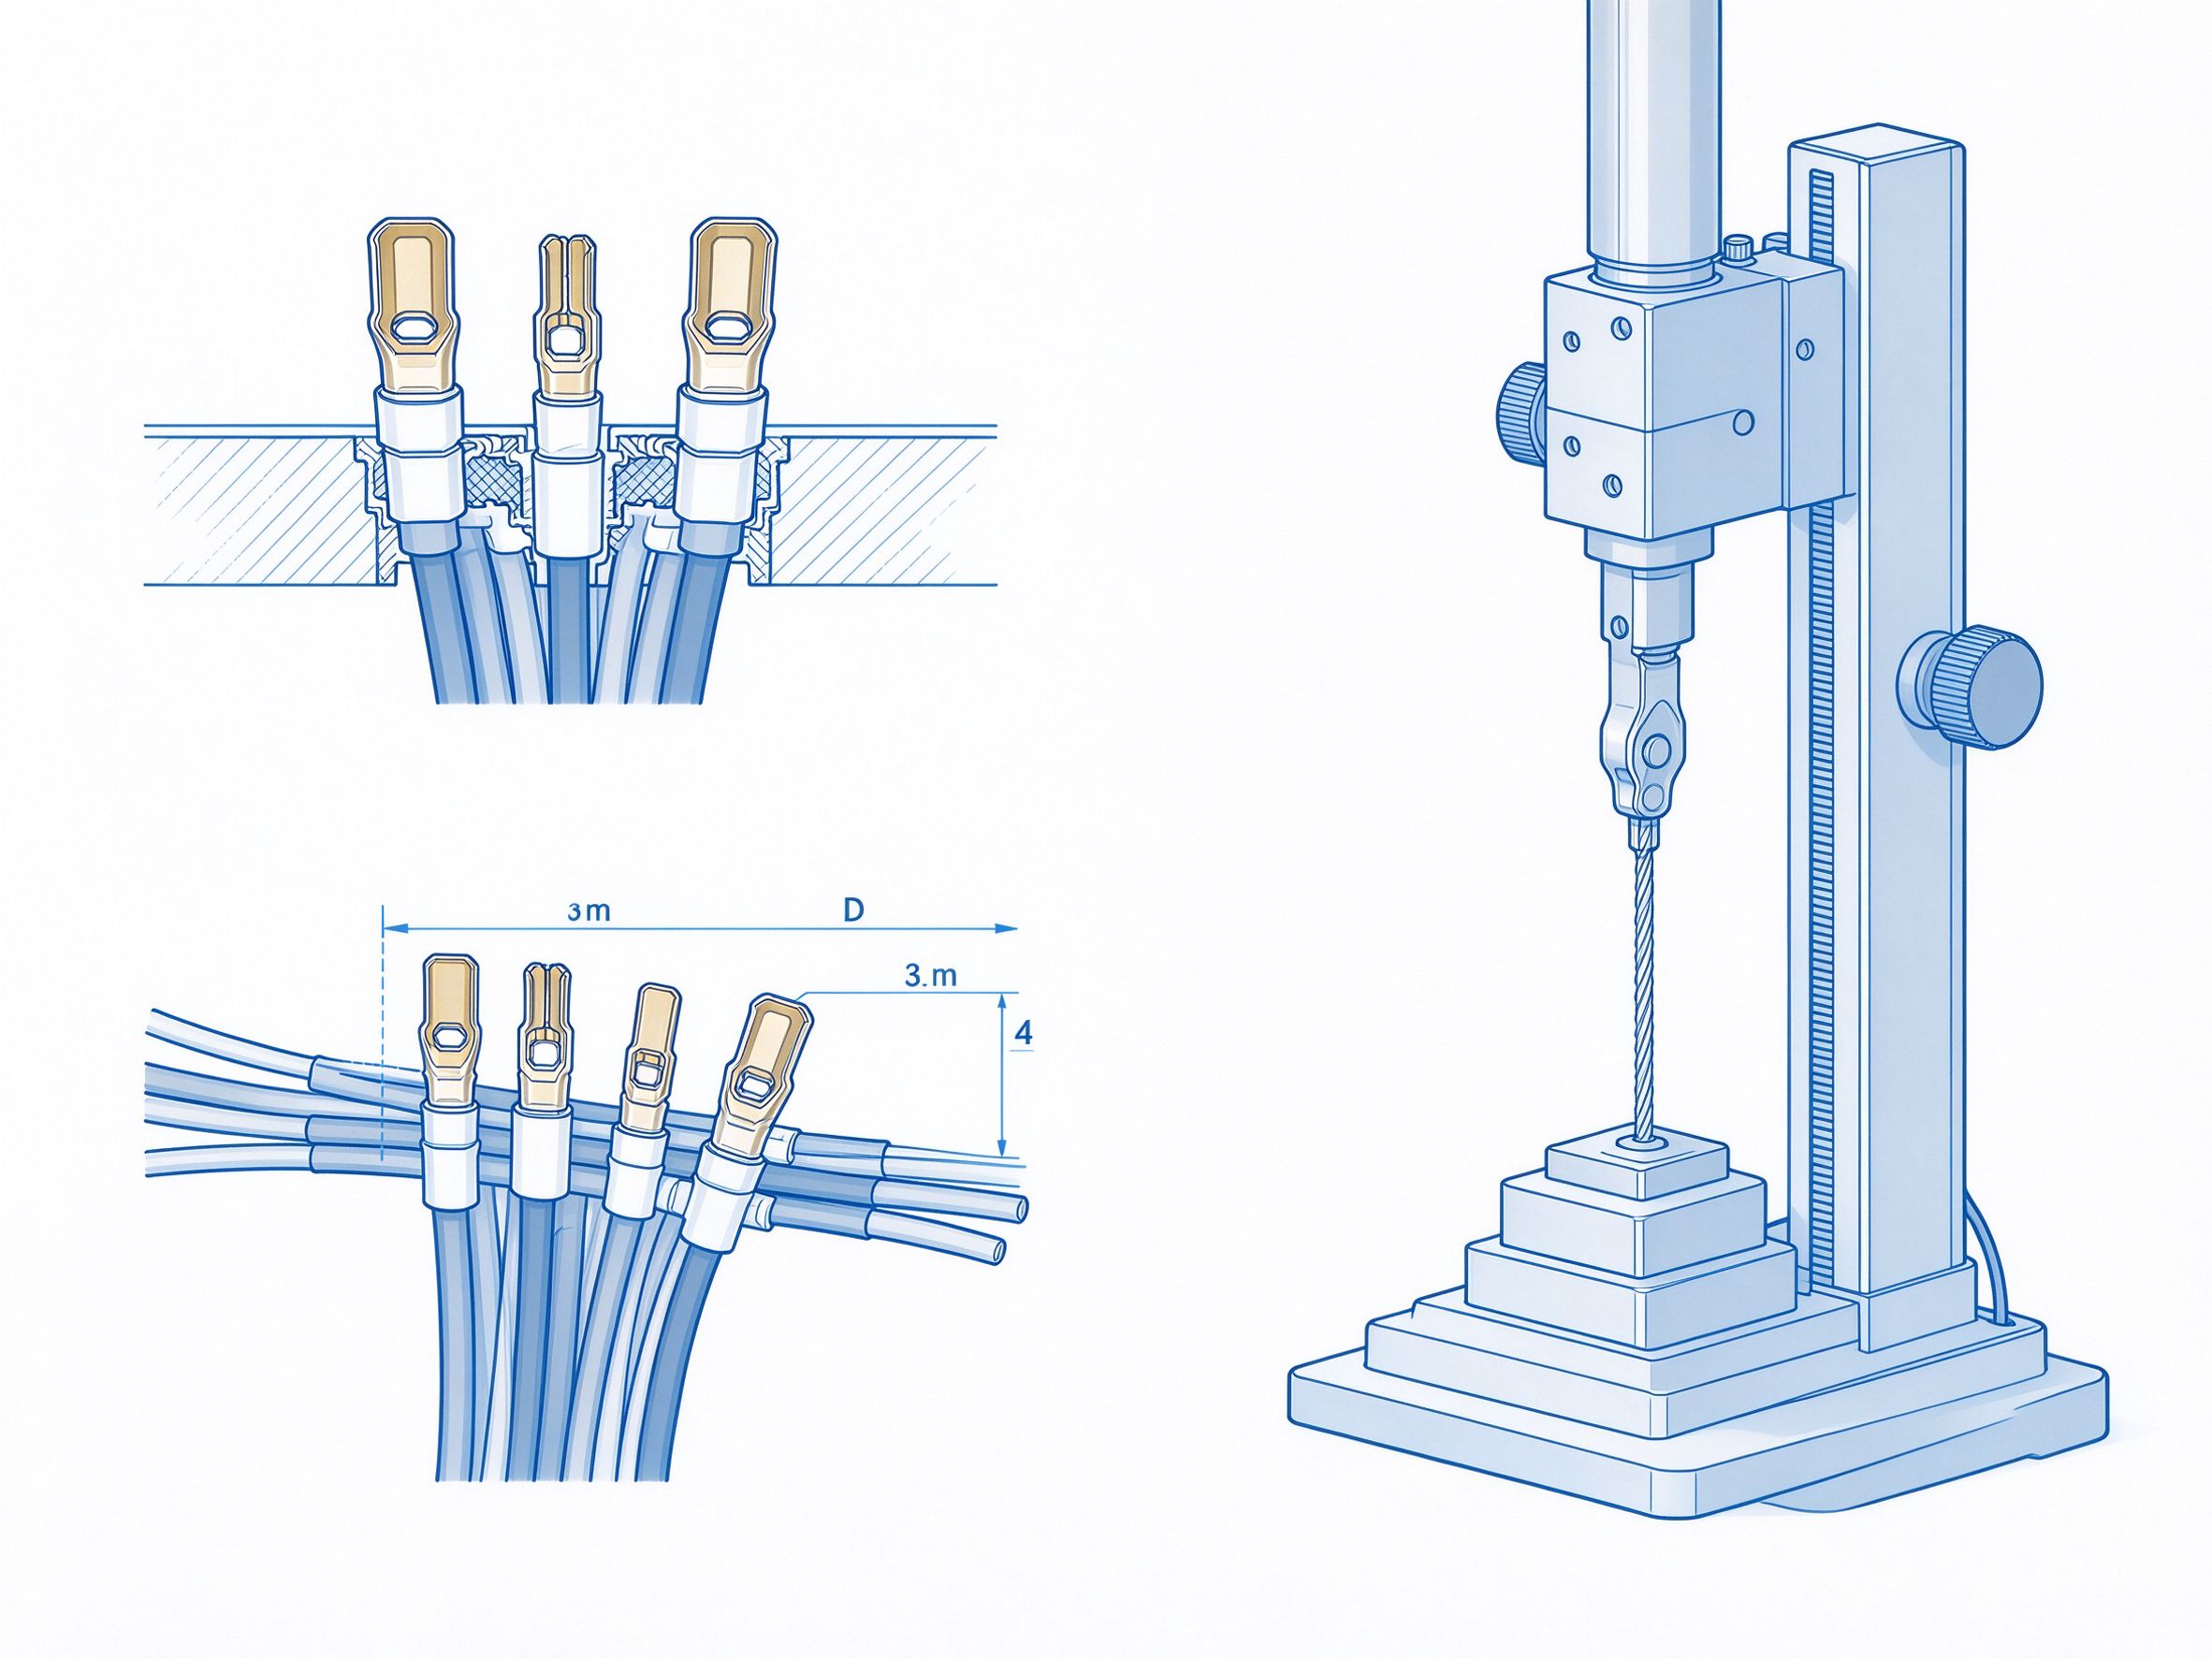
압착은 하네스 생산에서 가장 중요한 공정 중 하나로 압착 품질은 하네스의 전기적 성능과 기계적 강도에 직결됩니다. 통계에 따르면 하네스 고장의 약 70%가 압착 불량과 관련되어 있습니다. 본문에서는 압착 공정 파라미터와 품질 관리 방법을 상세히 소개합니다.
1. 압착 기본 원리
압착은 압착 도구를 사용하여 단자와 전선을 소성 변형으로 접합하는 공법입니다. 양호한 압착은 다음 요구를 동시에 만족해야 합니다.
1. 전기 성능: 접촉 저항이 작고 안정적이어야 합니다.
2. 기계 성능: 인발력이 충분하여 빠지지 않아야 합니다.
3. 응력 완화: 압착부의 응력 분산이 양호하여 전선 피로 단선을 방지해야 합니다.
2. 핵심 공정 파라미터
1. 압착 높이: 압착 품질에 가장 중요한 파라미터로 반드시 단자 사양서 요구에 따라 엄격히 조정해야 합니다. 일반적으로 공차를 ±0.02mm 이내로 관리합니다.
2. 압착 폭: 압착부의 기계적 강도와 접촉 면적에 영향을 줍니다.
3. 피복 벗김 길이: 정확해야 하며 너무 길면 노출 동선이 많아지고 너무 짧으면 피복이 압착부에 눌려 들어갑니다.
4. 단자 위치: 단자는 반드시 압착 날 중앙에 위치해야 하며 어긋나면 압착 불량을 유발합니다.
3. 품질 관리 방법
1. 인발력 시험: 매 로트 첫 제품은 반드시 인발력 시험을 실시하여 인발력이 규격 요구를 만족하는지 확인합니다.
2. 단면 분석: 정기적으로 압착 단면 슬라이스 분석을 실시하여 압착 후 동선 충진 상태를 관찰합니다. 이상적인 충진율은 90% 이상입니다.
3. 저항 시험: 압착부의 접촉 저항을 측정하여 저항값이 합격 범위 안에 있는지 확인합니다.
4. 외관 검사: 압착부에 버, 튀어나온 동선, 단선 등 결함이 없는지 확인합니다.
4. 흔한 압착 불량
1. 과압착: 압착 높이가 너무 작아 동선 단선이나 단자 파손을 유발합니다.
2. 미압착: 압착 높이가 너무 커 접촉 저항이 크고 인발력이 부족합니다.
3. 비뚤림: 단자 압착 위치가 어긋나 한쪽 감싸임이 불충분해집니다.
4. 튀어나온 동선: 동선 가닥이 압착부에서 튀어나와 단락을 유발할 수 있습니다.
당사는 전자동 압착기를 채용하고 압력 모니터링 시스템을 장착하여 압착 품질을 실시간으로 감시하며 모든 하네스가 품질 기준을 만족하도록 보장합니다.