
Порядок сборки и предотвращение ошибок при выборе деталей: выборка, контроль порядка, перехват, заключение
Проверка границ и выборки
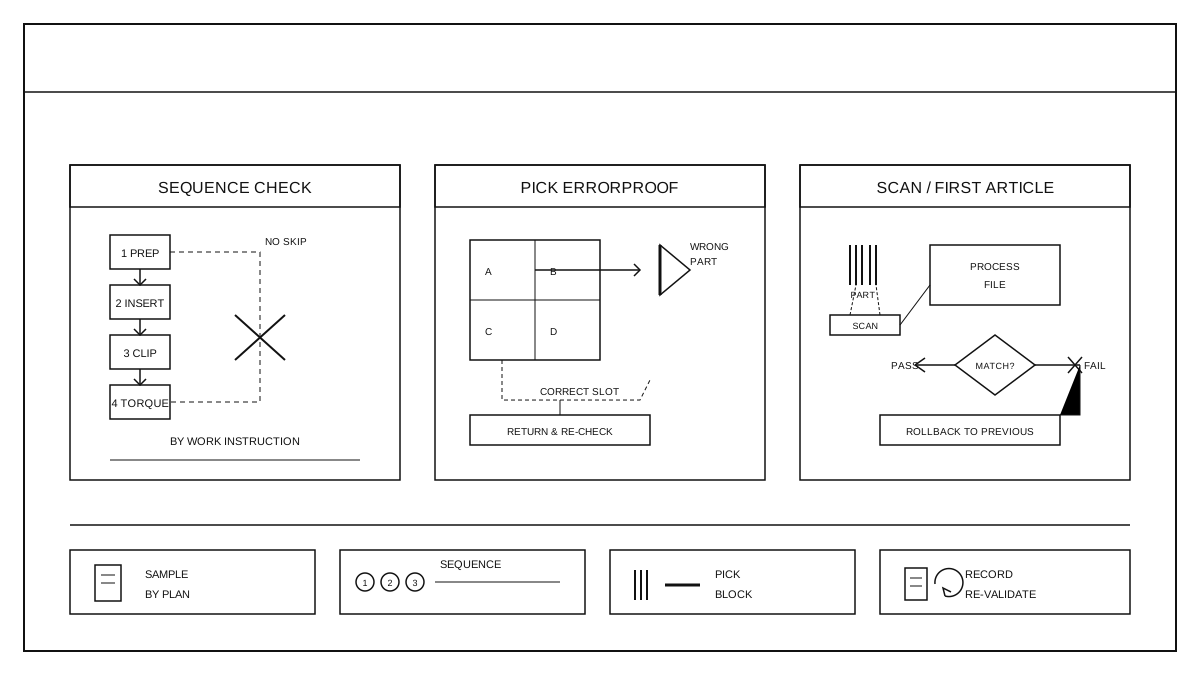
Объект проверки — последовательность сборочных операций на конечной сборочной станции, действия по взятию деталей и этап подтверждения сканированием. Цель — удостовериться, что оператор выполняет работу в порядке, установленном чертежами и технологическими документами, ошибки с материалами предотвращаются с помощью устройств предотвращения ошибок или действий по сканированию, а проверка первого изделия и возврат при выявлении отклонений выполняются по процедуре. Отбор образцов охватывает различные модели продукции, различные участки и смены сборки, фиксируются номер наряда, номер участка, модель изделия, время сборки и оператор. Условия отбора образцов определяются планом проверки, не осуществляется перенос по всей линии на основе одного участка или одного типа продукции. Проверка не изменяет нормальный процесс сборки, выбранные операции проверяются на месте, фиксируются статус проверки, отклонения и действия по перехвату, после подтверждения правильности операции продолжаются дальше.
Проверка последовательности сборки и технологических операций
Проверка технологического процесса проводится на основе документов по сборке и инструкций по работе, подтверждая каждый этап по очереди, и нельзя переходить к следующему этапу, если предыдущий не завершен: установка, вставка, защелка, крепление, повторная проверка и другие этапы выполняются в порядке, указанном в документах, нельзя пропускать, объединять или менять порядок. При проверке фиксируются время начала и завершения каждого этапа, используемое оснащение и номера партий материалов рядом с рабочей станцией. При обнаружении пропуска этапов, выполнения операций вне последовательности или нарушения очередности типа крепление перед вставкой – работу останавливают, возвращают на предыдущий этап для переделки, не переносят отклонения на следующий рабочий участок. Версия технологического документа, номер рабочей станции и результаты проверки фиксируются в партийной документации.
Предотвращение ошибок при получении и перехват неверных предметов
Проверка на предотвращение ошибок при взятии включает соответствие между ячейками контейнера и материалами процесса, блокировку неправильного материала конструкцией или сканером, обнаружение нескольких предметов или смешанных материалов до использования. Материалы берутся поочередно в соответствии с маркировкой технологической документации: по модели, спецификации и количеству, не перескакивая между ячейками и не беря соседние материалы случайно. При обнаружении неправильной модели, спецификации, нескольких предметов или смешанной комплектации, отмечаются ячейка и материал, операция останавливается для повторной проверки в данном процессе, заблокированные материалы возвращаются на предыдущую станцию или на стеллаж для повторного подтверждения, сборка не продолжается. Устройства предотвращения ошибок, маркировка ячейки и состояние материала фиксируются в соответствии с технологической документацией, вручную обходить систему предотвращения ошибок запрещено.
Сканировать код для подтверждения и определения
Сканирование для подтверждения проводится после завершения каждого ключевого процесса, сканируется штрих-код материала или заказ-наряда, и система сверяет модель материала, количество и порядок операций с технологической документацией. Определение первой детали выполняется инспектором путем сверки внешнего вида, правильности соединения, состояния креплений и маркировки защиты от ошибок с чертежами и технологической документацией; после подтверждения соответствия можно продолжать последующие партии. Если какой-либо результат сканирования не соответствует технологической документации, отсутствует материал, который должен быть отсканирован, нарушен порядок или первая деталь не соответствует, то происходит блокировка, деталь не пропускается и возвращается на предыдущий этап. Оценка проводится в соответствии с критериями, установленными в плане верификации; если ключевое требование не выполнено, текущая верификация считается неудовлетворительной, нельзя обобщать на всю партию по отдельным соответствующим изделиям.
Записи партии и повторная проверка
Записывайте номер заявки, номер рабочей станции, модель продукта, количество образцов, результаты проверки по порядку, количество и тип перехвата деталей, записи сканирования, выводы по первому изделию и случаи возврата из-за отклонений, формируя трассируемую партию. После верификации проверяйте, соответствуют ли устройства предотвращения ошибок, оборудование для сканирования, версия технологической документации и расположение рабочих мест текущей ситуации на месте. После изменений в сборочной технологии, конфигурации лотка с материалами, логике сканирования или расположении рабочих мест проводите повторную верификацию, не используя старые выводы. Выполнение сборки на рабочей станции окончательной сборки и методы предотвращения ошибок см. по ссылке Технология сборки и предотвращения ошибок на рабочем месте окончательной сборки жгутов проводов: порядок сборки, предотвращение ошибок при выборе деталей, подтверждение сканированием и проверка первого изделия.