
ลำดับการประกอบที่ทำงานและการตรวจสอบป้องกันการหยิบชิ้นงานผิด: การสุ่มตัวอย่าง, การตรวจสอบลำดับ, การสกัดชิ้นงานผิดและการตัดสิน
การตรวจสอบขอบเขตและการสุ่มตัวอย่าง
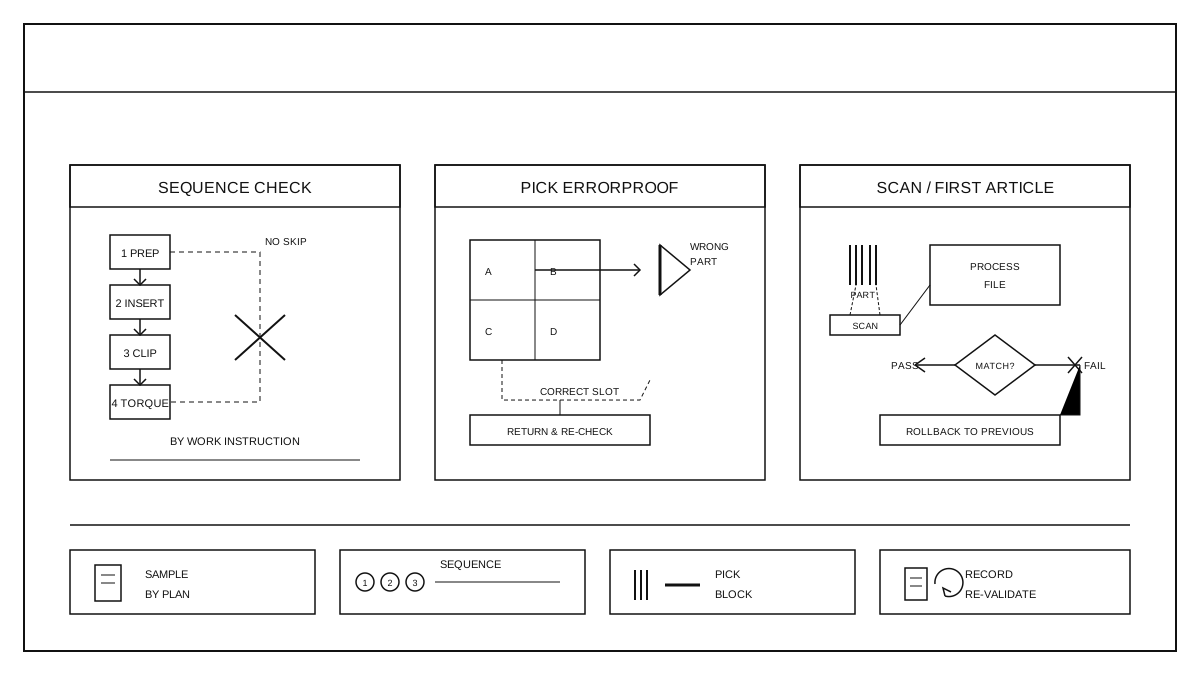
วัตถุประเมินคือ ลำดับขั้นตอนการประกอบของสถานีประกอบงาน การหยิบชิ้นงาน และขั้นตอนการยืนยันด้วยการสแกนรหัส เป้าหมายคือการยืนยันว่าผู้ปฏิบัติงานทำงานตามลำดับที่ระบุในแบบร่างและเอกสารกระบวนการ ข้อผิดพลาดของชิ้นงานถูกอุปกรณ์ป้องกันความผิดพลาดหรือการสแกนรหัสสกัดไว้ การตรวจชิ้นแรกและการย้อนกลับกรณีผิดปกติทำตามกระบวนการ การสุ่มตัวอย่างครอบคลุมรุ่นผลิตภัณฑ์ต่าง ๆ สถานีประกอบต่าง ๆ และรอบกะประกอบต่าง ๆ บันทึกหมายเลขคำสั่งทำงาน หมายเลขสถานีประกอบ รุ่นผลิตภัณฑ์ เวลาในการประกอบ และผู้ปฏิบัติงาน เงื่อนไขการสุ่มตัวอย่างทำตามแผนการตรวจสอบ ไม่สามารถอ้างอิงทั้งสายการผลิตจากสถานีหรือผลิตภัณฑ์เดียว การตรวจสอบไม่เปลี่ยนแปลงกระบวนการประกอบปกติ งานที่ถูกสุ่มตรวจจะถูกตรวจสอบที่หน้างาน สถานะการตรวจสอบ ข้อเบี่ยงเบน และการกระทำสกัดทั้งหมดจะถูกบันทึก หลังจากยืนยันว่าไม่มีข้อผิดพลาด จึงอนุญาตให้ดำเนินกระบวนการต่อไป
ตรวจสอบลำดับการประกอบและขั้นตอนการทำงาน
การตรวจสอบกระบวนการทำงานให้ยึดตามเอกสารขั้นตอนการประกอบและคู่มือการปฏิบัติงาน เป็นการยืนยันทีละขั้นตอนว่าขั้นตอนก่อนหน้านี้ยังไม่เสร็จสิ้นจะไม่สามารถเข้าสู่ขั้นตอนถัดไป: การตั้งล่วงหน้า การต่อ การล็อก การยึด และการตรวจสอบซ้ำ ให้ทำตามลำดับขั้นตอนในเอกสาร ไม่อนุญาตให้ข้ามขั้น ทำหลายขั้นพร้อมกัน หรือสลับลำดับ ในการตรวจสอบให้ยืนประจำตำแหน่งตามจังหวะการทำงาน บันทึกเวลาเริ่มและเสร็จของแต่ละขั้นตอน เครื่องมือและหมายเลขล็อตของวัสดุที่ใช้ หากพบการข้ามขั้น การทำงานข้ามกระบวนการ หรือการทำลำดับผิด เช่น ยึดก่อนต่อ ให้หยุดทันทีและกลับไปทำขั้นตอนก่อนหน้าใหม่ ไม่ให้นำความเบี่ยงเบนไปยังตำแหน่งถัดไป เวอร์ชันของเอกสารขั้นตอน หมายเลขตำแหน่ง และผลการตรวจสอบให้บันทึกตามเอกสารลงในบันทึกล็อต
การป้องกันข้อผิดพลาดในการหยิบสินค้าและการกีดกันสินค้าผิด
การตรวจสอบเพื่อป้องกันความผิดพลาดในการหยิบวัสดุรวมถึงการตรวจสอบความสอดคล้องระหว่างช่องเก็บวัสดุกับวัสดุในกระบวนการ การที่วัสดุผิดพลาดถูกจำกัดโดยโครงสร้างหรือระบบสแกนมารบกวนหรือไม่ และการตรวจพบวัสดุซ้ำหรือวัสดุผสมก่อนการหยิบหรือไม่ การหยิบวัสดุต้องทำตามรุ่น ขนาด และจำนวนของวัสดุที่ระบุในเอกสารกระบวนการทีละชิ้น ไม่ข้ามช่องเก็บวัสดุ และไม่หยิบวัสดุติดกันโดยสะดวก หากพบวัสดุผิดรุ่น ขนาดผิด วัสดุซ้ำ หรือวัสดุผสม ต้องบันทึกช่องเก็บวัสดุและวัสดุในทันที อยู่ที่กระบวนการนี้เพื่อตรวจสอบ ส่วนวัสดุที่ถูกขัดขวางจะถูกส่งกลับไปยังสถานีงานก่อนหน้าหรือชั้นวางวัสดุเพื่อตรวจสอบใหม่ และไม่ดำเนินการประกอบต่อ อุปกรณ์ป้องกันความผิดพลาด ป้ายช่องเก็บวัสดุ และสถานะวัสดุต้องบันทึกตามเอกสารกระบวนการ และไม่ละเมิดอุปกรณ์ป้องกันด้วยมือ
สแกนรหัสเพื่อยืนยันและตัดสิน
การสแกนรหัสเพื่อยืนยันจะดำเนินการหลังจากแต่ละขั้นตอนสำคัญเสร็จสิ้น สแกนรหัสบาร์โค้ดของวัสดุหรือรหัสงาน ระบบจะเปรียบเทียบรุ่นวัสดุ ปริมาณ และลำดับขั้นตอนตามเอกสารกระบวนการ การตรวจงานชิ้นแรกจะทำโดยเจ้าหน้าที่ตรวจสอบตามแบบและเอกสารกระบวนการ ตรวจสอบลักษณะภายนอก การเชื่อมต่อ การยึดให้แน่น และสัญลักษณ์ป้องกันความผิดพลาด หลังจากยืนยันว่าเป็นไปตามเกณฑ์แล้วจึงสามารถดำเนินการชุดงานถัดไปได้ หากผลการสแกนใด ๆ ไม่ตรงกับเอกสารกระบวนการ วัสดุที่ควรสแกนหาย ลำดับผิด หรือชิ้นงานแรกไม่ผ่านการตรวจ จะทำให้ระบบหยุดชิ้นงาน ชิ้นงานจะไม่ถูกปล่อยและถูกส่งกลับไปยังขั้นตอนก่อนหน้า การตัดสินเป็นไปตามเกณฑ์ที่กำหนดในแผนการตรวจสอบ หากรายการสำคัญไม่ผ่านการตรวจ ตัดสินว่าการตรวจครั้งนี้ไม่ผ่าน ไม่ใช้ชิ้นงานที่ผ่านบางชิ้นแทนการตรวจทั้งชุด
บันทึกชุดและการตรวจสอบซ้ำ
บันทึกหมายเลขใบสั่งงาน, หมายเลขสถานีงาน, รุ่นสินค้า, จำนวนตัวอย่าง, ผลการตรวจสอบลำดับ, จำนวนครั้งและประเภทของการกีดกันการหยิบชิ้น, บันทึกการสแกน, ข้อสรุปการตัดสินชิ้นแรกและสถานการณ์การย้อนกลับผิดปกติ เพื่อสร้างบันทึกชุดที่สามารถติดตามได้ หลังจากตรวจสอบ ให้ตรวจอุปกรณ์ป้องกันความผิดพลาด, อุปกรณ์สแกน, เวอร์ชันเอกสารกระบวนการ และการจัดวางสถานีงานว่ายังคงตรงกับที่หน้างานหรือไม่ หลังจากมีการเปลี่ยนแปลงกระบวนการประกอบ, การจัดกล่องวัสดุ, ตรรกะการสแกน หรือการจัดวางสถานีงาน ให้จัดการตรวจสอบใหม่ ไม่ใช้ข้อสรุปเก่า การดำเนินการประกอบที่สถานีประกอบทั้งหมดและวิธีปฏิบัติกระบวนการป้องกันความผิดพลาดสามารถดูได้ที่ กระบวนการการประกอบและการป้องกันความผิดพลาดของสถานีประกอบสายรัดรวม: ลำดับการประกอบ การป้องกันการหยิบชิ้นส่วนผิด การยืนยันด้วยสแกน และการยืนยันชิ้นแรก