
Terminal Sıkma Sürecinin Temel Noktaları
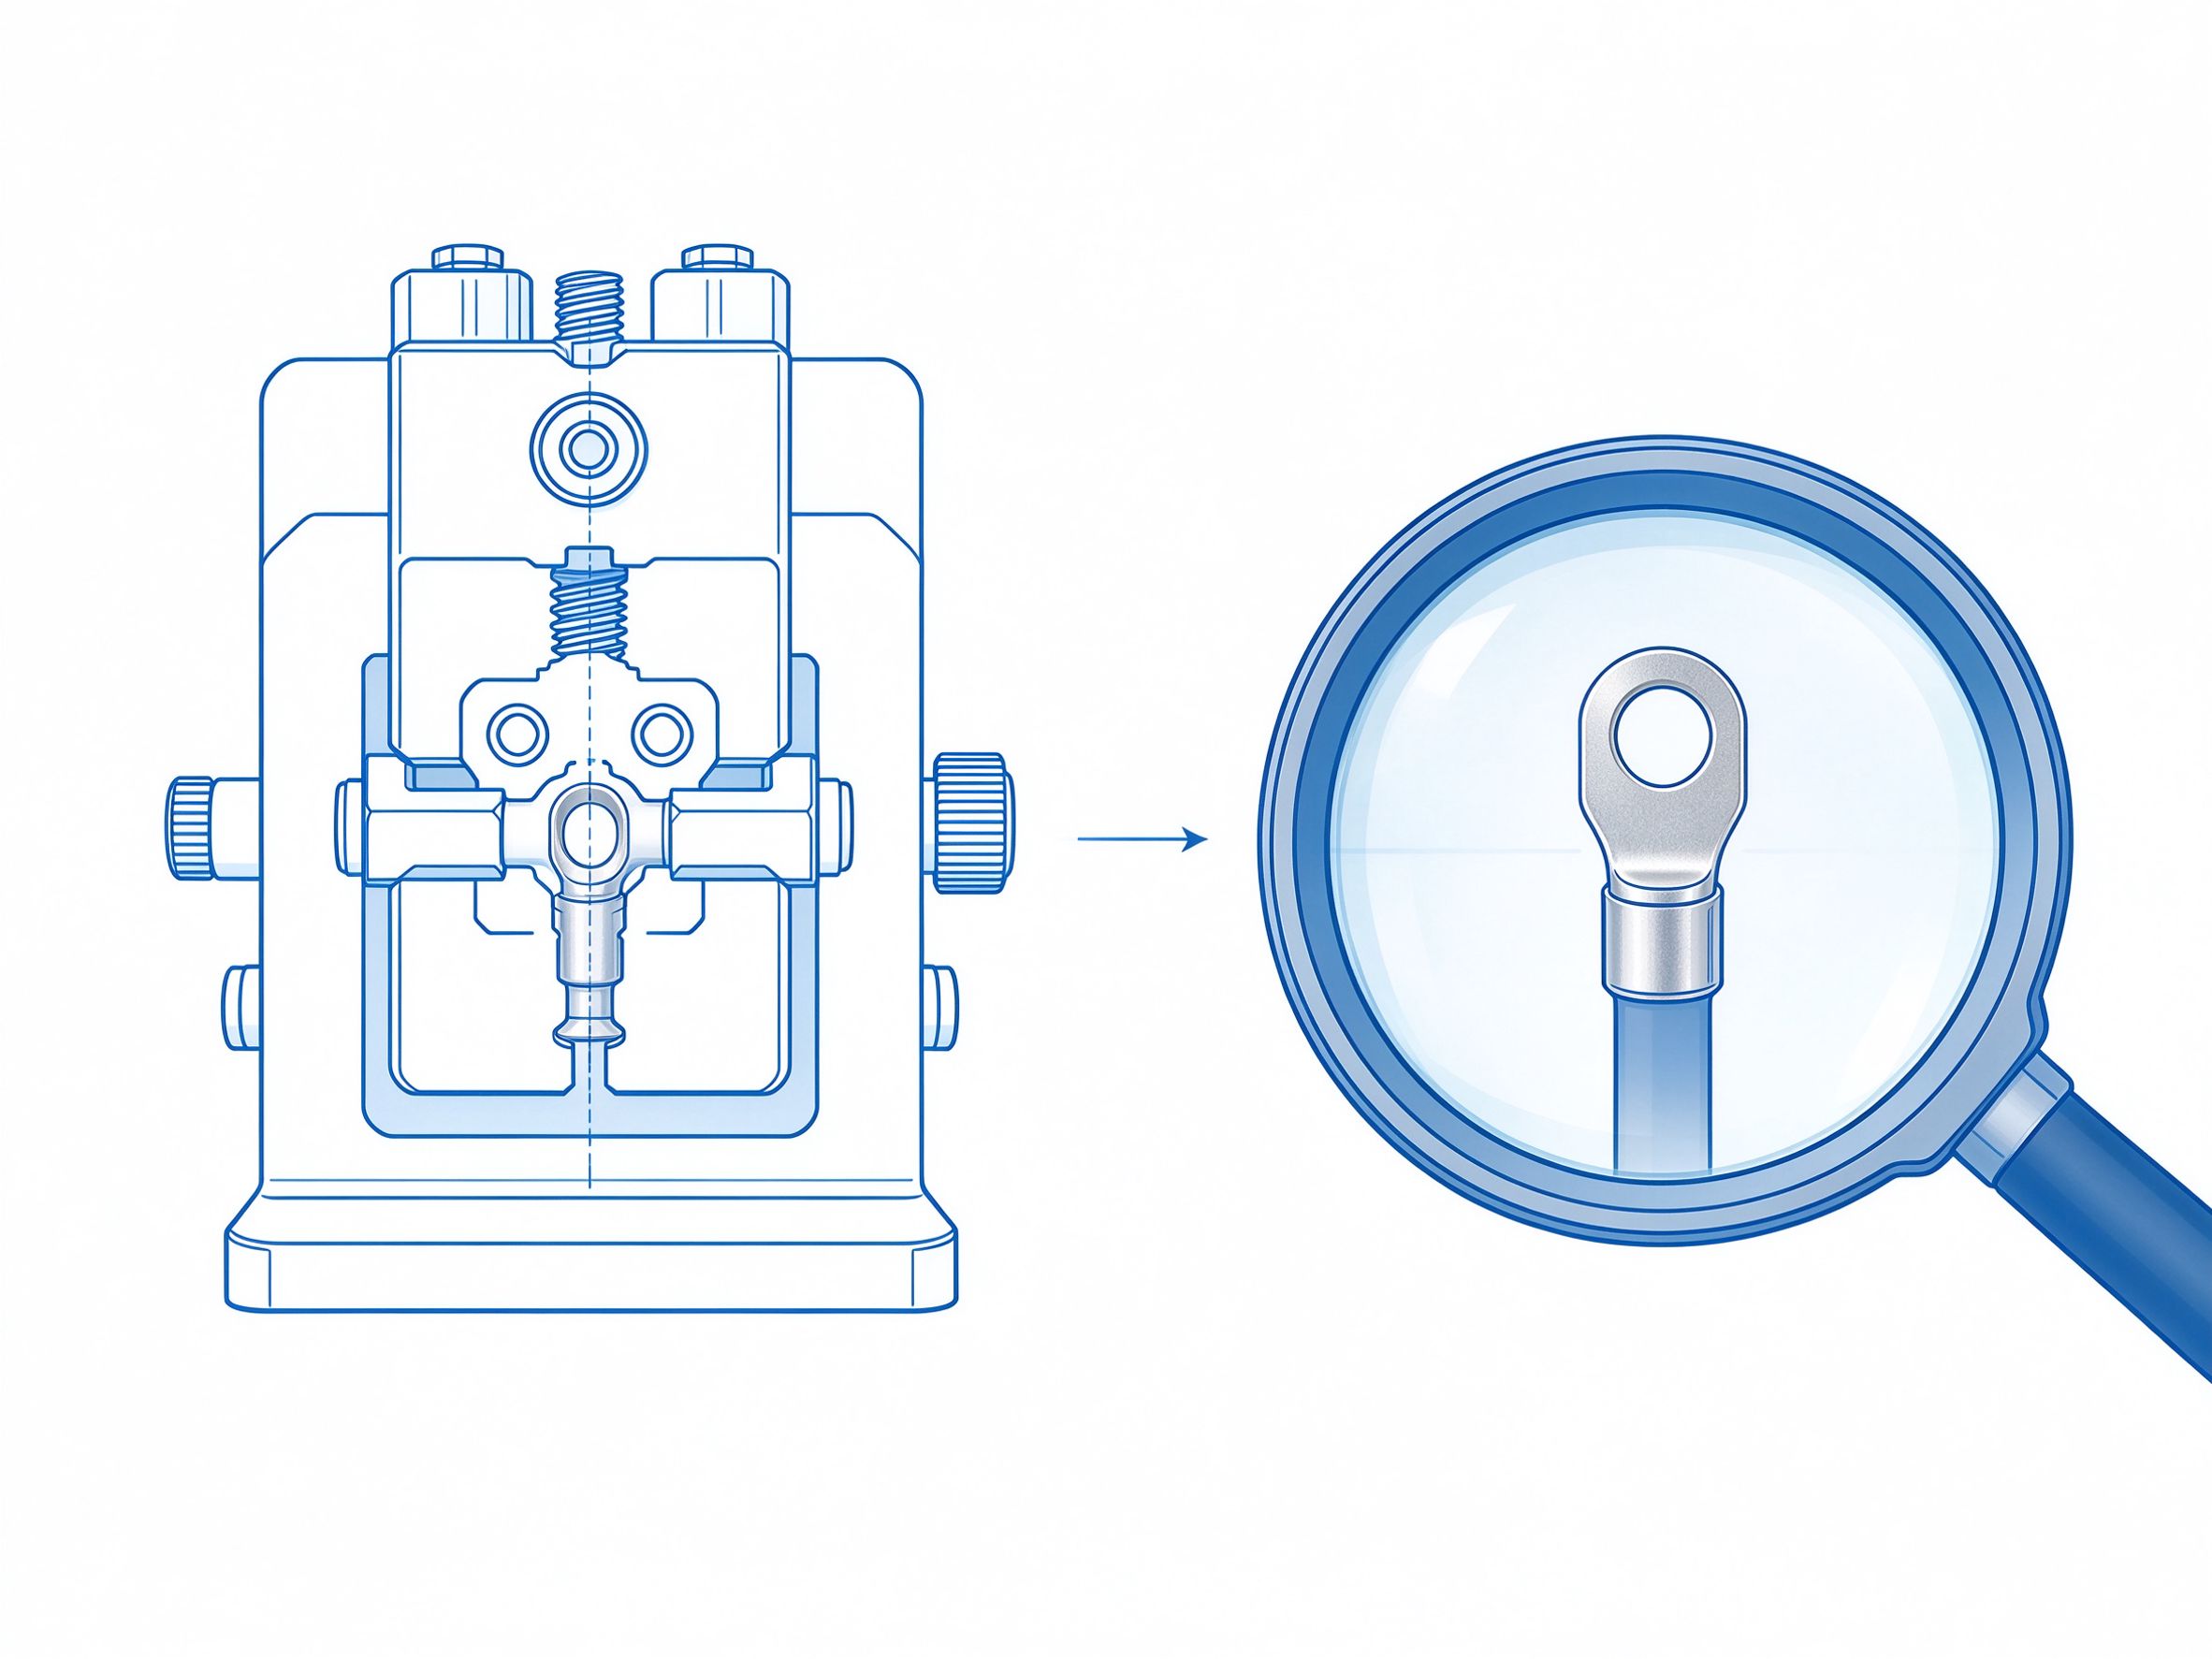
Terminal sıkma kalitesi, kablo demetinin elektriksel performansını ve mekanik güvenilirliğini doğrudan etkiler ve kablo demeti üretiminin en kritik işlemlerinden biridir. Sıkma, terminal kanatlarının basınç altında soğuk deformasyona uğrayarak kabloyu sıkıca kavramasıyla oluşur ve stabil bir iletim yolu oluşturur. Temel süreç parametreleri aşağıdaki gibidir.
\nSıkma Yüksekliği
\nSıkma yüksekliği, sıkma kalitesini belirleyen temel parametredir ve kablo kesiti ile terminal modeline göre hassas biçimde ayarlanmalıdır. Standart bir sıkma yüksekliği, kablonun terminal içinde sıkı bir şekilde bağlanmasını, bakır tellerin yeterince deforme olmasını sağlamalı; diğer yandan kabloyu kesmemeli veya aşırı derecede hasar vermemelidir. Hem iletkenlik hem de çekme direnci birlikte güvence altına alınmalıdır.
\nSıkma Genişliği
\nSıkma genişliği, sıkma bağlantısının temas alanını belirler. Çok geniş olması aşırı sıkmaya ve terminal kanatlarının çatlamasına neden olur; çok dar olması halinde kablo yeterince sarılamaz ve temas direnci artar. Sıkma yüksekliği ile birlikte ayarlanarak süreç penceresi içinde optimum değere getirilmelidir.
\nÇekme Testi
\nHer sıkma partisi tamamlandıktan sonra çekme testi yapılmalı, terminal ile kablo arasındaki kopma kuvveti ölçülerek ilgili kablo kesiti ve terminal modeline ait standart gereksinimleri karşıladığı doğrulanmalı, kullanım sırasında terminalin gevşemesi önlenmelidir.
\nKesit Analizi
\nDüzenli aralıklarla sıkma kesiti analizi yapılmalı, mikroskop altında kablonun deformasyonu, boşluk oranı ve çapaklar gözlemlenerek sıkma durumunun stabil olduğu değerlendirilmeli, kalıp ve parametreler zamanında ayarlanarak seri üretimde tutarlılık sağlanmalıdır.