
Kablo Demeti Sıkma Süreci ve Kalite Kontrolü
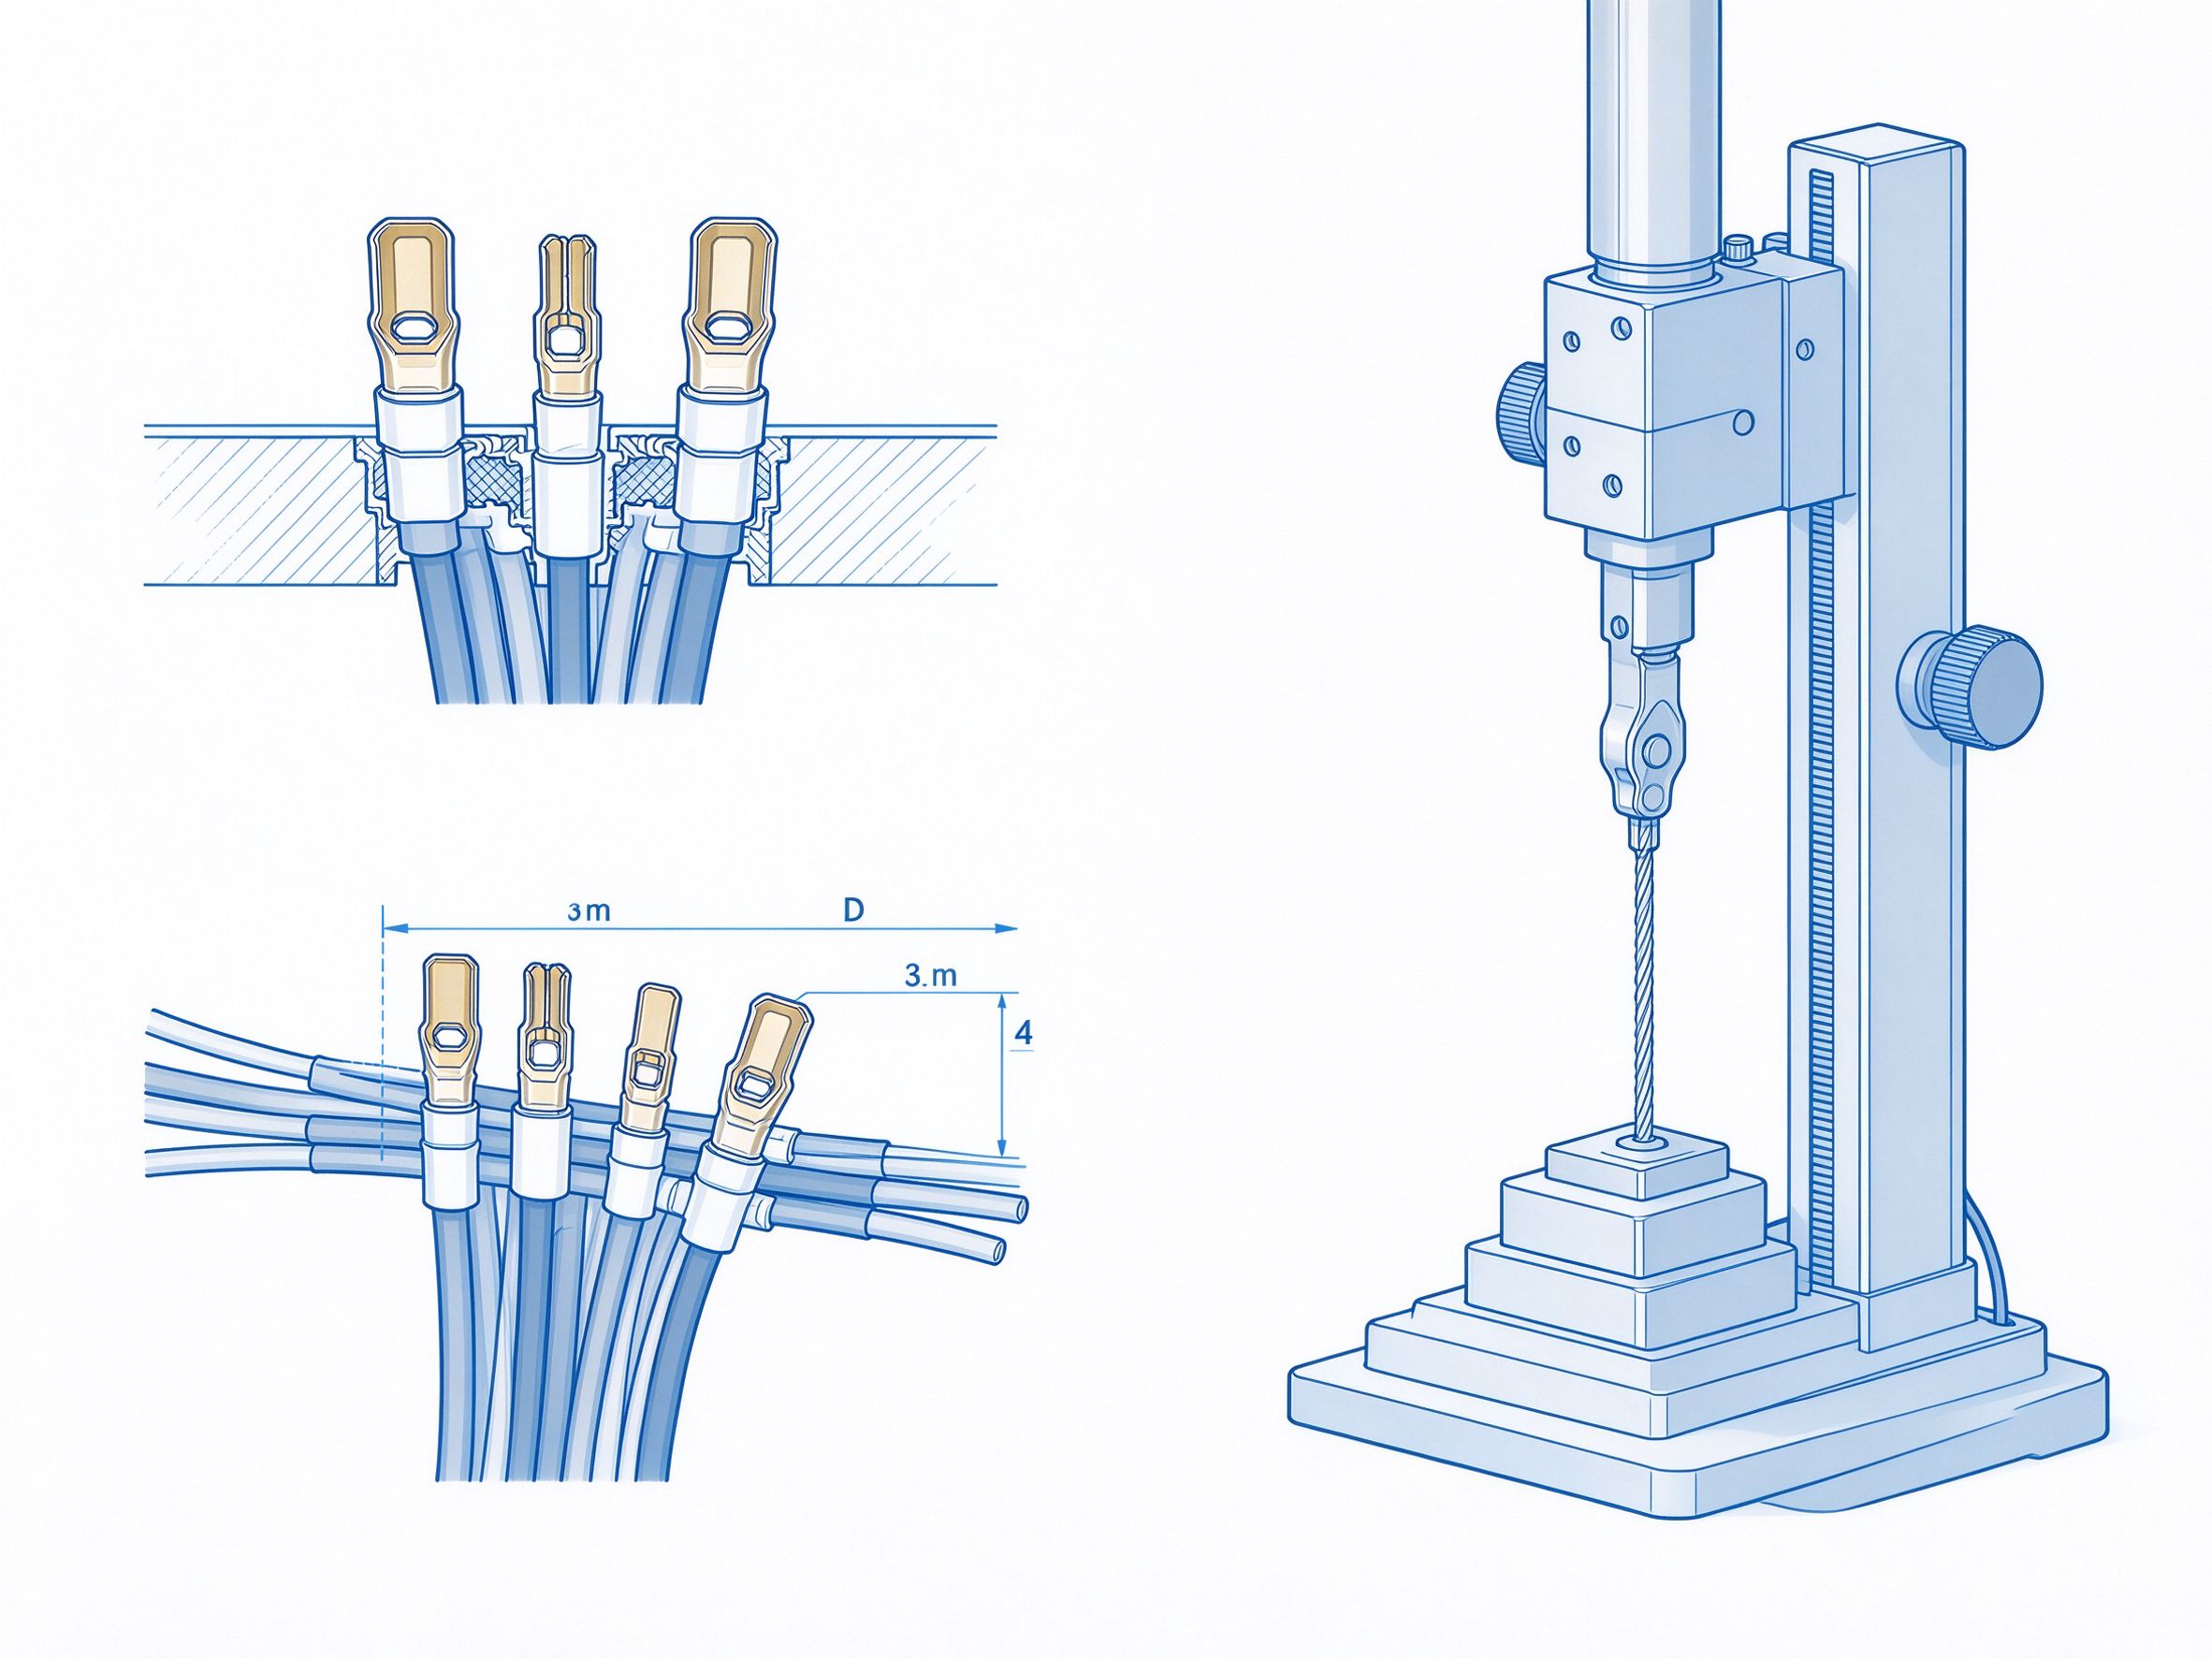
Sıkma, kablo demeti üretiminin en kritik aşamalarından biridir; sıkma kalitesi demetin elektriksel performansını ve mekanik dayanımını doğrudan etkiler. İstatistiklere göre kablo demeti arızalarının yaklaşık %70'i hatalı sıkma ile ilgilidir. Bu yazıda sıkma süreç parametrelerini ve kalite kontrol yöntemlerini detaylı biçimde sunuyoruz.
\nBirinci: Sıkmanın Temel Prensibi
\nSıkma, bir sıkma aleti kullanılarak terminal ile kablonun plastik deformasyon yoluyla birbirine bağlandığı süreçtir. İyi bir sıkma aynı anda şu gereksinimleri karşılamalıdır:
\n1. Elektriksel performans: düşük ve stabil temas direnci.
\n2. Mekanik performans: yeterli kopma kuvveti, ayrılma olmaması.
\n3. Gerilim tahliyesi: sıkma noktası iyi bir gerilim tahliyesine sahip olmalı, kablonun yorulma nedeniyle kopması önlenmelidir.
\nİkinci: Kritik Süreç Parametreleri
\n1. Sıkma yüksekliği: sıkma kalitesini etkileyen en önemli parametredir; terminal teknik kartındaki gereksinimlere göre sıkı biçimde ayarlanmalı, tolerans genellikle ±0,02 mm içinde tutulmalıdır.
\n2. Sıkma genişliği: sıkmanın mekanik dayanımını ve temas alanını etkiler.
\n3. Sıyırma uzunluğu: tam olmalıdır; çok uzun soyulması fazla bakırın açıkta kalmasına, çok kısa olması izolasyonun sıkma alanına girmesine neden olur.
\n4. Terminal konumu: terminal sıkma bıçağının merkezinde olmalı, kayma hatalı sıkmaya yol açar.
\nÜçüncü: Kalite Kontrol Yöntemleri
\n1. Kopma kuvveti testi: her partinin ilk parçasında kopma kuvveti testi yapılmalı ve kuvvetin standartlara uygun olduğu doğrulanmalıdır.
\n2. Kesit analizi: belirli aralıklarla sıkma kesiti dilimlenerek analiz edilmeli, sıkma sonrası bakırın doluluk durumu gözlemlenmelidir; ideal doluluk oranı %90'ın üzerinde olmalıdır.
\n3. Direnç testi: sıkma noktasındaki temas direnci ölçülerek değerin uygun aralıkta olduğu doğrulanmalıdır.
\n4. Görsel muayene: sıkma yerinde çapak, taşan tel veya kopma gibi hatalar bulunup bulunmadığı kontrol edilmelidir.
\nDördüncü: Yaygın Sıkma Hataları
\n1. Aşırı sıkma: sıkma yüksekliğinin çok küçük olması, bakır veya terminalin kopmasına neden olur.
\n2. Eksik sıkma: sıkma yüksekliğinin çok büyük olması, temas direncinin yükselmesine ve kopma kuvvetinin yetersiz kalmasına neden olur.
\n3. Eğri sıkma: terminalin kayması, tek tarafta sıkmanın tam otamamasına yol açar.
\n4. Taşan teller: bakır tellerin sıkma alanından dışarı taşması, kısa devreye neden olabilir.
\nŞirketimiz basınç izleme sistemine sahip tam otomatik sıkma makineleri kullanmakta, sıkma kalitesini gerçek zamanlı olarak izleyerek her kablo demetinin kalite standartlarına uygun olmasını güvence altına almaktadır.