
Çalışma istasyonu montaj sırası ve parça alma hatalarını önleme doğrulaması: Örnekleme, sıra kontrolü, yanlış parça yakalama ve değerlendirme
Sınır doğrulama ve örnekleme
Doğrulama nesnesi, genel montaj istasyonundaki montaj işlemi sırası, parça alma hareketleri ve barkod tarama ile onay aşamalarıdır. Amaç, operatörün çizim ve proses dokümanlarında belirtilen sıraya göre çalışmasını, yanlış parçanın hata önleme cihazı veya barkod tarama hareketiyle engellenmesini ve ilk parça değerlendirmesi ile anormal geri dönüşlerin süreçlere uygun olarak uygulanmasını doğrulamaktır. Örnekleme, farklı ürün modelleri, farklı istasyonlar ve farklı vardiyalardaki montaj partilerini kapsar; iş emri numarası, istasyon numarası, ürün modeli, montaj zamanı ve operatör kaydedilir. Örnekleme şartları, doğrulama planında belirtildiği gibi uygulanır; tek bir istasyon veya tek bir ürün üzerinden tüm hattı genellemez. Doğrulama, normal montaj sürecini değiştirmez; seçilen işlemler sahada yan yana kontrol edilerek kontrol durumu, sapma maddeleri ve engelleme hareketlerinin tamamı kaydedilir ve doğrulandıktan sonra sürecin devam etmesine izin verilir.
Montaj sırası ve işlem kontrolü
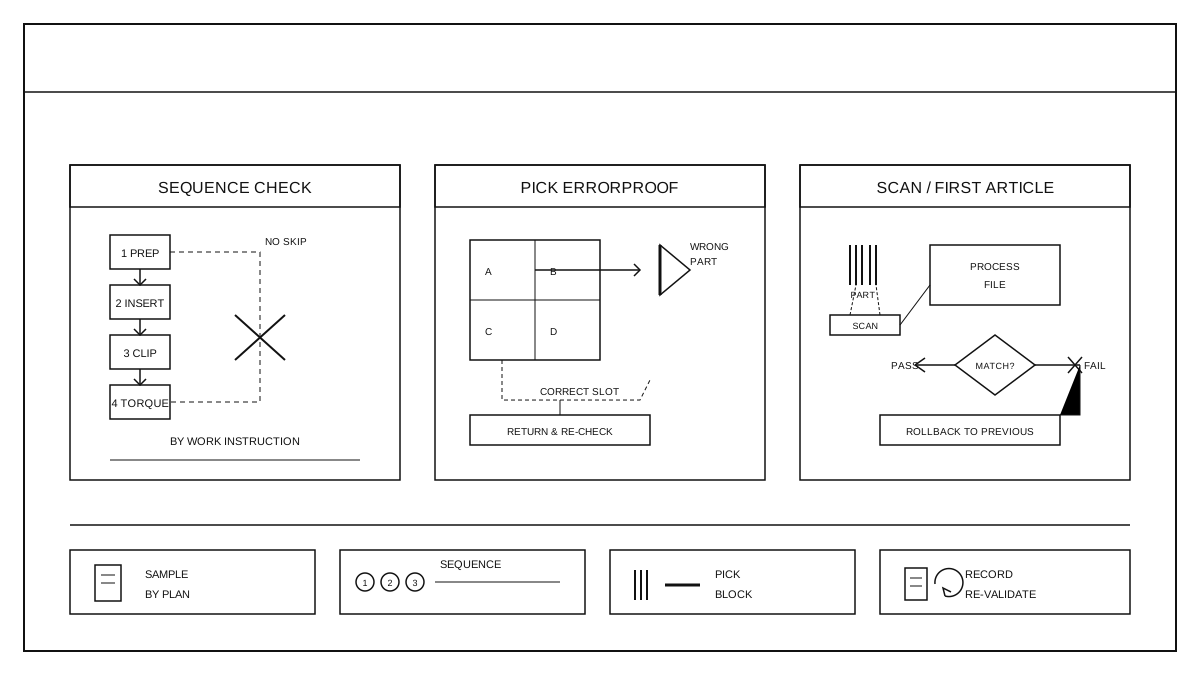
İşlem kontrolü, montaj işlem belgeleri ve çalışma talimatlarını referans alarak gerçekleştirilir; her adımda bir önceki adım tamamlanmadan bir sonraki adıma geçilmez: Ön ayar, takma, çıtçıt, sıkma, tekrar kontrol gibi adımlar belge sırasına göre yürütülür, adımlar atlanamaz, birleştirilemez veya sırası değiştirilmez. Kontrol sırasında istasyon temposuna göre yan stantta durulur, her adımın başlama ve bitiş zamanı, kullanılan aparat ve malzeme parti numarası kaydedilir. Adım atlama, işlem atlama veya önce sıkıp sonra takma gibi sıralama hataları tespit edilirse, işlem yerinde durdurulur ve bir önceki adıma dönülerek yeniden yapılır; sapmalar bir sonraki istasyona aktarılmaz. İşlem belgesi versiyonu, istasyon numarası ve kontrol sonuçları belgeye işlenerek parti kayıtlarına kaydedilir.
Alım hatalarını önleme ve yanlış parçaları engelleme
Parça alma hatasını önleme kontrolü, kutu bölmesinin ve işlem malzemesinin eşleşmesini, yanlış malzemenin yapı ile sınırlanıp sınırlanmadığını veya barkodla tanınıp tanınmadığını ve birden fazla parça veya karışık malzemenin alınmadan önce fark edilip edilmediğini içerir. Parça alma işlemi, süreç dokümanında belirtilen malzeme modeli, özellik ve miktara göre tek tek yapılır; bölmeler arasında geçiş yapılmaz ve komşu bölmedeki malzeme rastgele alınmaz. Yanlış model, yanlış özellik, birden fazla parça veya karışık malzeme tespit edilirse, bölüm ve malzeme kaydı tutularak işlemde kontrol sağlanır; engellenmiş malzeme bir önceki iş istasyonuna veya rafına geri dönüp yeniden doğrulanır, montaja devam edilmez. Hata önleme cihazları, bölme işaretleri ve malzeme durumu süreç dokümanına göre kaydedilir, manuel olarak hata önlemeler atlanmaz.
Kod Tarayarak Onaylama ve Değerlendirme
Her kritik işlem adımının tamamlanmasının ardından tarayarak onaylama yapılır; malzeme barkodu veya iş emri barkodu taranır ve sistem, iş süreci dokümanına göre malzeme modeli, miktarı ve işlem sırasını karşılaştırır. İlk parça tespiti, müfettiş tarafından çizim ve iş süreci dokümanına göre görünüm, bağlantı durumu, montaj durumu ve hata önleme işaretleri kontrol edilerek yapılır; uygun olduğu onaylandıktan sonra sonraki partilere geçilebilir. Herhangi bir tarama sonucu iş süreci dokümanıyla uyumsuz, taranması gereken malzeme eksik, sıra ters veya ilk parça uygunsuz ise, kişi veya sistem tarafından durdurulur; iş parçası serbest bırakılmaz ve önceki işleme geri gönderilir. Değerlendirme, doğrulama planında belirtilen kriterlere göre yapılır; kritik unsurlar uygun değilse, bu doğrulama geçersiz sayılır ve birkaç uygun parçaya bakılarak tüm parti için geçerliliği kabul edilmez.
Parti Kayıtları ve Yeniden Doğrulama
İş emir numarası, iş istasyonu numarası, ürün modeli, numune alma miktarı, sıra kontrol sonucu, parça alma engelleme sayısı ve türü, barkod tarama kayıtları, ilk parça tespit sonucu ve anormal geri dönüş durumu kaydedilir ve izlenebilir parti kayıtları oluşturulur. Doğrulandıktan sonra hata önleme cihazları, barkod tarama ekipmanları, proses dokümanı sürümü ve iş istasyonu düzeninin hâlen sahadaki ile tutarlı olup olmadığı kontrol edilir. Montaj prosesi, malzeme kutusu konfigürasyonu, barkod tarama mantığı veya iş istasyonu düzeninde değişiklik yapıldığında, eski sonuçlar kullanılmadan yeniden doğrulama organize edilir. Genel montaj iş istasyonundaki montaj uygulaması ve hata önleme prosesi uygulamaları için Kablo demeti ana montaj istasyonu montaj uygulaması ve hata önleme süreci: Montaj sırası, parça alma hatası önleme, barkod okuma ile onay ve ilk parça onayı'e bakılabilir.