
Trước khi nhập kho: kiểm tra ngoại quan, nhãn, đóng gói và bàn giao
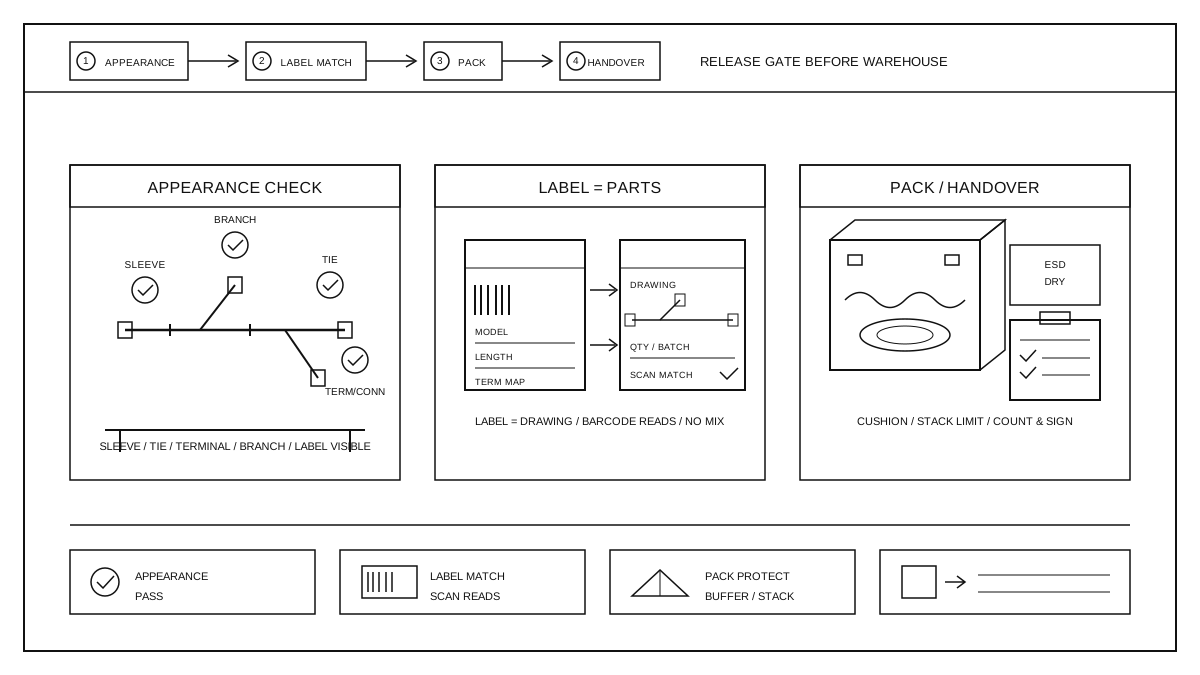
Các mục kiểm tra và đánh giá về ngoại quan trước khi xuống dây
Sau khi toàn bộ dây cáp hoàn tất lắp ráp tổng thể và qua kiểm tra bước trước, trước khi xuống dây cần thực hiện kiểm tra lại ngoại hình, đây là bước kiểm tra thủ công cuối cùng trước khi cho nhập kho. Các mục kiểm tra được thực hiện theo hướng dẫn công việc từng mục một: vỏ bảo vệ và ống gân có bị hỏng, nứt hoặc lệch không, dây buộc có được cắt gọn không, có còn dư thừa hay lật mép không, vỏ đầu nối và thiết bị kết nối có biến dạng, vết cháy hay chân cắm bị nghiêng không, hướng đi của nhánh có đúng theo bản vẽ không, có bị xoắn chéo không, nhãn dán trên dây cáp có dán đúng không, chữ có rõ ràng, dễ đọc không. Việc đánh giá chia làm ba mức: đạt, khuyết điểm cần sửa chữa rồi kiểm tra lại, bất thường cần cách ly và đánh giá. Kiểm tra ngoại hình không thay thế cho kiểm tra điện, chỉ xác nhận rằng toàn bộ dây cáp sau khi lắp ráp và lưu chuyển không có hư hỏng cơ học hay lệch vị trí nhìn thấy; bất cứ mục nào không chắc chắn, xác định theo bản vẽ và hướng dẫn công việc, không được dựa vào kinh nghiệm để cho qua.
Đối chiếu sự nhất quán giữa nhãn và hàng thực tế
Sau khi ngoại quan đạt yêu cầu, đối chiếu từng mục trên nhãn với thực tế để tránh lẫn lộn vật liệu và dán nhãn sai. Các mục cần kiểm tra bao gồm: thông số kỹ thuật và kiểu mẫu trên nhãn có khớp với thực tế không, tổng chiều dài bó dây và chiều dài nhánh có phù hợp với bản vẽ không, vị trí của đầu nối và đầu cắm hai đầu có tương ứng với sơ đồ đầu cuối trên nhãn không, mã vạch trên nhãn có thể được máy quét đọc bình thường không. Kết quả quét so sánh với hệ thống đơn hàng, chỉ khi thống nhất mới được cho lưu hành; mã vạch mờ, bong tróc hoặc không quét được, phải dán lại rồi quét lại, không viết mã tay. Các bó dây của các lô khác nhau, kiểu mẫu khác nhau được lưu giữ riêng tại khu vực kiểm tra, thẻ luân chuyển đi theo bó dây, tránh tình trạng lẫn lộn giữa các lô liền kề. Việc kiểm tra tính nhất quán chỉ xác nhận sự tương ứng giữa nhãn và thực tế, không thiết kế lại hệ thống nhãn; quy tắc mã hóa và tiêu chuẩn in nhãn thực hiện theo tài liệu hiện có.
Phương thức và logic lựa chọn bảo vệ bao bì
Các bó dây đã kiểm tra đạt yêu cầu được chọn phương thức bảo vệ theo hướng dẫn đóng gói. Về đệm bảo vệ, các bộ phận dễ hư hỏng như đầu nối và cực điện được trang bị bao hoặc lớp ngăn, tránh va chạm trong quá trình vận chuyển; về chống ép, các bó dây được cuộn theo hình dạng tự nhiên, không uốn gấp mạnh, bên trong thùng được lấp vật liệu đệm, chiều cao xếp chồng được kiểm soát theo tài liệu đóng gói. Về chống ẩm, thực hiện biện pháp chống ẩm theo yêu cầu khách hàng, các cực điện lộ ra được bảo vệ chống bụi. Về tĩnh điện và vệ sinh, các bó dây có linh kiện nhạy cảm với tĩnh điện được đóng gói chống tĩnh điện theo yêu cầu, bề mặt cần vệ sinh trước khi đóng gói. Cách thức đóng gói được chọn dựa trên ba yếu tố: hình dạng bó dây, khoảng cách vận chuyển và yêu cầu khách hàng: vận chuyển ngắn sử dụng thùng tuần hoàn, vận chuyển dài sử dụng thùng giấy kèm đệm, yêu cầu đặc biệt thực hiện theo tiêu chuẩn đóng gói của khách hàng; phương thức đóng gói được ghi rõ trong hướng dẫn thao tác, không thay đổi tại hiện trường.
Bàn giao nhập kho và hoàn trả bất thường
Sau khi đóng gói xong tiến hành bàn giao nhập kho. Khi bàn giao trước tiên kiểm đếm số lượng, đối chiếu từng bó theo lệnh công việc, nếu số lượng không khớp thì không lập phiếu. Mỗi lô gắn theo số lô và nhãn trạng thái: đạt tiêu chuẩn chờ kiểm, đạt tiêu chuẩn nhập kho, bất thường cách ly riêng thành ba khu, trạng thái được ghi lại trên thẻ lưu chuyển. Chứng từ bàn giao đi cùng hàng hóa, cả hai bên bàn giao ký xác nhận, trên chứng từ ghi rõ số lô, số lượng, trạng thái và thời gian bàn giao. Nếu trong quá trình bàn giao phát hiện số lượng thiếu, ngoại quan bất thường hoặc nhãn không đúng, toàn bộ lô tạm thời treo, không nhập kho, trả về khu vực kiểm tra lại theo quy trình xử lý bất thường, xử lý xong mới bàn giao lại. Sau khi nhập kho, sắp xếp theo lô, nhập trước xuất trước, ghi nhãn trạng thái giữ nguyên đến khi xuất kho. Hồ sơ bàn giao cùng hồ sơ kiểm tra cùng được lưu trữ, có thể truy vết đến từng lô và nhân viên thao tác cụ thể.
Giao diện với các quy trình thượng nguồn và hạ nguồn
Kiểm tra trước khi xuống dây để đảm bảo sự nối tiếp: Phía thượng nguồn nhận công trường lắp ráp tổng thể thực hiện lắp ráp và phòng lỗi, một dây cáp chỉ được đưa vào dây chuyền này khi tổng lắp hoàn tất và mẫu đầu tiên được xác nhận đạt yêu cầu; dây chuyền này không thực hiện lắp ráp lại, cũng không kiểm tra điện lại, chỉ kiểm tra và xác nhận ngoại hình, nhãn hiệu và đóng gói. Phía hạ lưu nhận nhập kho và xuất hàng: kiểm tra, đóng gói, bàn giao sau khi hoàn tất dây cáp vào kho chờ xuất, xuất kho theo nguyên tắc nhập trước xuất trước theo từng lô. Các vấn đề về ngoại hình và nhãn mác phát hiện tại dây chuyền này phải được phản hồi ngược trở lại công trường lắp ráp tổng thể, phân biệt là do lắp ráp hay do hư hỏng trong quá trình luân chuyển, và thông báo khắc phục trong cuộc họp đầu ca. Bản vẽ, mẫu và yêu cầu đóng gói đặc biệt của dây cáp tùy chỉnh được thực hiện theo tài liệu công nghệ đã được khách hàng xác nhận. Năng lực dây cáp tùy chỉnh chi tiết xem chế tạo dây điện tùy chỉnh.