
Thứ tự lắp ráp vị trí làm việc và kiểm tra chống nhầm lẫn khi lấy chi tiết: lấy mẫu, đối chiếu thứ tự, chặn và xác định chi tiết sai
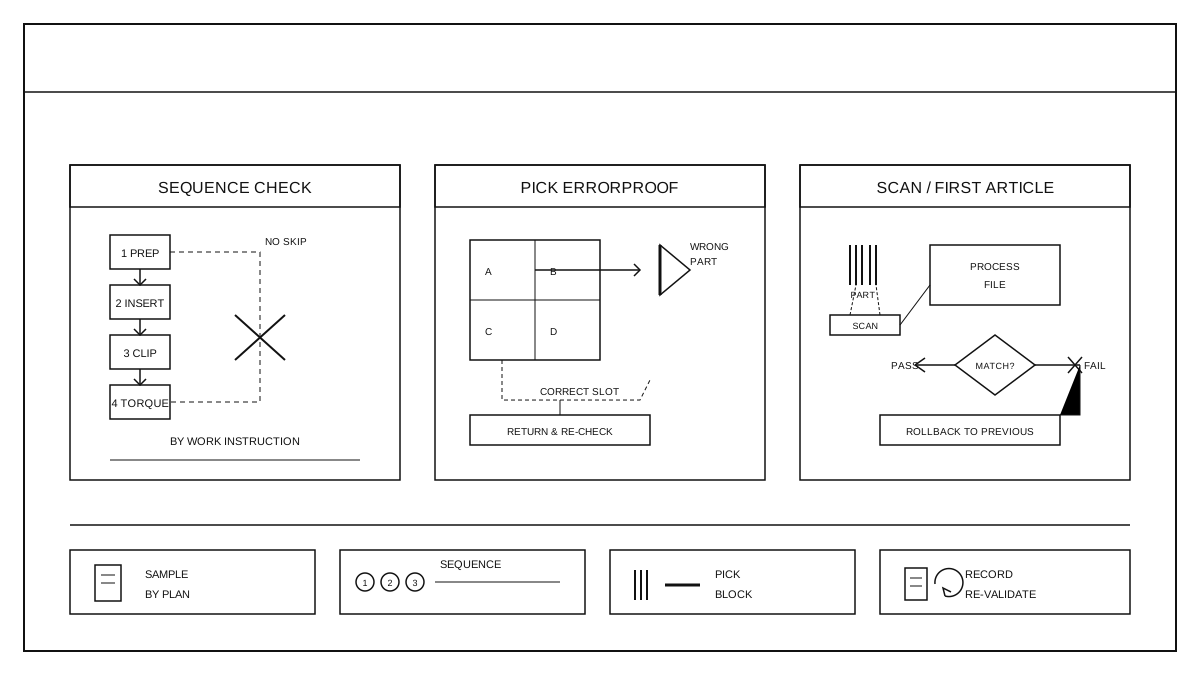
Xác minh biên và lấy mẫu
Đối tượng xác thực là trình tự công đoạn lắp ráp, hành động lấy linh kiện và bước xác nhận quét mã tại vị trí lắp ráp tổng, mục tiêu là xác nhận công nhân thao tác theo bản vẽ và tài liệu công nghệ, ngăn ngừa nhầm linh kiện bằng thiết bị chống sai hoặc thao tác quét mã, kiểm tra sản phẩm đầu tiên và xử lý sự cố theo quy trình. Lấy mẫu bao phủ các kiểu sản phẩm khác nhau, các vị trí lắp ráp khác nhau và các ca khác nhau, ghi lại số đơn hàng, mã vị trí, kiểu sản phẩm, thời gian lắp ráp và người thực hiện. Điều kiện lấy mẫu theo kế hoạch xác thực, không suy rộng từ một vị trí hoặc một loại sản phẩm ra cả dây chuyền. Việc xác thực không làm thay đổi quy trình lắp ráp bình thường, các thao tác được chọn sẽ được kiểm tra tại chỗ, trạng thái kiểm tra, hạng mục sai lệch và hành động chặn đều được lưu vết, xác nhận đúng mới tiếp tục quá trình.
Kiểm tra thứ tự lắp ráp và quy trình
Việc kiểm tra các công đoạn dựa trên tài liệu quy trình lắp ráp và hướng dẫn công việc, xác nhận từng công đoạn rằng công đoạn trước chưa hoàn thành không được chuyển sang công đoạn tiếp theo: các bước thiết lập trước, cắm nối, chốt, siết chặt, kiểm tra lại, v.v., được thực hiện theo thứ tự trong tài liệu, không được bỏ qua bước, thực hiện đồng thời hoặc đảo ngược thứ tự. Khi kiểm tra, đứng bên cạnh theo nhịp công việc của vị trí, ghi lại thời gian bắt đầu và kết thúc của từng công đoạn, dụng cụ và số lô vật liệu sử dụng. Khi phát hiện bỏ bước, làm việc vượt công đoạn hoặc làm siết chặt trước rồi mới cắm, dừng ngay tại chỗ và quay lại công đoạn trước để làm lại, không mang sai lệch sang vị trí tiếp theo. Phiên bản tài liệu quy trình, số vị trí và kết quả kiểm tra được ghi vào hồ sơ lô theo tài liệu.
Ngăn ngừa nhầm lẫn khi lấy hàng và chặn hàng sai
Kiểm tra phòng nhầm khi lấy vật liệu bao gồm việc đối chiếu vị trí khay với vật liệu của công đoạn, xem liệu vật liệu nhầm có bị hạn chế về cấu trúc hoặc bị nhận dạng quét mã cản trở hay không, và việc một vật liệu nhiều lần hoặc trộn lẫn có được phát hiện trước khi lấy hay không. Lấy vật liệu lần lượt theo loại, quy cách và số lượng được ghi trong hồ sơ công nghệ, không lấy vật liệu từ vị trí khác, không tiện tay lấy vật liệu ở khay liền kề. Khi phát hiện sai loại, sai quy cách, nhiều vật liệu hoặc trộn lẫn, phải ghi lại vị trí khay và vật liệu tại chỗ, dừng lại để kiểm tra lại công đoạn, vật liệu bị chặn sẽ được trả về công đoạn trước hoặc giá vật liệu để xác nhận lại, không tiếp tục lắp ráp. Thiết bị phòng nhầm, nhãn vị trí khay và trạng thái vật liệu được ghi nhận theo hồ sơ công nghệ, không được bỏ qua thiết bị phòng nhầm bằng tay.
Quét mã xác nhận và phán đoán
Quét mã để xác nhận được thực hiện sau khi mỗi công đoạn quan trọng hoàn thành, quét mã vạch vật liệu hoặc mã đơn hàng, hệ thống so sánh theo tài liệu công nghệ để đối chiếu loại vật liệu, số lượng và thứ tự công đoạn. Việc đánh giá sản phẩm đầu tiên do nhân viên kiểm tra đối chiếu ngoại hình, kết nối đúng, trạng thái siết chặt và dấu hiệu chống sai theo bản vẽ và tài liệu công nghệ, chỉ khi xác nhận đạt mới được tiếp tục cho các lô tiếp theo. Bất kỳ kết quả quét mã nào không phù hợp với tài liệu công nghệ, vật liệu cần quét bị thiếu, thứ tự bị đảo lộn hoặc sản phẩm đầu tiên không đạt, sẽ kích hoạt chặn, chi tiết sản phẩm sẽ không được phát hành và trả lại công đoạn trước đó. Việc đánh giá được thực hiện theo tiêu chuẩn quy định trong kế hoạch xác minh, các mục quan trọng không đạt đồng nghĩa với việc xác minh lần này không đạt, không dựa vào từng sản phẩm đạt để kết luận toàn bộ lô.
Hồ sơ lô và tái xác nhận
Ghi lại số đơn hàng, số vị trí công việc, mẫu sản phẩm, số lượng lấy mẫu, kết quả kiểm tra theo thứ tự, số lần và loại chặn lấy vật, ghi chép quét mã, kết luận đánh giá sản phẩm đầu tiên và tình trạng hồi lại bất thường, hình thành hồ sơ lô có thể truy xuất. Sau khi xác minh, kiểm tra một lần nữa thiết bị chống lỗi, thiết bị quét mã, phiên bản tài liệu quy trình và bố trí vị trí công việc có vẫn nhất quán với hiện trường hay không. Sau khi thay đổi quy trình lắp ráp, cấu hình hộp vật liệu, logic quét mã hoặc bố trí vị trí công việc, tổ chức lại việc xác minh, không sử dụng kết luận cũ. Thực hiện lắp ráp ở vị trí tổng lắp và phương pháp chống lỗi theo quy trình xem Quy trình thực hiện và ngăn ngừa lỗi trong lắp ráp tổng dây: thứ tự lắp ráp, ngăn ngừa nhầm lẫn khi lấy linh kiện, xác nhận quét mã và xác nhận mẫu đầu tiên.