
線束壓接工藝與質量控制
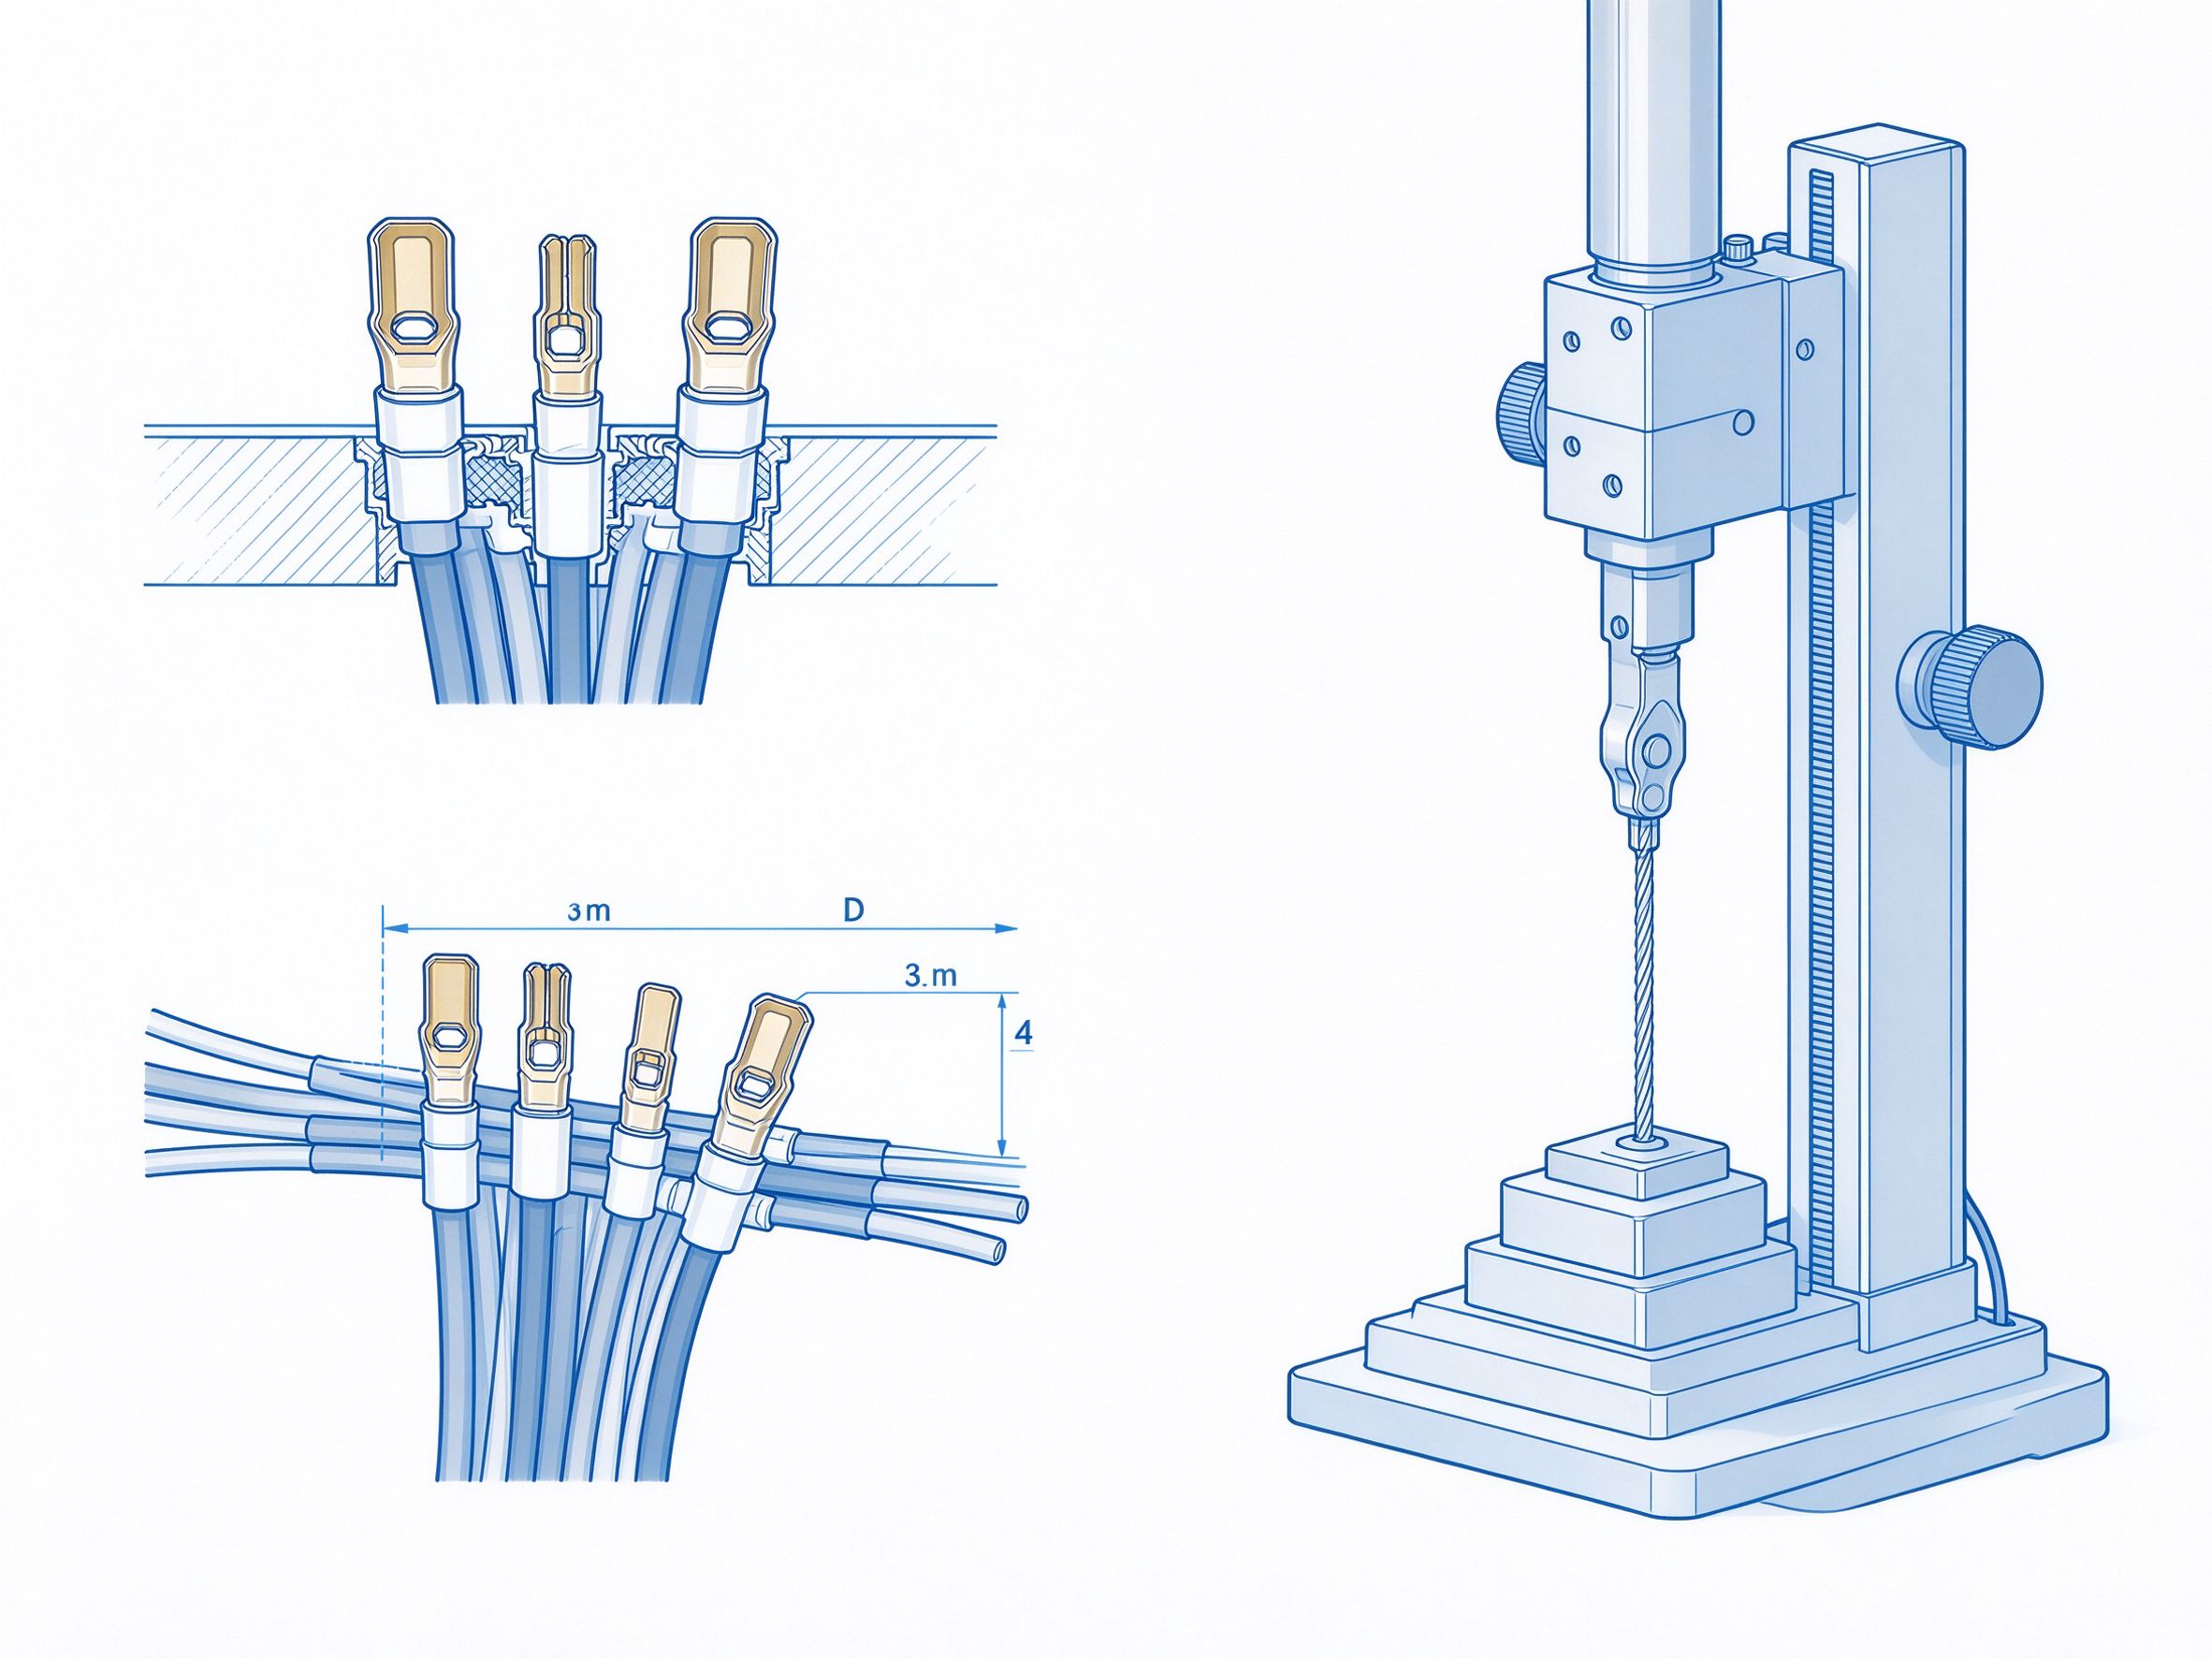
壓接是線束生產中最關鍵的工序之一,壓接質量直接影響線束的電氣性能和機械強度。據統計,線束故障中約70%與壓接不良有關。本文將詳細介紹壓接工藝參數和質量控制方法。
一、壓接基本原理
壓接是利用壓接工具將端子和線材通過塑性變形連接在一起的工藝。良好的壓接應該同時滿足以下要求:
1. 電氣性能:接觸電阻小且穩定。
2. 機械性能:拉拔力足夠,不會脫落。
3. 應力釋放:壓接點有良好的應力釋放,避免線材疲勞斷裂。
二、關鍵工藝參數
1. 壓接高度:是影響壓接質量最重要的參數,必須嚴格按照端子規格書要求調整。一般公差控制在±0.02mm以內。
2. 壓接寬度:影響壓接的機械強度和接觸面積。
3. 剝皮長度:必須準確,剝皮過長會導致裸露銅線過多,過短會導致絕緣皮壓入壓接區。
4. 端子位置:端子必須在壓接刀片的中心位置,偏移會導致壓接不良。
三、質量控制方法
1. 拉拔力測試:每批次首件必須進行拉拔力測試,確保拉拔力符合標準要求。
2. 截面分析:定期對壓接截面進行切片分析,觀察壓接後的銅線填充情況。理想的填充率應該在90%以上。
3. 電阻測試:測量壓接點的接觸電阻,確保電阻值在合格範圍內。
4. 外觀檢查:檢查壓接是否有毛刺、飛絲、斷線等缺陷。
四、常見壓接缺陷
1. 過壓:壓接高度過小,導致銅線斷裂或端子斷裂。
2. 欠壓:壓接高度過大,導致接觸電阻大,拉拔力不足。
3. 歪斜:端子壓接位置偏移,導致單側壓接不實。
4. 飛絲:銅線絲從壓接部位伸出,可能導致短路。
我司採用全自動壓接機,配備壓力監控系統,實時監控壓接質量,確保每一根線束都符合質量標準。