
Revisión de apariencia y etiquetas, embalaje y entrega a almacén antes de la salida
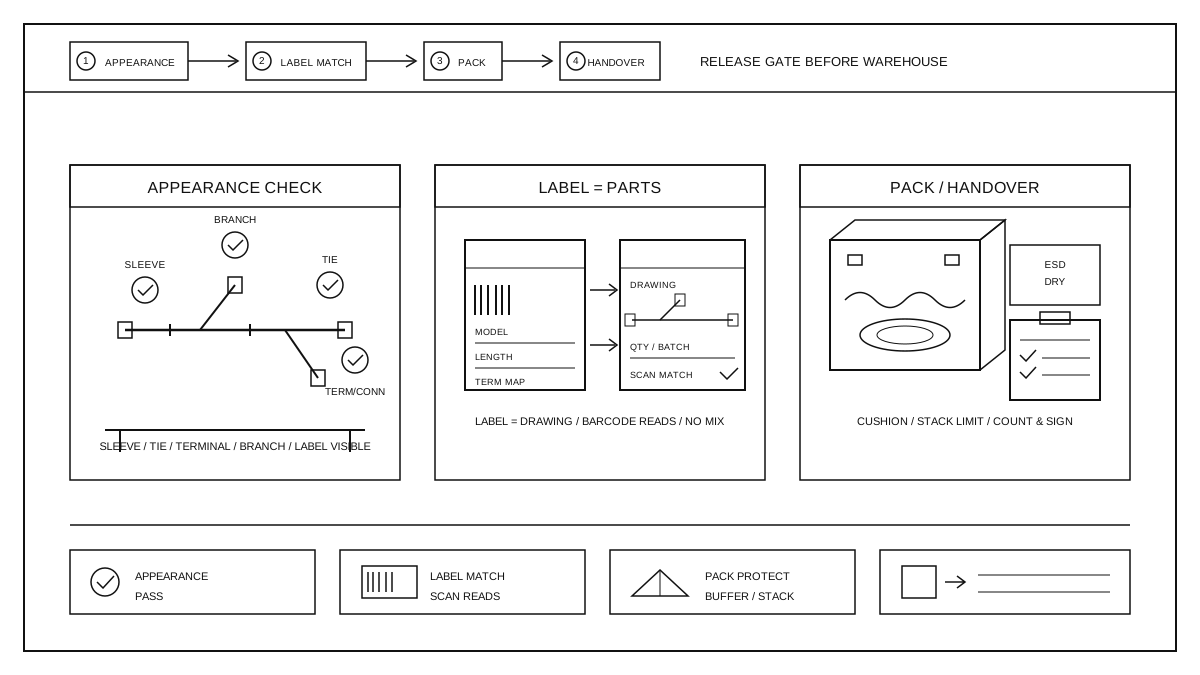
Elementos de inspección y evaluación de la revisión de apariencia antes de la desconexión
Después de que el conjunto completo se haya ensamblado y haya pasado la inspección previa, antes de la salida de línea se realiza primero una revisión de apariencia; esta es la última inspección visual manual antes de la liberación y el almacenamiento. Los ítems de inspección se verifican uno por uno según la guía de operaciones: si la cubierta y el conducto corrugado tienen daños, grietas o desalineaciones; si las bridas están cortadas a ras y no tienen bordes levantados; si los terminales y las carcasas de los conectores presentan deformaciones, marcas de quemaduras o pines desviados; si la trayectoria de las ramas coincide con los planos y no hay torsión cruzada; si las etiquetas de identificación en el arnés están colocadas correctamente y la escritura es clara y legible. La evaluación se clasifica en tres niveles: aprobado para liberación, defectuoso para reparación y reinspección, o anormal para aislamiento y revisión. La revisión de apariencia no reemplaza la inspección eléctrica; solo confirma que el arnés completo no presenta daños mecánicos visibles ni desalineaciones después del ensamblaje y la manipulación; si hay alguna duda, se determina según los planos y la guía de operaciones, sin liberar basándose en la experiencia.
Verificación de la coherencia entre la etiqueta y el objeto
Después de que la apariencia cumpla con los estándares, verifique el contenido de la etiqueta con el artículo físico elemento por elemento para evitar mezclas y etiquetados incorrectos. Los elementos de verificación incluyen: si la especificación y el modelo en la etiqueta coinciden con el artículo físico, si la longitud total del arnés y la longitud de las ramas coinciden con las indicaciones del plano, si los conectores y terminales en ambos extremos corresponden con el diagrama de terminales de la etiqueta, y si el código de barras de la etiqueta puede ser leído correctamente por el escáner. Compare los resultados del escaneo con el sistema de órdenes de trabajo; solo se liberará si coinciden. Si el código de barras está borroso, se ha desprendido o no se puede escanear, debe reponerse y volver a escanear, no se debe rellenar a mano. Los arneses completos de diferentes lotes o modelos se almacenan físicamente separados en el área de verificación, con la tarjeta de transferencia acompañando al arnés, para evitar mezclar lotes adyacentes. La verificación de consistencia solo confirma la correspondencia entre la etiqueta y el artículo físico, sin rediseñar el sistema de etiquetas; las reglas de codificación y las normas de impresión de las etiquetas se ejecutan según los documentos existentes.
Método de protección de embalaje y lógica de selección
Los haces completos que hayan pasado la revisión se deben proteger de acuerdo con las instrucciones de embalaje. En cuanto a la amortiguación, las partes vulnerables como los conectores y terminales deben protegerse con fundas o separadores para evitar golpes durante el transporte; en cuanto a la protección contra la presión, los haces se enrollan según su forma natural, evitando dobleces forzados, se rellena el interior de la caja con material de amortiguación, y la altura de apilamiento se controla según los documentos de embalaje. En cuanto a la humedad, se deben implementar medidas antihumedad según los requisitos del cliente, y los terminales expuestos deben protegerse contra polvo. En cuanto a la electricidad estática y la limpieza, los haces que contienen componentes sensibles a la estática deberán empacarse con material antiestático según lo requerido, y aquellos que requieren limpieza superficial deberán limpiarse antes de empacarlos. La forma de embalaje se selecciona según la forma del haz, la distancia de transporte y los requisitos del cliente: para transporte corto se usan cajas de retorno, para envíos de larga distancia se usan cajas de cartón con material de amortiguación, y los requisitos especiales se ejecutan según las normas de embalaje del cliente; la forma de embalaje debe detallarse en las instrucciones de operación y no modificarse en el sitio de manera temporal.
Transferencia de almacenamiento y devolución por anomalías
Después de completar el embalaje, se realiza la entrega para el almacenamiento. Durante la entrega, primero se verifica la cantidad, comprobando cada fajilla según la orden de trabajo; si la cantidad no coincide, no se genera el documento. Cada lote se etiqueta con el número de lote y el estado: Aprobado pendiente de inspección, Aprobado para almacenamiento, Anomalía aislada, manteniéndolos separados, y el estado se registra con la tarjeta de manejo. Los documentos de entrega acompañan a la mercancía, y ambas partes firman para confirmar; en el documento se registra claramente el lote, la cantidad, el estado y la hora de entrega. Si durante la entrega se detecta falta de cantidad, apariencia anormal o etiqueta incorrecta, todo el lote se suspende temporalmente, no se ingresa al almacén, se devuelve a la zona de verificación según el procedimiento de anomalía, y después de procesarse, se realiza nuevamente la entrega. Después del ingreso al almacén, los lotes se colocan en estanterías según el lote, siguiendo el principio de primero en entrar, primero en salir, y la señalización del estado se mantiene hasta la salida. Los registros de entrega y de verificación se archivan conjuntamente y se pueden rastrear hasta el lote específico y el personal que realizó la operación.
Interfaz con los procesos aguas arriba y aguas abajo
Revisión antes de desconectar para conectar lo anterior con lo siguiente: el ensamblaje ejecutado y a prueba de errores en la estación de montaje principal aguas arriba, solo después de que el montaje completo y la primera pieza confirmada estén calificadas, la armazón completa ingresa a esta línea; esta línea no repite operaciones de ensamblaje ni vuelve a realizar la inspección eléctrica, solo realiza la confirmación de liberación de apariencia, etiquetas y embalaje. Conexión aguas abajo al almacenamiento y envío: la armazón completa que ha sido revisada, embalada y entregada ingresa al almacén para su envío; al salir del almacén se aplica el principio de primero en entrar, primero en salir por lotes. Los problemas de apariencia y etiquetas encontrados en esta línea deben retroalimentarse a la estación de ensamblaje principal, diferenciando si se debe a la causa de ensamblaje o daño durante la transferencia, y notificar las correcciones en la reunión antes del turno. Los arneses personalizados, sus planos, muestras y requisitos de embalaje especiales se ejecutan de acuerdo con los documentos de proceso confirmados por el cliente. Las capacidades de los arneses personalizados se detallan en arneses a medida.