
Aislamiento, reparación y reverificación de productos no conformes
Determinación de productos anómalos e identificación de anomalías
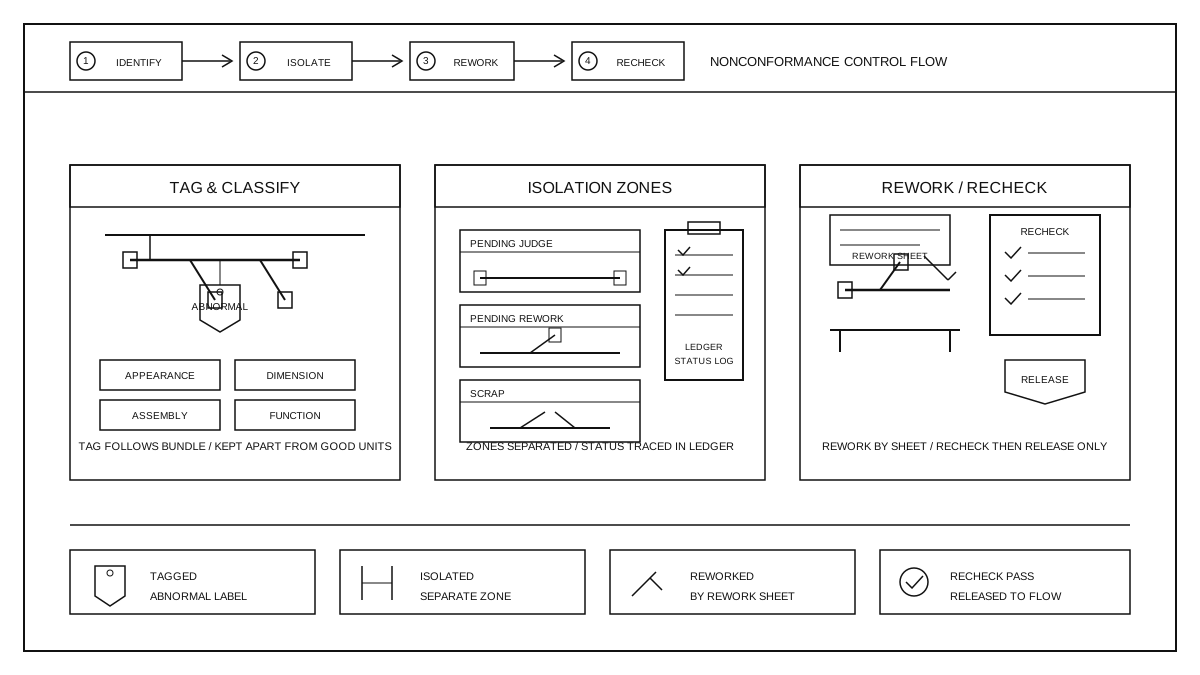
Los arneses que sean juzgados como rechazados durante la revisión o inspección en línea deben clasificarse primero según la naturaleza del defecto, luego colocarse con una señalización de anomalía, y diferenciarse claramente de los productos conformes tanto visualmente como en su flujo. Los defectos generalmente se dividen en categorías de apariencia, dimensiones, ensamblaje y función: La categoría de apariencia se refiere a daños o desalineaciones visibles en las fundas, tubos corrugados, bridas o piezas superficiales; la de dimensiones se refiere a la longitud total, la dirección de las ramas o la posición de ensamblaje que no coincide con los planos; la de ensamblaje se refiere a terminales, conectores o estructuras de ramificación que no coinciden con los planos; la de función se refiere a problemas expuestos durante la prueba eléctrica previa o de continuidad, donde esta etapa solo registra la categoría y estado sin detallar los métodos de prueba. La señalización acompaña al arnés: los productos anómalos deben tener una etiqueta de anomalía visible, indicando lote, puesto de trabajo, categoría de juicio y etapa de detección; el color y la forma de la etiqueta deben diferenciarse de las etiquetas de conformidad para evitar que los puestos adyacentes los tomen por error. La información de la señalización se debe registrar en la tarjeta de circulación y en el libro de anomalías, y no debe retirarse antes de completar el juicio; si un mismo lote contiene productos conformes y anómalos, primero se separados físicamente y luego se etiquetan por separado. Esta etapa solo realiza la señalización y diferenciación después del juicio, sin cambiar la conclusión de la inspección; la conformidad se determina según el registro de inspección correspondiente.
Zona de aislamiento y gestión de aislamiento
Los mazos de cables determinados como anormales se ingresan a una zona de aislamiento especial, sin apilarse en la misma área que los mazos calificados o los mazos pendientes de inspección. La zona de aislamiento se divide en áreas según el estado: zona en espera de evaluación para la revisión adicional, zona de reparación en espera del plan de reparación y la programación de trabajo, zona de desecho en espera de disposición de desecho; cada área tiene límites y señalización claros en el suelo o en los estantes, la dirección del flujo es unidireccional y no se mezclan entre áreas. Los artículos aislados se registran lote por lote: el registro contiene el lote, modelo, categoría de anomalía, hora de ingreso, estado actual y responsable; el registro corresponde uno a uno con la etiqueta del objeto físico. El flujo de estados está controlado: para pasar de 'espera de evaluación' a 'espera de reparación' se necesita una conclusión de la revisión; de 'espera de reparación' a 'desecho' se necesita un dictamen de desecho; de 'reparación completada' a 'reinspección' se necesita un registro de reparación; cada cambio de estado se marca en el registro y la tarjeta de circulación, y no se pasa al siguiente paso sin completar el proceso. La zona de aislamiento se cuenta periódicamente y los registros coinciden con los objetos físicos; los artículos aislados no se incluyen con los lotes normales en la etapa de empaque o de ingreso al almacén para evitar que los artículos anormales se mezclen con el flujo downstream. La gestión de aislamiento solo controla el estado y los registros, no reemplaza la revisión técnica; la conclusión de la revisión se ejecuta según los documentos de calidad existentes.
Límites de reparación y operaciones de reparación
Antes de la reparación, primero se debe determinar si es reparable o no reparable. La situación reparable se refiere a defectos que pueden eliminarse mediante procedimientos claros como el reemplazo, la organización o el ajuste, y cuya reparación no afecta la estructura del arnés ni sus requisitos de uso; la situación no reparable se refiere a daños que exceden el alcance tratable, cuya estructura no puede restaurarse, o cuya solución de reparación no garantiza consistencia y fiabilidad. La determinación se realiza según los criterios de evaluación y las instrucciones de trabajo, no se decide en el lugar de forma arbitraria. Para los arneses reparables, primero se debe elaborar un plan de reparación y una guía de operación: se deben especificar las partes a reparar, los pasos de reparación, los materiales y herramientas a utilizar, y los requisitos de organización después de la reparación; la operación de reparación se realiza en la estación designada, el personal opera según el plan, sin modificar otras partes fuera del alcance. Durante el proceso de reparación se conservan registros: las partes reparadas, el método de tratamiento, los materiales sustituidos, el personal y el tiempo de finalización se registran en la hoja de reparación, que acompaña al arnés. Si durante la reparación se detectan defectos nuevos o más profundos, se detiene la reparación, se devuelve a la zona de aislamiento para una nueva evaluación, y no se amplia el alcance de reparación por iniciativa propia; los límites de la reparación se deben seguir según el plan, cualquier modificación fuera del plan debe ser reevaluada antes de ejecutarse.
Reinspección y liberación después de la reparación
El mazo de cables reparado ingresa a la re-inspección, y el alcance de la re-inspección se mantiene separado del área normal de verificación de salida: primero se verifica si la parte reparada se ha manejado de acuerdo con el plan de reparación, luego se examina si hay daños nuevos alrededor de la parte reparada, y finalmente se confirma ítem por ítem según la lista de proyectos de re-inspección; el alcance de los ítems de re-inspección se ejecuta de acuerdo con los criterios de juicio y el manual de operaciones, sin detallar aquí la metodología de prueba. Solo después de que la re-inspección sea calificada se cumplen las condiciones de liberación: registros de reparación completos, registros de re-inspección completos, identificación cambiada de estado anómalo a estado calificado, y el libro de registro actualizado al estado correspondiente, antes de poder pasar al flujo normal pendiente. Si la re-inspección no es calificada, se devuelve a la zona de aislamiento para una nueva evaluación según la nueva categoría de anomalía; si la misma parte reparada sigue sin cumplir los estándares, se maneja según el proceso de reparación no posible. En comparación con la verificación de salida normal, la re-inspección añade un paso de verificación del origen de la reparación: la parte reparada, los registros de reparación y el libro de registro original de anomalías deben corresponder, y la conclusión de la re-inspección junto con los registros de liberación se archivan, pudiendo rastrearse hasta el proceso de reparación y el personal de re-inspección. Los mazos de cables que no pasen la re-inspección no se liberan y no ingresan al embalaje ni al almacenamiento.
Interfaz con los procesos aguas arriba y aguas abajo
Aislamiento de anomalías y revalidación de reparaciones como enlace intermedio: revisión de apariencia e identificación antes de la salida en la línea upstream y la inspección previa; solo los arneses de cables que sean rechazados entran en esta etapa; en esta etapa no se rehace la verificación de salida, ni se rediseñan los detalles de embalaje o entrega a almacén, solo se realiza manejo controlado de los artículos anómalos. Salida y envío downstream: solo los arneses que pasen la reinspección y cuyo estado cambie a aprobado regresan a la cola de flujo normal, siguiendo los procesos existentes de entrada y salida de almacén; los registros generados por el aislamiento y reparación en esta etapa sirven como base para trazabilidad de calidad y retroalimentación. Las anomalías detectadas se retroalimentan de manera inversa a la estación correspondiente según su categoría, distinguiendo si son por causa de ensamblaje o daño durante el flujo, y se comunican para corrección en la reunión de inicio de turno. El manejo de anomalías de arneses personalizados se ejecuta según los documentos de proceso confirmados por el cliente. La capacidad de arneses personalizados se detalla en arneses a medida.