
Points clés du procédé de sertissage des cosses
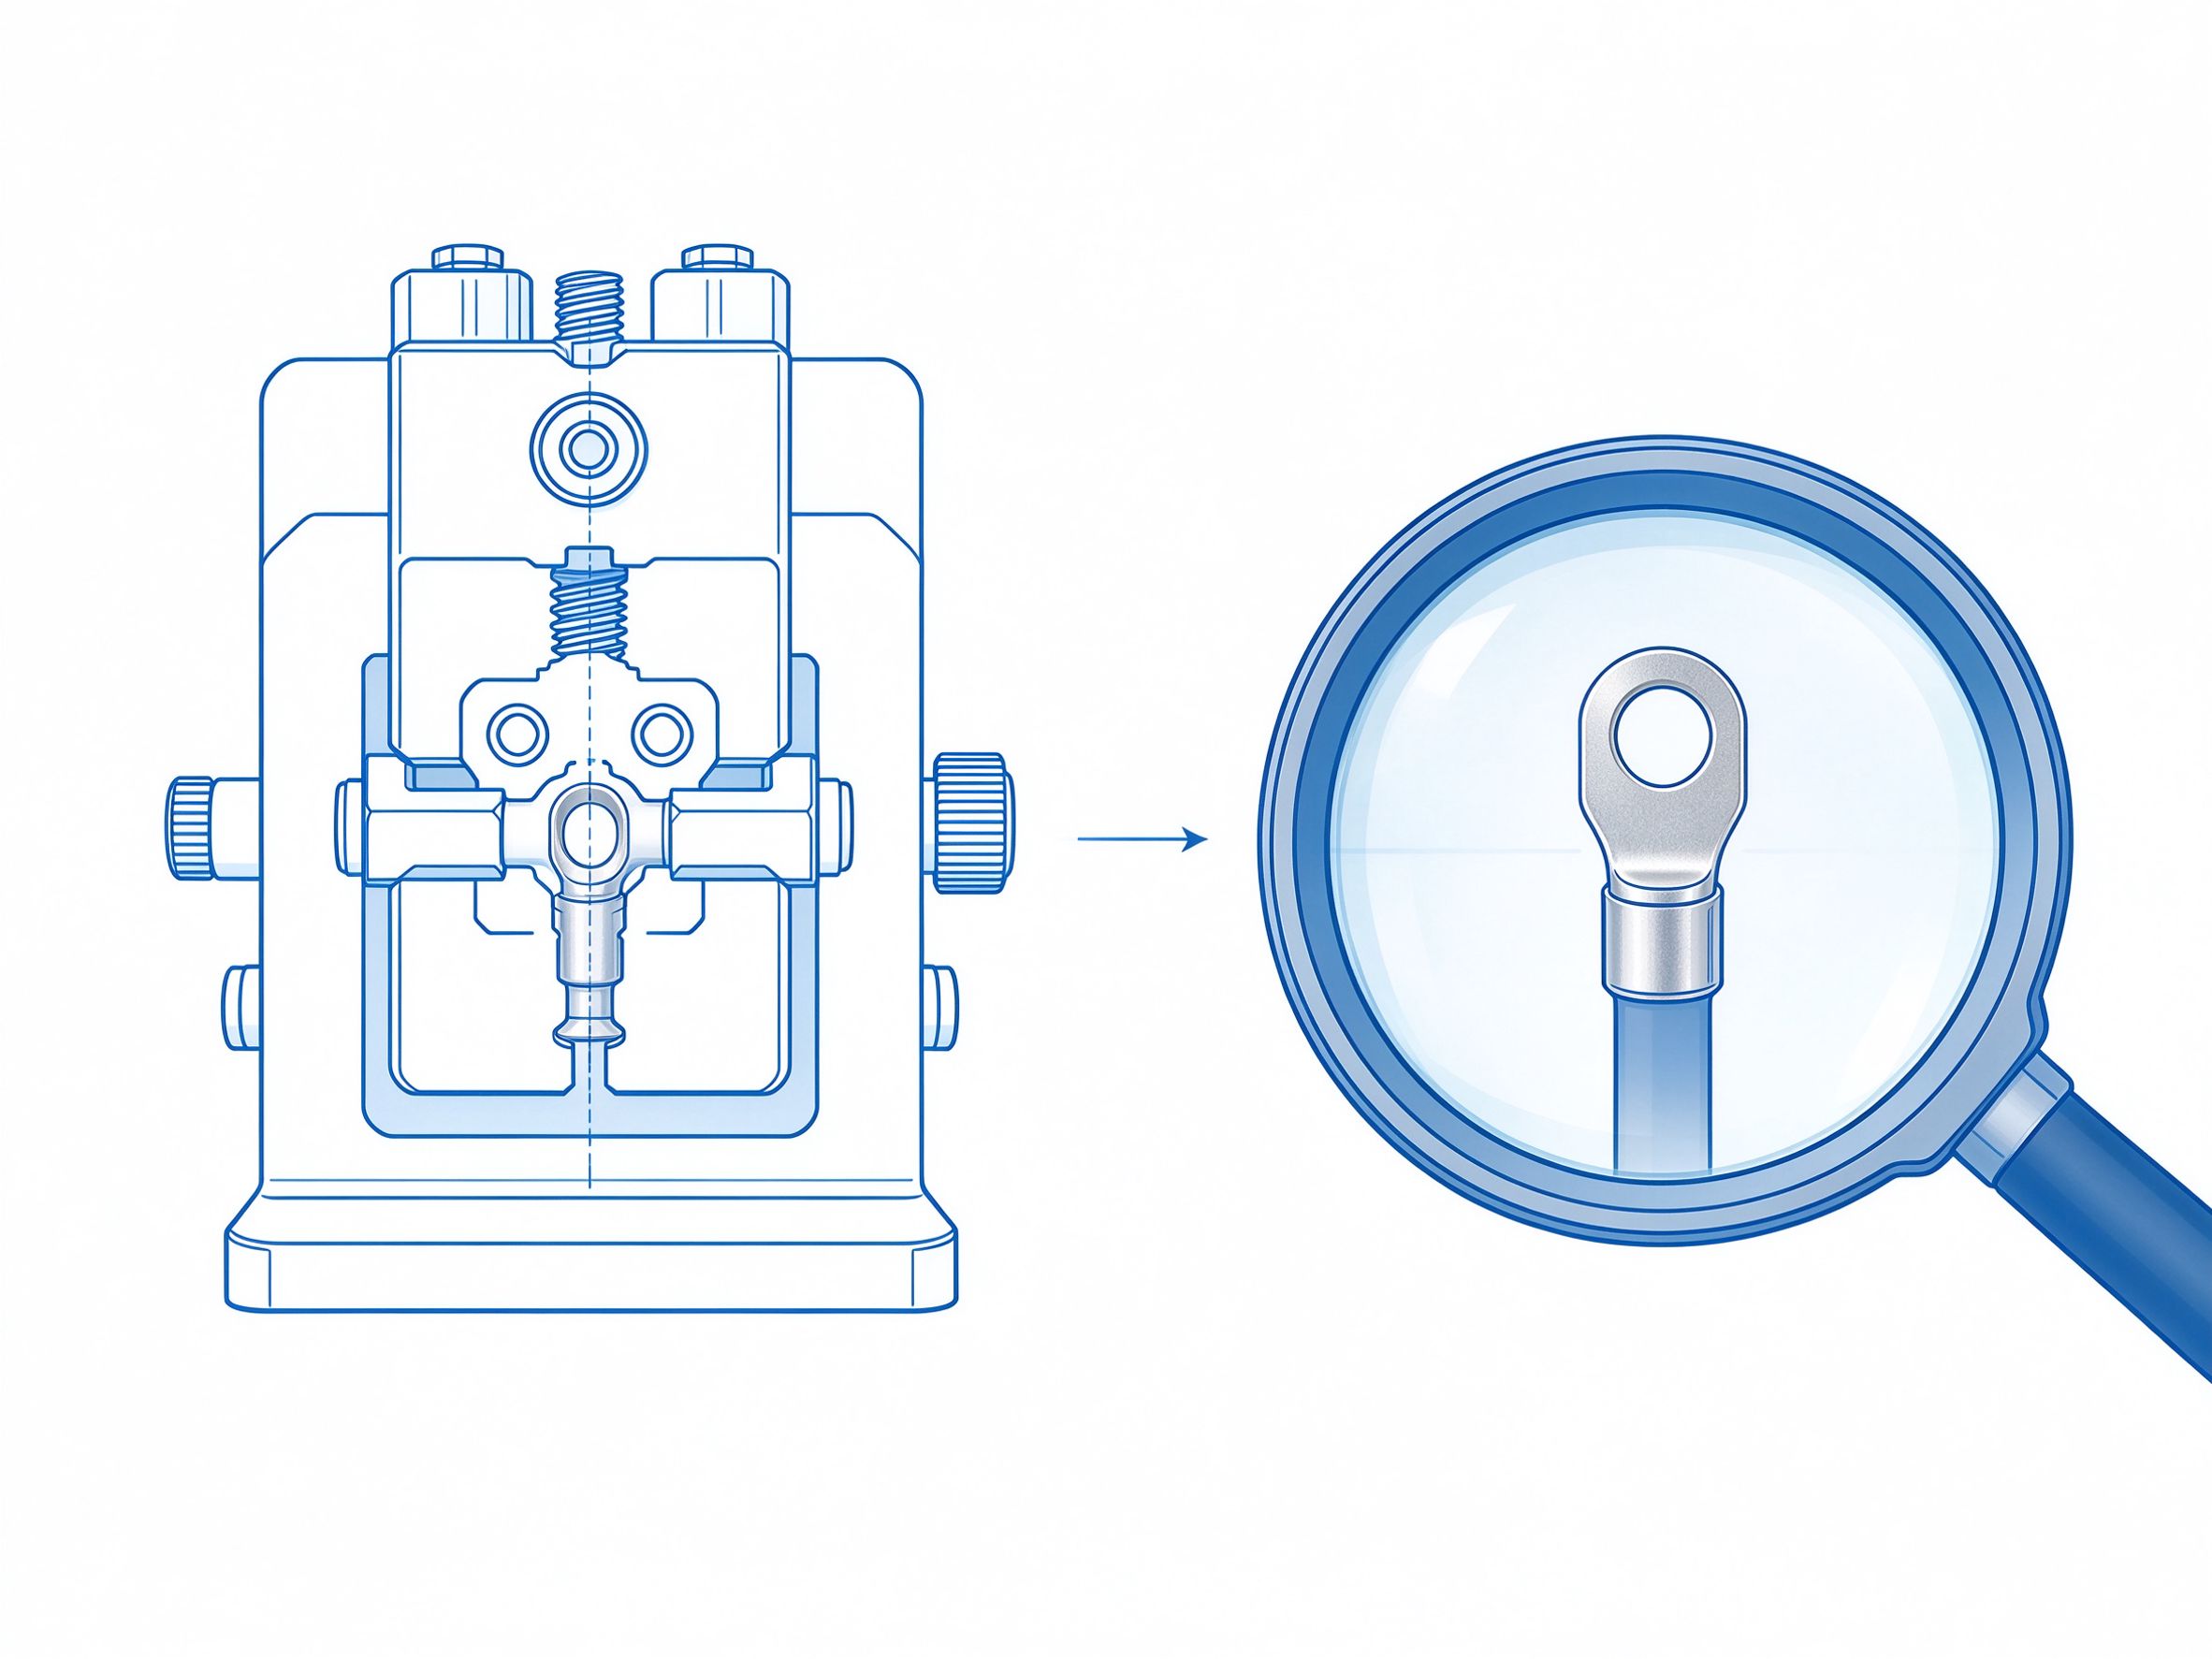
La qualité du sertissage des cosses influence directement les performances électriques et la fiabilité mécanique du faisceau de câbles ; c'est l'une des opérations les plus critiques. Le sertissage repose sur la déformation à froid des ailes de la cosse sous pression, qui enserrent le fil pour former un contact électrique stable. Les paramètres clés du procédé sont les suivants.
Hauteur de sertissage
La hauteur de sertissage est le paramètre central qui détermine la qualité du sertissage ; elle doit être réglée avec précision selon la section du fil et le modèle de cosse. Une hauteur de sertissage normalisée assure une liaison serrée du fil dans la cosse, les brins de cuivre se déformant suffisamment sans être coupés ni excessivement endommagés, afin de garantir à la fois la conduction et la résistance à l'arrachage.
Largeur de sertissage
La largeur de sertissage détermine la surface de contact. Une largeur trop importante entraîne un sur-sertissage et peut fissurer les ailes de la cosse ; une largeur trop faible enserre mal le fil et augmente la résistance de contact. Elle doit être réglée conjointement avec la hauteur de sertissage dans la plage de process admissible.
Essai de traction
Après chaque lot de sertissage, un essai de traction doit être réalisé afin de mesurer la force d'arrachage entre la cosse et le fil. Cela permet de garantir la conformité aux exigences de la section et du modèle de cosse concernés, et d'éviter que la cosse ne se desserre en cours d'utilisation.
Analyse de section
Une coupe transversale du sertissage est réalisée régulièrement : au microscope, on observe la déformation du fil, le taux de vides et les bavures, afin de juger de la stabilité du sertissage. En cas d'écart, l'outillage et les paramètres sont ajustés à temps, pour assurer la constance de la production en série.