
Procédé de sertissage et maîtrise de la qualité des faisceaux
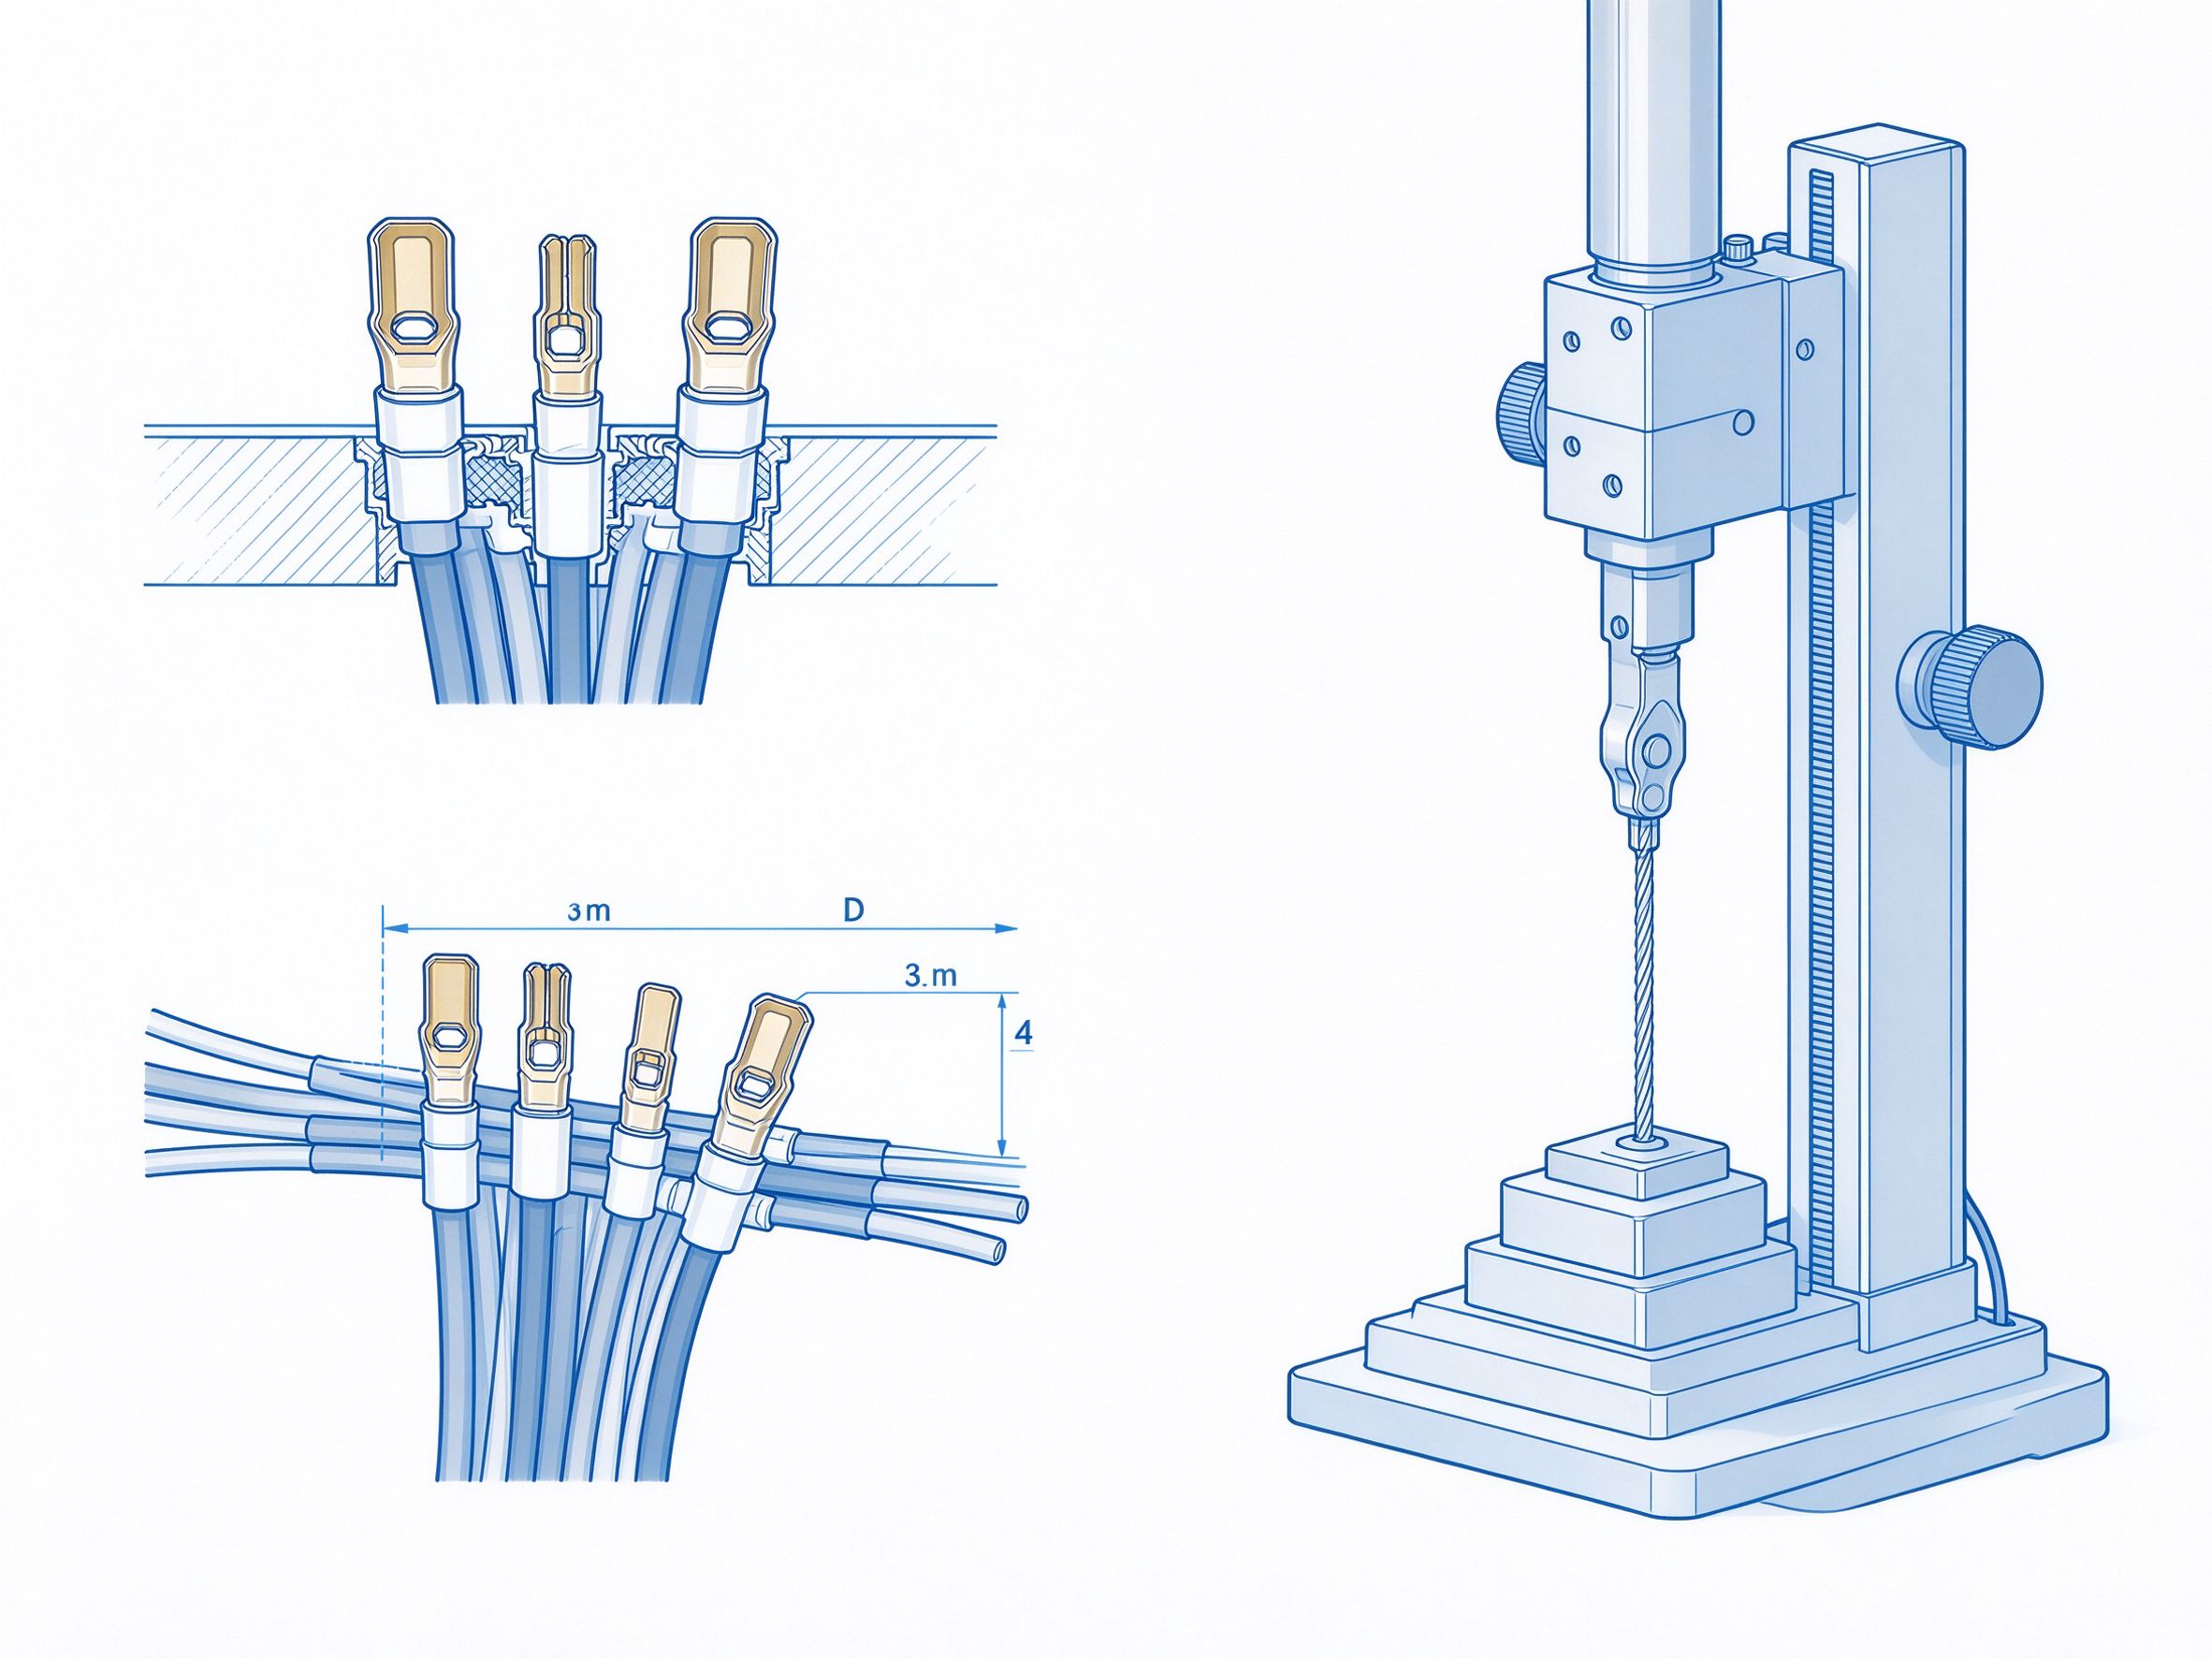
Le sertissage est l'une des opérations les plus critiques de la fabrication d'un faisceau, et sa qualité influence directement les performances électriques et la résistance mécanique. Selon les statistiques, environ 70 % des défaillances de faisceaux sont liées à un mauvais sertissage. Cet article détaille les paramètres de sertissage et les méthodes de contrôle qualité.
1. Principe de base du sertissage
Le sertissage est un procédé qui assemble une cosse et un fil par déformation plastique à l'aide d'un outil dédié. Un bon sertissage doit satisfaire simultanément les exigences suivantes :
1. Performances électriques : résistance de contact faible et stable.
2. Performances mécaniques : force d'arrachage suffisante pour que l'assemblage ne se desserre pas.
3. Détente des contraintes : le point de sertissage assure une bonne détente et évite la rupture par fatigue du fil.
2. Paramètres clés du procédé
1. Hauteur de sertissage : le paramètre le plus important ; il doit être réglé strictement selon la spécification de la cosse. La tolérance est généralement maintenue à ±0,02 mm.
2. Largeur de sertissage : influence la résistance mécanique et la surface de contact du sertissage.
3. Longueur de dénudage : doit être exacte ; un dénudage trop long laisse trop de cuivre nu, un dénudage trop court fait entrer l'isolant dans la zone de sertissage.
4. Position de la cosse : la cosse doit être centrée sous la matrice de sertissage ; tout écart entraîne un sertissage défectueux.
3. Méthodes de contrôle qualité
1. Essai de force d'arrachage : la première pièce de chaque lot subit l'essai de force d'arrachage, afin de garantir la conformité à la norme.
2. Analyse de section : régulièrement, une coupe du sertissage est analysée pour observer le remplissage du cuivre. Le taux de remplissage idéal doit être supérieur à 90 %.
3. Essai de résistance : mesurer la résistance de contact au point de sertissage, afin qu'elle reste dans la plage admissible.
4. Contrôle visuel : vérifier l'absence de bavures, de brins libres et de fils rompus, entre autres défauts.
4. Défauts de sertissage courants
1. Sur-sertissage : hauteur trop faible, entraînant la rupture du cuivre ou de la cosse.
2. Sous-sertissage : hauteur trop importante, entraînant une résistance de contact élevée et une force d'arrachage insuffisante.
3. Mauvais alignement : cosse décalée, d'où un sertissage incomplet sur un côté.
4. Brins libres : des brins de cuivre dépassent du sertissage et peuvent provoquer un court-circuit.
Notre entreprise utilise des sertisseuses entièrement automatiques équipées d'un système de surveillance de la pression, qui contrôle en temps réel la qualité du sertissage, afin que chaque faisceau réponde au standard qualité.