
रिलीज़ से पहले दृश्य-जांच, लेबल-मिलान, पैकेजिंग और गोदाम हस्तांतरण
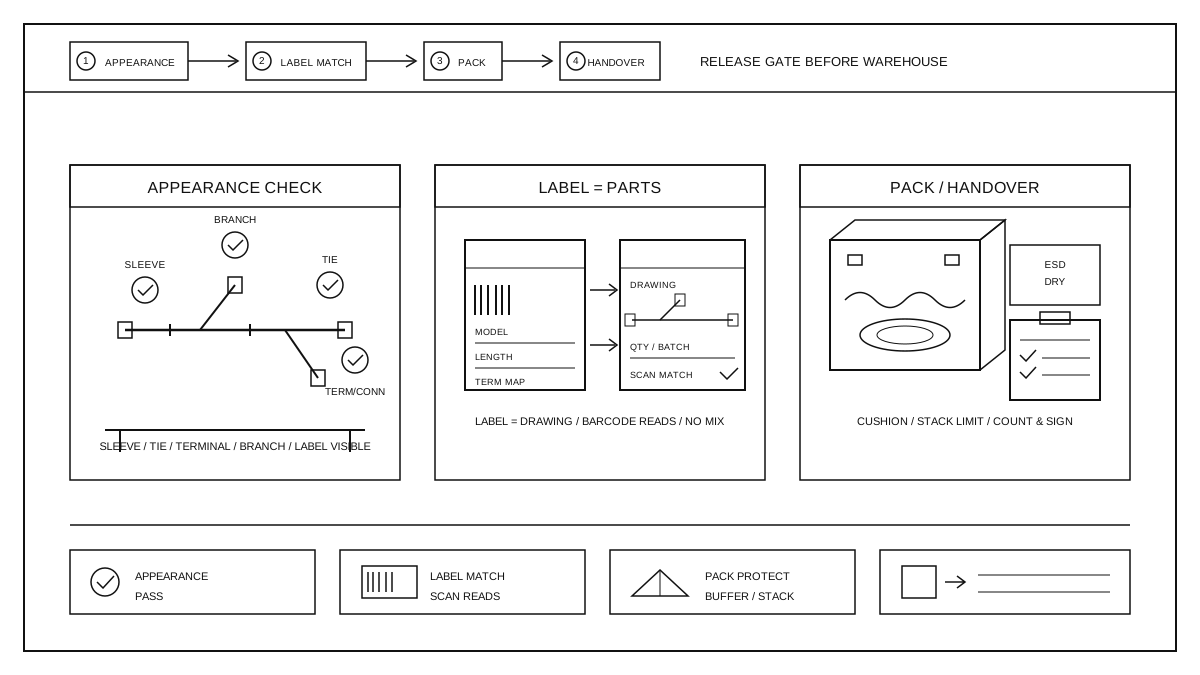
ऑनलाइन जाने से पहले बाहरी रूप की जाँच के मद और निर्णय
संपूर्ण वायर हार्नेस की अंतिम असेंबली पूरी होने और प्रारंभिक निरीक्षण पास होने के बाद, नीचे उतरने से पहले बाहरी रूप की पुनः-जांच की जाती है, यह भंडारण में छोड़ने से पहले अंतिम मैनुअल दृश्य निरीक्षण है। जांच की वस्तुएं संचालन गाइड के अनुसार एक-एक करके की जाती हैं: आवरण और वेव पाइप में कोई टूट-फूट, दरार या विस्थापन है या नहीं, केबल टाई कटकर समान हैं या नहीं, अवशेष किनारे उठे हुए हैं या नहीं, टर्मिनल और कनेक्टर हाउसिंग में कोई विरूपण, जलना या पिन झुकाव है या नहीं, शाखाओं की दिशा चित्र के अनुसार है या नहीं, किसी भी प्रकार के क्रॉस ट्विस्टिंग हैं या नहीं, वायर हार्नेस पर लगे पहचान लेबल सही ढंग से हैं या नहीं, और अक्षर स्पष्ट और पठनीय हैं या नहीं। निर्णय को तीन स्तरों में बांटा गया है: पास होने पर रिलीज़, दोष मिलने पर मरम्मत के बाद पुनः जाँच, या असामान्य को अलग कर समीक्षा। बाहरी रूप की पुनः-जांच विद्युत जांच की जगह नहीं लेती, केवल यह सुनिश्चित करती है कि पूरे हार्नेस में असेंबली और संचालन के बाद कोई दृश्य यांत्रिक क्षति या विस्थापन नहीं हुआ है; किसी भी बिंदु में संदेह होने पर इसे चित्र और संचालन गाइड के अनुसार तय किया जाता है, अनुभव पर छोड़कर नहीं।
लैबल और वास्तविक वस्तु की संगतता की जांच
दिखावट मानक होने के बाद, लेबल की सामग्री और वास्तविक वस्तु को एक-एक करके मिलाएं, मिश्रण और गलत लेबलिंग से बचने के लिए। जांच के आइटम में शामिल हैं: लेबल पर विनिर्देश और मॉडल क्या वस्तु के साथ मेल खाते हैं, वायर हारनेस की कुल लंबाई और शाखा की लंबाई क्या ड्राइंग में दर्ज लंबाई के अनुरूप हैं, दोनों सिरों के कनेक्तर्स और टर्मिनल पोजिशन क्या लेबल टर्मिनल डायग्राम के अनुसार हैं, और लेबल का बारकोड क्या स्कैनर द्वारा सही तरीके से पढ़ा जा सकता है। स्कैन परिणाम को वर्क ऑर्डर सिस्टम के साथ मिलाएं, केवल मेल खाने पर रिलीज़ करें; बारकोड अस्पष्ट, गिरा हुआ या स्कैन नहीं हो पाने पर, सही करके फिर से स्कैन करें, हाथ से कोड न लिखें। अलग-अलग बैच और मॉडल की पूरी किरण को जांच क्षेत्र में शारीरिक रूप से अलग-अलग स्टोर करें, टर्नओवर कार्ड के साथ किरण ट्रैक करें, ताकि पास-पड़ोस के बैच मिश्रित न हों। सामंजस्य जांच केवल लेबल और वास्तविक वस्तु की तुलना की पुष्टि करने के लिए की जाती है, लेबल प्रणाली को दोबारा डिज़ाइन नहीं किया जाता, लेबल की कोडिंग नियम और प्रिंटिंग मानक मौजूदा दस्तावेजों के अनुसार लागू किए जाते हैं।
पैकेजिंग सुरक्षा तरीके और चयन तर्क
समीक्षित और योग्य साबुत समूह को पैकेजिंग ऑपरेशन गाइड के अनुसार सुरक्षा विधि चुनने के लिए पैक किया जाता है। कनेक्टर और टर्मिनल जैसी आसानी से क्षतिग्रस्त हिस्सों पर कवर या परत लगाकर परिवहन के दौरान धक्के से बचाया जाता है; दबाव से बचाव के लिए, साबुत समूह को प्राकृतिक रूप में घुमाया जाता है, जोर से मोड़कर नहीं, बॉक्स के अंदर बफर सामग्री भरी जाती है, और ढेर की ऊँचाई पैकेजिंग दस्तावेज़ के अनुसार नियंत्रित की जाती है।नमी से बचाव के लिए, ग्राहक की आवश्यकताओं के अनुसार नमी से बचाव के उपाय किए जाते हैं, बाहरी टर्मिनल को धूल और संरक्षण दिया जाता है।स्थैतिक और स्वच्छता के मामले में, स्थैतिक-संवेदनशील उपकरण वाले साबुत समूह में आवश्यकतानुसार एंटी-स्टैटिक पैकेजिंग का उपयोग किया जाता है, जिनकी सतह पर स्वच्छता की आवश्यकता होती है उन्हें पहले धूल हटाई जाती है फिर पैक किया जाता है।पैकेजिंग विधि को वायर बंडल की स्थिति, परिवहन दूरी और ग्राहक की आवश्यकता के तीन तत्वों के आधार पर चुना जाता है: अल्प दूरी के लिए रोटेशन बॉक्स का उपयोग करें, लंबी दूरी के लिए कार्डबोर्ड बॉक्स के साथ बफर, विशेष आवश्यकताओं के लिए ग्राहक पैकेजिंग स्पेक के अनुसार पालन करें; पैकेजिंग विधि को ऑपरेशन गाइड में स्पष्ट रूप से लिखा जाना चाहिए,स्थल पर इसे अस्थायी रूप से बदलना नहीं चाहिए।
गोदाम में हस्तांतरण और असामान्य वापसी
पैकेजिंग पूरी होने के बाद गोदाम में सौंपने की प्रक्रिया पूरी की जाती है। सौंपते समय पहले मात्रा गिनी जाती है, कार्य आदेश के अनुसार हर बंडल की जांच की जाती है, यदि मात्रा मेल नहीं खाती तो डिलीवरी नहीं की जाती। हर बैच पर बैच संख्या और स्थिति का संकेत लगाया जाता है: योग्य जांच के लिए प्रतीक्षित, योग्य गोदाम में, असामान्य पृथक्करण तीनों को अलग रखा जाता है, और स्थिति को टर्नअराउंड कार्ड पर रिकॉर्ड किया जाता है। हस्तांतरण दस्तावेज माल के साथ चलते हैं, हस्तांतरण करने वाले दोनों पक्ष हस्ताक्षर करके पुष्टि करते हैं, दस्तावेज पर बैच, मात्रा, स्थिति और हस्तांतरण का समय स्पष्ट रूप से लिखा जाता है। हस्तांतरण में यदि मात्रा कम, रूप में असामान्य या लेबल असंगत पाया जाता है, तो पूरा बैच अस्थाई रूप से रोका जाता है, गोदाम में नहीं रखा जाता, और वापस सत्यापन क्षेत्र में असाधारण प्रक्रिया के अनुसार कार्य किया जाता है, प्रक्रिया पूरी होने के बाद पुनः हस्तांतरण किया जाता है। गोदाम में आने के बाद बैच के अनुसार शेल्विंग की जाती है, पहले आए पहले जाए नीति अपनाई जाती है, और स्थिति संकेत को आउटगोइंग तक बनाए रखा जाता है। हस्तांतरण और पुनर्सत्यापन रिकॉर्ड एक साथ संग्रहित किए जाते हैं, और इन्हें विशिष्ट बैच और कार्य कर्मियों तक ट्रेस किया जा सकता है।
ऊर्ध्वाधर और अधोमुखी प्रक्रियाओं के इंटरफ़ेस
ऑफ़लाइन से पहले समीक्षा और कनेक्शन निष्पादन: अपस्ट्रीम मुख्य विधानसभा स्टेशन के असेंबली और त्रुटि-प्रतिरोधी कार्यान्वयन के लिए जिम्मेदार है, केवल पूर्ण विधानसभा और पहले आइटम की पुष्टि योग्य की स्थिति में ही हाँग ली जाने वाली किट अगले चरण में जाएगी; इस चरण में फिर से असेंबली नहीं की जाती, न ही इलेक्ट्रिकल निरीक्षण दोबारा किया जाता, केवल बाहरी रूप, लेबल और पैकेजिंग की रिलीज़ पुष्टि की जाती है। डाउनस्ट्रीम में गोदाम और शिपमेंट के लिए: समीक्षा, पैकेजिंग और हस्तांतरण पूरी होने के बाद किट को स्टॉक में भेजा जाता है और आउटगोइंग में बैच के अनुसार प्रथम-आगम-प्रथम-निर्गम का पालन किया जाता है। इस चरण में पाए गए बाहरी और लेबल समस्याओं को मुख्य असेंबली स्टेशन को फीडबैक किया जाएगा, असेंबली कारण है या ट्रांजिट नुकसान इसका भेद किया जाएगा और शिफ्ट मीटिंग में सुधार की जानकारी दी जाएगी। कस्टम वायर हार्नेस के ड्रॉइंग, नमूना और विशेष पैकेजिंग आवश्यकताएँ ग्राहक द्वारा पुष्टि किए गए प्रक्रिया दस्तावेजों के अनुसार पूरी की जाएंगी। कस्टम वायर हार्नेस की क्षमता के लिए कस्टम हार्नेस क्षमता देखें।