
खराब उत्पादों का पृथक्करण, मरम्मत और पुनः सत्यापन
असामान्य वस्तु का निर्धारण और असामान्य पहचान
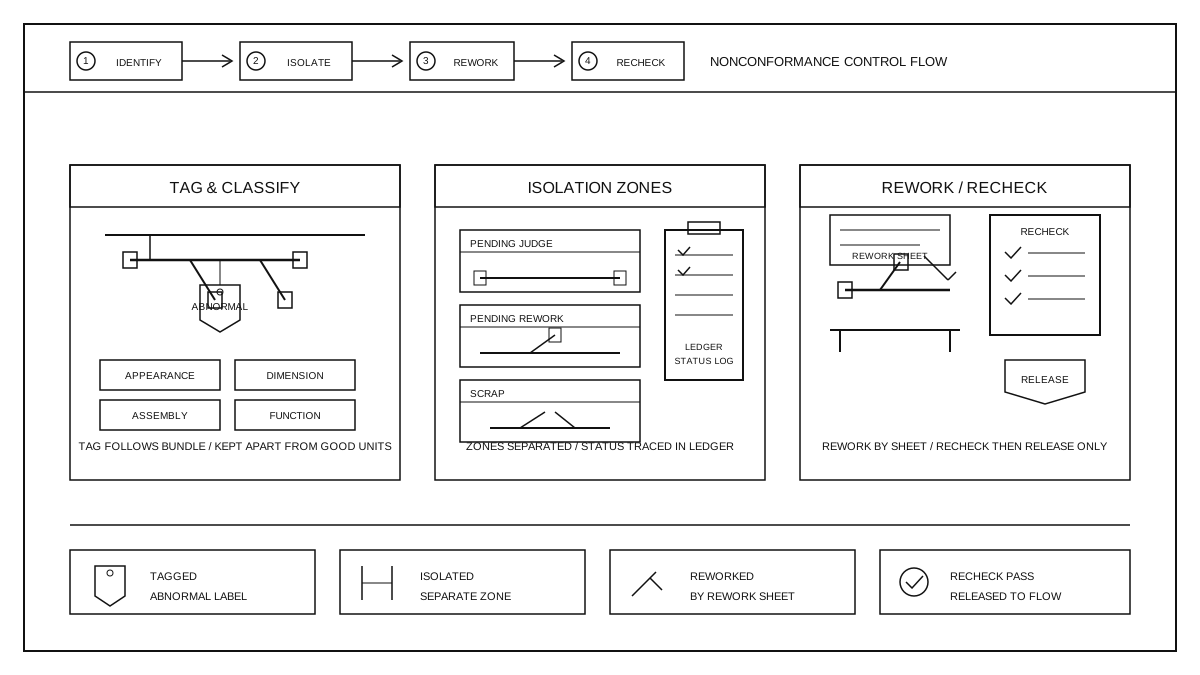
लाइन हारनेस को ऑफ़लाइन पुनरावलोकन या निरीक्षण में खारिज किए जाने पर, पहले दोष के प्रकार के अनुसार वर्गीकृत किया जाता है, फिर असामान्य पहचान अंकित की जाती है, और इसे सही उत्पादों से दृष्टि और प्रवाह में स्पष्ट रूप से अलग किया जाता है। दोषों को आमतौर पर दिखावट, आकार, असेंबली और फ़ंक्शन के प्रकार में विभाजित किया जाता है: दिखावट प्रकार में कोटिंग, वेवल पाइप, टाई स्ट्रैप, सतही भागों पर दिखाई देने वाला नुकसान या असंतुलन शामिल है; आकार प्रकार में कुल लंबाई, शाखाओं की दिशा या असेंबली स्थिति का ड्रॉइंग से मेल न करना शामिल है; असेंबली प्रकार में टर्मिनल, कनेक्टर, या शाखा संरचना का ड्रॉइंग से मेल न खाना शामिल है; फ़ंक्शन प्रकार में पहले चरण के विद्युत या चालकता परीक्षण में प्रकट हुई समस्याएँ शामिल हैं। इस चरण में केवल प्रकार दर्ज और स्थिति पहचान की जाती है, परीक्षण विधि विस्तारित नहीं की जाती। पहचान लेबल लाइन हारनेस के साथ रहती है: असामान्य वस्तुओं पर स्पष्ट असामान्य लेबल लगाया जाता है, जिसमें बैच, कार्य स्थल, निर्णय श्रेणी और खोज चरण का उल्लेख होता है; लेबल का रंग और आकार मानक लेबल से अलग होता है ताकि पड़ोसी कार्यस्थलों द्वारा गलती से उपयोग से बचा जा सके। पहचान जानकारी को रोटेशन कार्ड और असामान्य खाता में दर्ज किया जाता है और निर्णय पूरा होने तक इसे हटाया नहीं जा सकता; यदि एक ही बैच में सही और असामान्य हारनेस मिश्रित हों, तो पहले उन्हें भौतिक रूप से अलग किया जाता है और फिर अलग-अलग लेबल लगाया जाता है। इस चरण में केवल निर्णय के बाद पहचान और वर्गीकरण किया जाता है, निरीक्षण निष्कर्ष में बदलाव नहीं किया जाता है, और मंजूरी का निर्धारण संबंधित निरीक्षण रिकॉर्ड के अनुसार किया जाता है।
संग्रह क्षेत्र और पृथक्करण प्रबंधन
असामान्य समझे जाने वाले वायर हार्नेस को विशेष अलगाव क्षेत्र में प्रवेश कराना चाहिए, और इसे योग्य वायर या निरीक्षण के लिए प्रतीक्षारत वायर के साथ एक ही क्षेत्र में जमा नहीं करना चाहिए। अलगाव क्षेत्र को स्थिति अनुसार और क्षेत्रों में विभाजित किया जाता है: मूल्यांकन प्रतीक्षारत क्षेत्र में आगे की समीक्षा की प्रतीक्षा करना, मरम्मत प्रतीक्षारत क्षेत्र में मरम्मत योजना और कार्य व्यवस्था की प्रतीक्षा करना, नष्ट करने का क्षेत्र नष्ट करने की प्रक्रिया की प्रतीक्षा करना; प्रत्येक क्षेत्र में जमीन या रैक पर स्पष्ट सीमा और संकेत होते हैं, प्रवाह की दिशा एकतरफा होती है और क्षेत्र को पार करके मिश्रित नहीं किया जाता। अलगाव की गई वस्तुओं को प्रत्येक वायर हार्नेस के हिसाब से रजिस्टर में दर्ज किया जाता है: रजिस्टर में बैच, मॉडल, असामान्यता का प्रकार, प्रवेश समय, वर्तमान स्थिति और जिम्मेदार व्यक्ति की जानकारी होती है, और रजिस्टर का मेल वास्तविक वस्तु के लेबल से होता है। स्थिति परिवर्तन नियंत्रित होते हैं: मूल्यांकन प्रतीक्षारत से मरम्मत प्रतीक्षारत में परिवर्तन के लिए समीक्षा निष्कर्ष आवश्यक होता है, मरम्मत प्रतीक्षारत से नष्ट करने में परिवर्तन के लिए नष्ट करने का निर्णय आवश्यक होता है, मरम्मत पूर्ण होने पर पुनः निरीक्षण में परिवर्तन के लिए मरम्मत रिकॉर्ड आवश्यक होता है; प्रत्येक स्थिति परिवर्तन रजिस्टर और परिवहन कार्ड पर छाप छोड़ता है, यदि प्रक्रिया पूरी नहीं होती है तो अगली कड़ी में प्रवेश नहीं किया जाता। अलगाव क्षेत्र की समय-समय पर गिनती की जाती है और रजिस्टर और वास्तविक वस्तुएं मेल खाती हैं; अलगाव की गई वस्तुएं सामान्य बैच के साथ पैकेजिंग और गोदाम की प्रक्रिया में प्रवेश नहीं करतीं, ताकि असामान्य वस्तुएं नीचे के प्रवाह में मिश्रित न हों। अलगाव प्रबंधन केवल स्थिति और रजिस्टर को नियंत्रित करता है, तकनीकी समीक्षा का विकल्प नहीं है, और समीक्षा निष्कर्ष मौजूदा गुणवत्ता दस्तावेजों के अनुसार लागू होते हैं।
मरम्मत सीमा और मरम्मत कार्य
मरम्मत योग्य स्थितियां, निर्धारित करें कि मरम्मत योग्य है या नहीं। मरम्मत योग्य स्थितियां उन दोषों को संदर्भित करती हैं जिन्हें प्रतिस्थापन, परिष्करण, समायोजन आदि के माध्यम से समाप्त किया जा सकता है, और मरम्मत वायरिंग हार्नेस संरचना या उपयोग आवश्यकताओं को प्रभावित नहीं करती है; गैर-मरम्मत योग्य स्थितियां प्रबंधनीय सीमा, संरचना से अधिक क्षति को संदर्भित करती हैं, या मरम्मत योजना स्थिरता और विश्वसनीयता की गारंटी नहीं दे सकती है। निर्णय निर्णय मानदंड और कार्य निर्देशों के अनुसार किए जाते हैं; ऑन-साइट रीवर्क को अंतिम रूप नहीं दिया गया है। पुन: कार्य योग्य तारों के हार्नेस को पहले मरम्मत योजनाओं और कार्य निर्देशों के साथ फिर से काम किया जाना चाहिए: मरम्मत स्थानों, मरम्मत के चरणों, उपयोग की जाने वाली सामग्री और उपकरण, और मरम्मत के बाद की परिष्करण आवश्यकताओं को निर्दिष्ट करें; निर्दिष्ट कार्यस्थानों पर पुनर्विक्रय कार्य किया जाता है, जिसमें ऑपरेटर योजना का पालन करते हैं और दायरे से परे अन्य भागों में कोई बदलाव नहीं होता है। पुन: कार्य प्रक्रिया रिकॉर्ड रखे जाते हैं: मरम्मत के भागों, हैंडलिंग विधियों, सामग्री प्रतिस्थापन, श्रमिकों और पूरा होने का समय मरम्मत फॉर्म में आइटम द्वारा आइटम दर्ज किया जाता है, जो बंडल के साथ होता है। यदि पुनर्विक्रय के दौरान नए या गहरे दोष पाए जाते हैं, तो पुन: कार्य को रोक दिया जाना चाहिए, और दोष को पुन: मूल्यांकन के लिए अलगाव क्षेत्र में वापस कर दिया जाना चाहिए, मनमाने ढंग से पुनर्विक्रय के दायरे का विस्तार किए बिना; पुनर्विक्रय सीमाएँ योजना पर आधारित होंगी; कार्यान्वयन से पहले योजना के बाहर के परिवर्तनों का पुनर्मूल्यांकन किया जाना चाहिए।
मरम्मत के बाद पुनः जांच और रिलीज़
मरम्मत पूरा किए गए वायर हार्नेस को पुन: निरीक्षण में रखा जाता है, और पुन: निरीक्षण की प्रक्रिया सामान्य उत्पादन समाप्ति निरीक्षण से अलग होती है: पहले यह सुनिश्चित किया जाता है कि मरम्मत का हिस्सा मरम्मत योजना के अनुसार सही तरीके से किया गया है, फिर मरम्मत वाले हिस्से के आसपास किसी भी नए नुकसान की जाँच की जाती है, और अंत में पुन: निरीक्षण सूची में बताए गए प्रत्येक बिंदु को क्रमशः पुष्ट किया जाता है; पुन: निरीक्षण की प्रक्रिया निर्णय मानकों और कार्य दिशानिर्देशों के अनुसार होती है, यहां परीक्षण पद्धति का विवरण नहीं दिया गया है। पुन: निरीक्षण सफल होने के बाद ही रिलीज़ की शर्तें पूरी मानी जाती हैं: मरम्मत रिकार्ड पूर्ण होना चाहिए, पुन: निरीक्षण रिकार्ड पूर्ण होना चाहिए, पहचान असामान्य स्थिति से उपयुक्त स्थिति में बदलनी चाहिए, और रिकॉर्ड में स्थिति अपडेट करनी होगी, तभी इसे सामान्य प्रक्रिया में भेजा जा सकता है। यदि पुन: निरीक्षण असफल होता है, तो इसे अलग क्षेत्र में नए असामान्य वर्ग के अनुसार पुनः मूल्यांकन के लिए भेजा जाता है; यदि एक ही हिस्से की मरम्मत के बाद भी यह मानक पर खरा नहीं उतरता, तो इसे अगोचर गैर-मरम्मत प्रक्रिया के अनुसार निपटाया जाता है। सामान्य उत्पादन निरीक्षण की तुलना में, पुन: निरीक्षण में एक अतिरिक्त मरम्मत स्रोत की जाँच की जाती है: मरम्मत का हिस्सा, मरम्मत रिकार्ड और मूल असामान्य रिकॉर्ड को मिलान किया जाना चाहिए, पुन: निरीक्षण निष्कर्ष और रिलीज़ रिकार्ड दोनों को संग्रहीत किया जाना चाहिए और इसे मरम्मत प्रक्रिया और पुन: निरीक्षण कर्मियों तक ट्रैक किया जा सकता है। पुन: निरीक्षण में असफल वायर हार्नेस को रिलीज़ नहीं किया जाता है और यह पैकिंग या भंडारण में नहीं जाता।
ऊर्ध्वाधर और अधोधार प्रक्रियाओं के इंटरफ़ेस
असाधारण अलगाव और मरम्मत पुनः सत्यापन का कनेक्शन: पूर्व प्रक्रिया के लाइन से हटने से पहले के स्वरूप और पहचान की समीक्षा और पहले के निरीक्षण, केवल अस्वीकृत वायर हार्नेस ही इस चरण में आते हैं; इस चरण में अंतिम सत्यापन दोबारा नहीं किया जाता, न ही पैकेजिंग और गोदाम हस्तांतरण विवरण को फिर से डिजाइन किया जाता है, केवल असाधारण उत्पादों का नियंत्रित निपटान किया जाता है। अगली प्रक्रिया में गोदाम से निकलने और शिपमेंट: केवल पुनः निरीक्षण में उत्तीर्ण और स्थिति को योग्य में बदलने वाले वायर हार्नेस ही सामान्य प्रवाह में वापस आते हैं, मौजूदा इनबाउंड और आउटबाउंड प्रक्रिया के अनुसार प्रबंधित किए जाते हैं; इस चरण के अलगाव और मरम्मत से उत्पन्न रिकॉर्ड गुणवत्ता ट्रेसबिलिटी और प्रतिक्रिया का आधार बनते हैं। पाए गए असाधारणताओं को श्रेणी के अनुसार संबंधित कार्य स्थल में रिवर्स फीडबैक किया जाता है, यह निर्धारित किया जाता है कि यह असेंबली कारण से है या प्रवाह में क्षति से, और शिफ्ट मीटिंग में सुधार की सूचना दी जाती है। कस्टम वायर हार्नेस की असाधारण निपटान की प्रक्रिया ग्राहक द्वारा अनुमोदित प्रक्रियात्मक दस्तावेज़ के अनुसार की जाती है। कस्टम वायर हार्नेस की क्षमता के लिए कस्टम हार्नेस क्षमता देखें।