
मरम्मत के बाद पुनः निरीक्षण और रिहाई: मरम्मत बैच का नमूना, पुनः जांच का दायरा, अनुरूपता निर्णय, रिकॉर्ड ट्रेसेबिलिटी और अप्रसारित वस्तु अवरोधन
सत्यापन वस्तु और नमूना लेने का तरीका
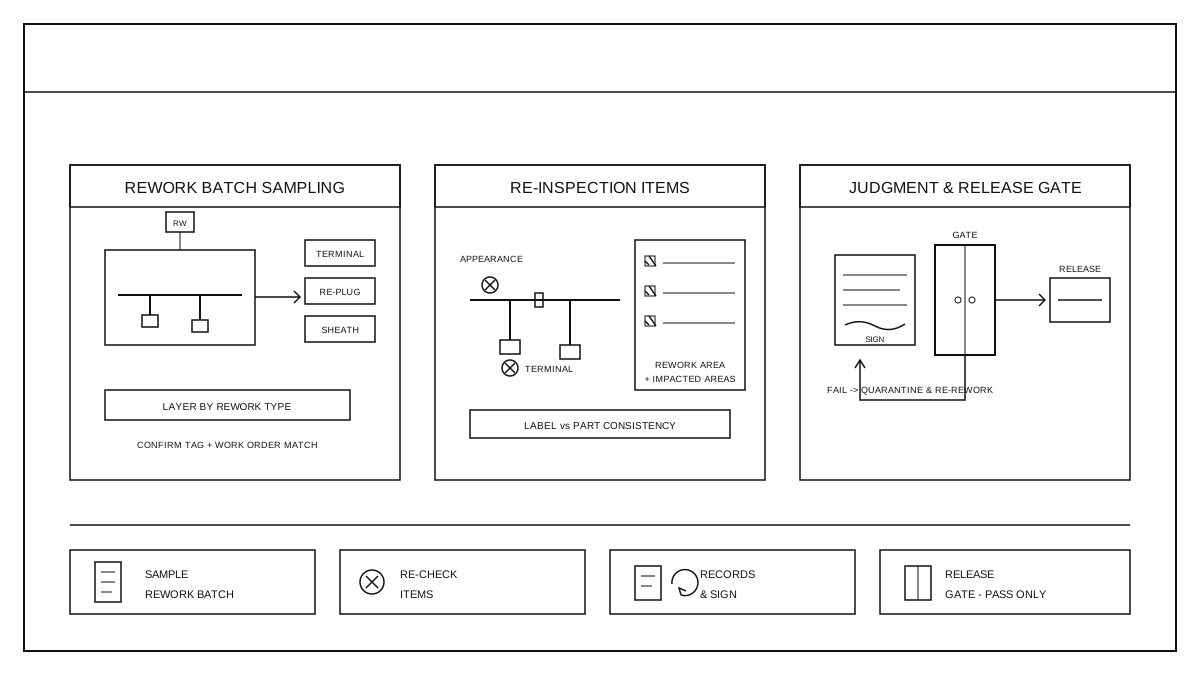
सत्यापन का उद्देश्य उन वायर हार्नेस बैचों के लिए है जिन्होंने मरम्मत कार्य पूरा कर लिया है, जिन पर मरम्मत चिन्ह लगा हुआ है और जो पुनः रिलीज अनुक्रम में प्रवेश करने के लिए प्रतीक्षारत हैं, न कि सामान्य उत्पादन बैच। नमूने को मरम्मत बैच के इकाई के रूप में संगठित किया जाता है, और मरम्मत प्रकार के अनुसार परत-दर-परत कवर किया जाता है: टर्मिनल बदलना, पुनः कनेक्ट करना, कवर की मरम्मत, केबल टाई व्यवस्थित करना आदि विभिन्न मरम्मत तरीकों से नमूना लिया जाता है, केवल एक प्रकार के मरम्मत हिस्से के आधार पर पूरी बैच को नहीं लिया जाता। पुनः निरीक्षण से पहले, मरम्मत चिन्ह, मरम्मत कार्य आदेश और वास्तविक वस्तु की पुष्टि की जाती है, यह सुनिश्चित किया जाता है कि मरम्मत से संबंधित हिस्से पुनः निरीक्षण योग्य स्थिति में हैं, और अस्थायी सुरक्षा तथा मरम्मत सहायक सामग्री हटा दी गई हैं। नमूना परिणाम, नमूना इकाई और निरीक्षक द्वारा स्थल पर रिकॉर्ड रखा जाता है; यदि मरम्मत तरीका या मरम्मत क्षेत्र में परिवर्तन होता है, तो नमूना विचारधारा की पुनः पुष्टि की जाती है, पिछली मरम्मत बैच के निष्कर्ष का पुन: उपयोग नहीं किया जाता।
पुनः परीक्षण परियोजना और निर्णय मानदंड
पुनः परीक्षण का ध्यान मरम्मत किए गए हिस्सों पर केंद्रित होता है, साथ ही यह भी जाँच की जाती है कि क्या मरम्मत न किए गए हिस्सों पर मरम्मत प्रक्रिया के दौरान कोई प्रभाव पड़ा है। परियोजना में उपस्थिति और असेंबली की स्थिति शामिल है, जैसे कि आवरण का मार्ग, बंधन पट्टी द्वारा स्थिरता, कनेक्टर का सही तरीके से जोड़ना और लॉकिंग; आकार और टर्मिनल स्थिति, जैसे कि शाखा का स्थान, टर्मिनल की दिशा और कनेक्शन का संबंध ड्रॉइंग और नमूना के अनुरूप है या नहीं; लेबल और वास्तविक वस्तु की सुसंगतता, जैसे कि लेबल की सामग्री, स्थिति और बारकोड की पठनीयता। नियमित ऑफ़लाइन पुन: जांच से अंतर यह है कि पुनः परीक्षण का उद्देश्य पहले से मरम्मत किए गए बैच हैं, और मूल्यांकन के समय मरम्मत कार्य आदेश में वर्णित परियोजनाओं को भी जाँचा जाता है, बिना नियमित विद्युत परीक्षण की कार्यप्रणाली को दोहराए। यदि मरम्मत किए गए हिस्से मानक तक नहीं पहुँचते या मरम्मत के दौरान नए विचलन उत्पन्न होते हैं, तो वह यूनिट पुनः परीक्षण में असफल मानी जाती है और रिलीज़ प्रक्रिया में शामिल नहीं होती।
निर्णय और रिलीज़ की शर्तें
उपयुक्तता का निर्धारण स्तर के आधार पर किया जाता है: पहले ड्राइंग, प्रक्रिया दस्तावेज और नमूना बंद किए गए हिस्से के आधार पर उत्पाद की स्थिति का निर्धारण किया जाता है, फिर मरम्मत कार्य आदेश और कार्य निर्देश के आधार पर यह निर्धारित किया जाता है कि मरम्मत आवश्यकताओं के अनुसार पूरी हुई है या नहीं। केवल जब दोनों स्तर उपयुक्त हों, तभी उस यूनिट को पुनः परीक्षण के लिए योग्य माना जाता है। स्वीकार्य यूनिट की पुष्टि निरीक्षक पुनः जांच रिकॉर्ड पर हस्ताक्षर करके करता है; अस्वीकृत यूनिट को दोषपूर्ण उत्पाद प्रक्रिया के अनुसार निपटाया जाता है और रियायत के तहत छोड़ने की मंजूरी नहीं दी जाती। रिलीज़ से पहले आवश्यक रिकॉर्ड में मरम्मत कार्य आदेश, पुनः जांच रिकॉर्ड, नमूना और निर्णय निष्कर्ष, असामान्य स्थिति निपटान और आवश्यक अनुमोदन बिंदु शामिल होने चाहिए। रिकॉर्ड यदि अधूरा हो, अनुमोदन गायब हो, या वस्तु और रिकॉर्ड मेल न खाते हों, तो वह बैच अस्थायी रूप से रिलीज़ नहीं किया जाएगा; इसे पूरा और सत्यापित करने के बाद ही गोदाम में प्रवेश या अगले हस्तांतरण में भेजा जाएगा।
रिकॉर्ड और ट्रेसबिलिटी
पुनः निरीक्षण रिकॉर्ड फ़ील्ड में वर्क ऑर्डर संख्या, मरम्मत बैच नंबर, मरम्मत प्रकार, नमूना इकाई, पुनः परीक्षण परियोजना निष्कर्ष, निर्णय परिणाम, निरीक्षक और तिथि शामिल हैं। पुनः निरीक्षण रिकॉर्ड और मरम्मत वर्क ऑर्डर को मरम्मत बैच नंबर के माध्यम से जोड़ा जाता है, जो नीचे अपवाद, पृथक्करण, मरम्मत, पुनः निरीक्षण, रिहाई या पुनः मरम्मत के लिए ट्रेस करने योग्य श्रृंखला बनाता है। अपवाद वापसी का मतलब है कि बैच जो पुनः परीक्षण में अभी भी अस्वीकृत हैं, उन्हें पृथक्करण क्षेत्र में वापस भेजा जाता है और पुनः चिन्हित किया जाता है; पुनः मरम्मत की सीमा वही दोष हो सकता है जिसे दोबारा मरम्मत किया जा सकता है, लेकिन वर्क ऑर्डर में कारण और उपाय बताना आवश्यक है, और एक ही मरम्मत को अनंत बार दोहराना नहीं चाहिए। रिकॉर्ड को ट्रेसिंग के लिए रखा जाता है, और लेबल कोडिंग प्रणाली के डिज़ाइन को इस लेख में विस्तारित नहीं किया गया है।
संपूर्ण लूप और इंटरफेस
पुनरीक्षण में असफल बैच की वापसी का मार्ग इस प्रकार है: पुनरीक्षण कार्यस्थान से इसे अलगाव क्षेत्र में वापस भेजें, नए मरम्मत प्रकार के अनुसार पुनः चिह्नित करें, मरम्मत निर्धारित करें और फिर से पुनरीक्षण करें; इसे सीधे अगले चरण में नहीं भेजा जा सकता। पुनरीक्षण में सफल बैच को अलगाव क्षेत्र से आउटगोइंग हैंडओवर के रूप में और गोदाम से इनकमिंग हैंडओवर के रूप में प्रबंधित किया जाता है, हैंडओवर के दौरान यह सुनिश्चित किया जाता है कि मरम्मत लेबल अब योग्य रिहाई स्थिति में बदल गया है और मात्रा रिकॉर्ड के अनुरूप है। बिना रिहाई वाले उत्पाद को अगले चरण में जाने से रोकने के लिए, पुनरीक्षण कार्यस्थान और रिहाई कार्यस्थान के बीच स्थिति द्वार स्थापित किया गया है: केवल पूरी तरह स्वीकृत योग्य बैच को रिहाई लेबल लगाने और प्रवाहित होने की अनुमति है; बिना रिहाई लेबल वाले बैच को उत्पादन त्रुटि के रूप में माना जाता है और अगले कार्यस्थान पर इसे स्वीकार करने का अधिकार नहीं है। मरम्मत और पुनरीक्षण की समग्र प्रक्रिया की कनेक्टिविटी के लिए वायर हार्नेस के डाउनलाइन के बाद असामान्य उत्पादों का पृथक्करण, मरम्मत और पुनः सत्यापन: असामान्य पहचान, पृथक्करण क्षेत्र प्रबंधन, मरम्मत सीमा, पुनः निरीक्षण और विमुक्ति देखें।