
Sequenza di montaggio e verifica anti-errore del prelievo: campionamento, controllo sequenza, intercetto, esito
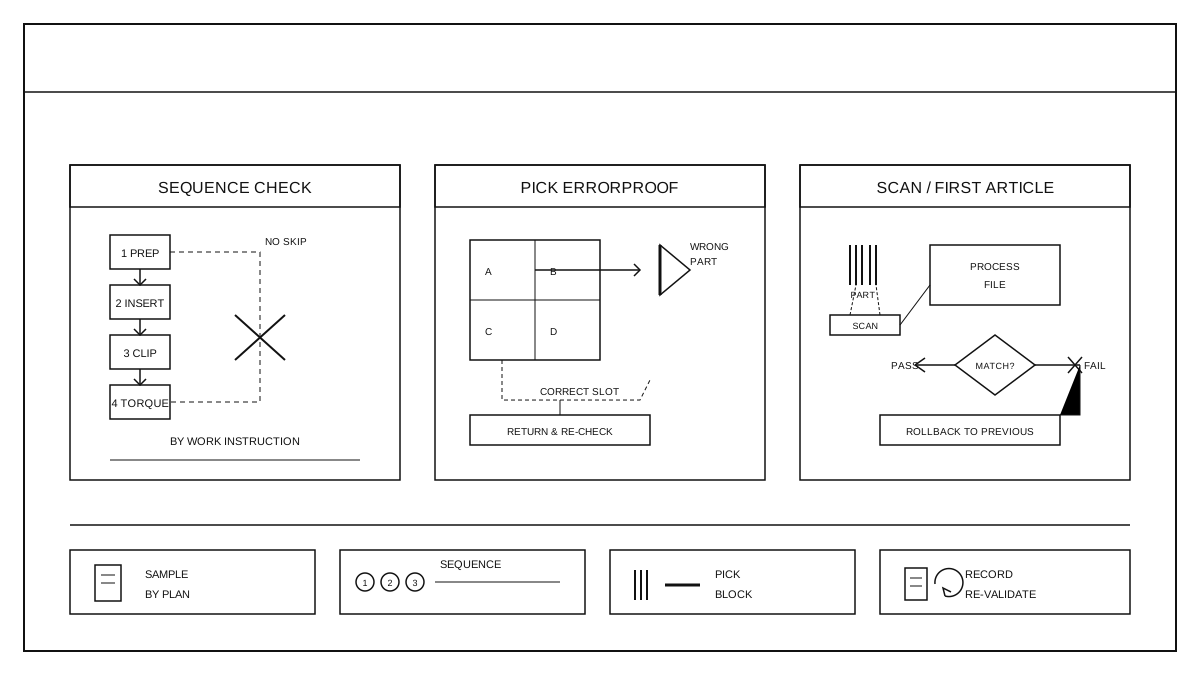
Verifica dei confini e campionamento
L'oggetto della verifica è la sequenza delle operazioni di assemblaggio alla postazione di montaggio generale, le azioni di prelievo dei componenti e la fase di conferma tramite scansione, con l'obiettivo di confermare che gli operatori eseguano le operazioni secondo l'ordine specificato nei disegni e nei documenti di processo, che gli errori di materiale vengano bloccati dagli dispositivi anti-errore o dall'azione di scansione, e che la determinazione del primo pezzo e il ritorno delle anomalie vengano eseguiti secondo il processo. Il campionamento copre lotti di assemblaggio di diversi modelli di prodotto, diverse postazioni e diversi turni, registrando il numero dell'ordine di lavoro, il numero della postazione, il modello di prodotto, il tempo di assemblaggio e l'operatore. Le condizioni di campionamento sono definite dal piano di verifica e non seguono la logica di derivare l'intera linea da una singola postazione o da un solo tipo di prodotto. La verifica non modifica il normale processo di assemblaggio; le operazioni selezionate vengono controllate in loco, con registrazione completa dello stato di verifica, delle deviazioni e delle azioni di blocco, confermando l'assenza di errori prima di consentire la prosecuzione del flusso.
Verifica dell'ordine di assemblaggio e delle operazioni
Il controllo delle operazioni deve basarsi sui documenti di processo di assemblaggio e sulle istruzioni operative, confermando passo dopo passo che l'operazione precedente sia completata prima di passare alla successiva: passaggi come pre-posizionamento, inserimento, aggancio, fissaggio e ricontrollo devono essere eseguiti nell'ordine stabilito dai documenti, senza saltare, unire o invertire le fasi. Durante il controllo, occorre affiancarsi alla postazione in base al ritmo dell'operazione, registrando l'orario di inizio e di fine di ciascuna operazione, gli utensili usati e i numeri di lotto dei materiali. Se si riscontrano salti di fase, operazioni sopraffase o l'ordine scorretto come fissaggio prima dell'inserimento, si deve fermare immediatamente il lavoro e rifare la fase precedente, senza far transitare l'errore alla postazione successiva. La versione del documento di processo, il numero della postazione e i risultati del controllo devono essere registrati nel registro di lotto secondo la documentazione.
Prevenzione degli errori di ritiro e intercettazione dei pezzi errati
Il controllo anti-errore nella presa dei materiali include la corrispondenza tra la posizione del contenitore e il materiale di processo, se il materiale errato è bloccato da limitazioni strutturali o rilevamenti tramite scansione, e se più pezzi o materiali misti vengono individuati prima dell'uso. I materiali vengono prelevati uno per uno secondo il modello, le specifiche e la quantità indicati nel documento di processo, senza attraversare posizioni diverse e senza prendere materiali adiacenti a portata di mano. Se si scopre un modello sbagliato, specifiche errate, più pezzi o mescolanza, si registra immediatamente la posizione e il materiale, si rimane nel processo per la verifica, e i materiali intercettati vengono restituiti alla postazione o al supporto materiale precedente per una nuova conferma, senza procedere con l'assemblaggio. I dispositivi anti-errore, le etichette delle posizioni e lo stato dei materiali sono registrati secondo il documento di processo, senza bypass manuali dei sistemi anti-errore.
Scansiona il codice per confermare e determinare
La conferma tramite scansione del codice QR deve essere effettuata dopo il completamento di ogni fase chiave del processo, scansionando il codice a barre del materiale o del documento di lavoro. Il sistema confronta il modello del materiale, la quantità e l'ordine delle operazioni secondo il documento di processo. La verifica del primo pezzo viene effettuata dall'ispettore verificando, in base ai disegni e ai documenti di processo, l'aspetto, il corretto inserimento, lo stato di fissaggio e i segni di prevenzione degli errori; solo dopo aver confermato la conformità è possibile procedere con i lotti successivi. Qualsiasi risultato della scansione che non corrisponde ai documenti di processo, materiale mancante che deve essere scansionato, ordine invertito o primo pezzo non conforme, attiva un blocco: il pezzo non può essere rilasciato e viene restituito alla fase precedente. La valutazione viene eseguita secondo i criteri stabiliti dal piano di convalida; la non conformità di un elemento chiave determina il fallimento della convalida, senza estendere l'approvazione ai lotti interi anche se singoli pezzi sono conformi.
Registri di lotto e riconsiderazione
Registrare il numero dell'ordine di lavoro, il numero della postazione, il modello del prodotto, la quantità del campione, i risultati del controllo sequenziale, il numero e il tipo di intercettazioni dei pezzi, i record di scansione, le conclusioni sulla prima valutazione e le eventuali situazioni di ritorno anomalo, formando registrazioni di lotto tracciabili. Dopo la verifica, controllare che i dispositivi anti-errore, le apparecchiature di scansione, la versione dei documenti di processo e la disposizione delle postazioni siano ancora coerenti con il sito. Dopo modifiche ai processi di assemblaggio, alla configurazione dei contenitori dei materiali, alla logica di scansione o alla disposizione delle postazioni, organizzare una nuova verifica, senza riutilizzare le vecchie conclusioni. Per l'esecuzione dell'assemblaggio nelle postazioni di montaggio finale e le prassi del processo anti-errore, vedere Processo di assemblaggio e prevenzione degli errori della stazione di assemblaggio del cablaggio: sequenza di assemblaggio, prevenzione degli errori nella raccolta dei pezzi, conferma tramite scansione del codice e conferma del primo pezzo.