
Verifica del kitting di consegna e anti-errore tramite scansione: campionamento, controllo, intercetto, esito
Verifica dei confini e campionamento
Gli oggetti di verifica sono le cassette di distribuzione, l'elenco completo dei componenti e le azioni di controllo tramite scansione prima che le postazioni di lavoro siano attive. L'obiettivo è confermare che i materiali nella cassetta corrispondano all'ordine di lavoro e che i dispositivi di prevenzione degli errori possano rilevare eventuali pezzi mancanti o errati. Il campionamento copre diversi modelli di prodotto, diverse configurazioni di cassette e diversi lotti di distribuzione per turno, registrando il numero dell'ordine di lavoro, il numero della cassetta, la postazione di distribuzione, l'orario di distribuzione e l'operatore. Le condizioni di campionamento sono determinate secondo il piano di verifica, e il risultato di una singola cassetta non rappresenta l'intero lotto. La verifica non valuta la competenza dell'operatore, né altera il normale processo di distribuzione; le cassette estratte vengono controllate separatamente prima di essere attivate, con tutte le condizioni di controllo, le deviazioni e le azioni di blocco registrate. Vengono poi rilasciate per la produzione solo dopo la conferma dell'assenza di errori.
Elenco completo e verifica degli errori del contenitore dei materiali
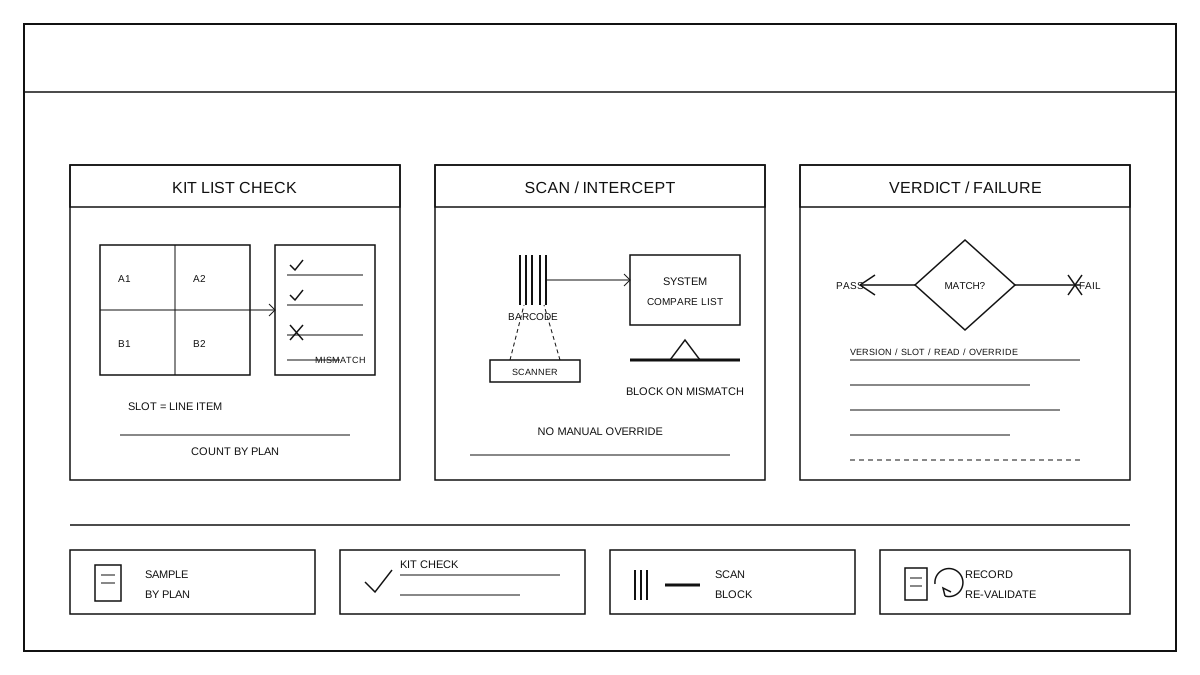
Confrontare con la lista di controllo completa come base, conteggiare riga per riga i modelli di materiali, le specifiche, le quantità e le posizioni all'interno della scatola dei materiali, mantenendo la coerenza con l'ordine di lavoro, i disegni e i documenti di processo. Il controllo anti-errore della scatola dei materiali include: verificare se gli scomparti corrispondono alla lista, se negli scomparti vuoti sono presenti blocchi o segnali di scatola vuota, e se i materiali errati sono bloccati dalla struttura. Durante il controllo, procedere scomparto per scomparto seguendo l'ordine della lista, senza saltare scomparti; in caso di materiali in eccesso, carenti, con modello errato o miscelati, annotare immediatamente lo scomparto e il materiale, fermarsi a ricontrollare nella scatola corrente e non trasferire le discrepanze alla stazione successiva. La versione della lista, il numero della scatola dei materiali e i risultati del controllo devono essere registrati nel registro del lotto secondo i documenti di processo.
Scansione del codice per verificare e intercettare errori e omissioni nell'assemblaggio
La verifica tramite scansione del codice avviene prima che la scatola dei materiali venga messa in linea, scansionando il codice a barre dell'ordine di lavoro e il codice a barre della scatola dei materiali; il sistema confronta i dettagli dei materiali secondo l'elenco completo. Il controllo degli errori riguarda materiali mancanti, materiali errati, materiali in eccesso e errori di sequenza: se il risultato della scansione di qualsiasi materiale non corrisponde all'elenco o se un materiale da scansionare risulta mancante, viene attivato il blocco e la scatola dei materiali non viene autorizzata. Durante la verifica, si registra se il blocco è avvenuto prima che il materiale fosse messo in linea, se ha bloccato solo le discrepanze target e se ci sono stati mancati blocchi o blocchi errati. Le azioni di scansione, i record di blocco e le conclusioni sul rilascio vengono conservati secondo il documento di processo, senza scansioni manuali aggiuntive e senza saltare la verifica di sistema; la scatola dei materiali bloccata viene restituita al reparto di distribuzione e, dopo il trattamento, viene nuovamente scansionata.
Determinazione e modalità di guasto
Valutare secondo i criteri previsti dal piano di verifica, dai disegni e dai documenti di processo: completezza e corrispondenza, correttezza delle azioni di intercettazione; se le mancate intercettazioni o le intercettazioni errate superano i limiti consentiti, si considera un guasto. I modelli di guasto comuni includono incongruenze tra la versione dell'elenco e quella dell'ordine di lavoro, disallineamento delle scatole del materiale che permette ancora il passaggio del materiale sbagliato, errori di lettura o conteggio duplicato delle apparecchiature di scansione, bypass manuale dopo intercettazione, e mancata rilevazione di materiali multipli. Registrare singolarmente la posizione del guasto, le condizioni che l'hanno causato e le modalità di gestione, conservando screenshot dell'intercettazione o registrazioni di sistema. Qualsiasi guasto critico comporta il fallimento della verifica; la conclusione di un'intera partita viene determinata secondo il piano di campionamento, senza estendere la conformità di singole scatole all'intera partita.
Registri di lotto e riconsiderazione
Registrare il numero dell'ordine di lavoro, il numero del contenitore del materiale, la quantità prelevata, i risultati del controllo di completezza, il numero e il tipo di intercettazioni tramite scansione, i modelli di guasto e le conclusioni della verifica, formando un registro di lotto tracciabile. Dopo la verifica, controllare se la struttura anti-errore del contenitore del materiale, lo stato del dispositivo di scansione e la versione dell'elenco sono ancora coerenti con il sito. Dopo le modifiche alla configurazione del contenitore, all'elenco di completezza, alla logica di scansione o alla disposizione delle postazioni, organizzare nuovamente la verifica senza riutilizzare le vecchie conclusioni. Le pratiche in loco per la distribuzione e i processi anti-errore sono consultabili al Assemblaggio completo del cablaggio: distribuzione ai posti di lavoro prima della linea e procedura anti-errore: ritmo di distribuzione, prevenzione errori nelle scatole dei materiali, controllo tramite scansione e conferma prima della messa in linea.