
线束连接器尾附件与后壳装配工艺:附件选型、拧紧、屏蔽收口与检查
工艺边界:尾附件要承担什么
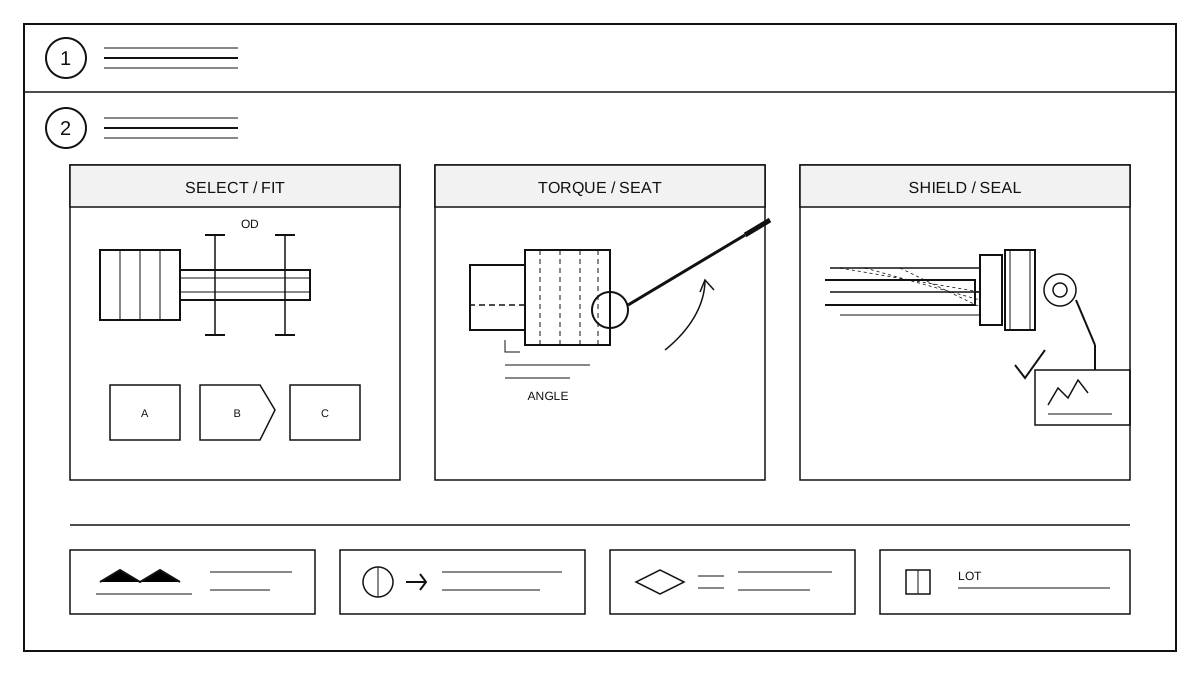
尾附件包括后壳、夹紧套、屏蔽环、密封圈和防尘盖。选型按连接器系列、线束外径、弯折半径、屏蔽方式、安装空间和使用环境确定。通用后壳不能硬套到不同系列:螺纹规格、锁紧结构和出线方向必须匹配。图纸要标出附件型号、螺纹、出线角度和屏蔽做法,现场按图核对。附件与线束外径不匹配时先换附件,不要用胶带缠绕找齐。
后壳装配与拧紧顺序
按工艺文件顺序装入密封圈、屏蔽环、夹紧套和后壳。螺纹先手工对正旋入,再用校准过的扭矩扳手拧到工艺文件规定值。拧紧前确认线束没有扭转,屏蔽编织没有压进螺纹。多段后壳先两侧预紧,再按顺序终紧,避免单侧受力。扭矩值来自工艺文件,不凭手感判断。
屏蔽收口与应力释放
屏蔽编织按屏蔽环或夹紧套的配合长度修剪整齐。屏蔽环压紧后检查有无断股、外露和缝隙。夹紧套必须夹住线束外被,不能只夹一根导线。弯折处留出短应力释放段,避免后壳根部承担弯折力。装配完成后复测屏蔽连续性,再装防尘盖或保护件。
密封与防护
密封圈按槽位装入,不得扭曲、切边或压扁。出线方向按图纸执行,运输和存储期间装好防尘盖。需要灌封或热缩的部位按工艺文件处理,密封胶不得涂到螺纹上。装配后检查密封圈是否外露、后壳是否与连接器贴合、锁紧结构是否到位。
检验与批次记录
检查附件型号、螺纹规格、出线角度、扭矩标记、屏蔽连续性、密封圈状态、锁紧结构和标签。首件记录扭矩与屏蔽电阻,巡检抽查装配顺序,末件复核。返工时先拆屏蔽环再换附件,不得强行旋转后壳。下游定制接口见定制线束能力。