
线束下线后异常品隔离、返修与再验证:异常标识、隔离区管理、返修边界、复检与放行
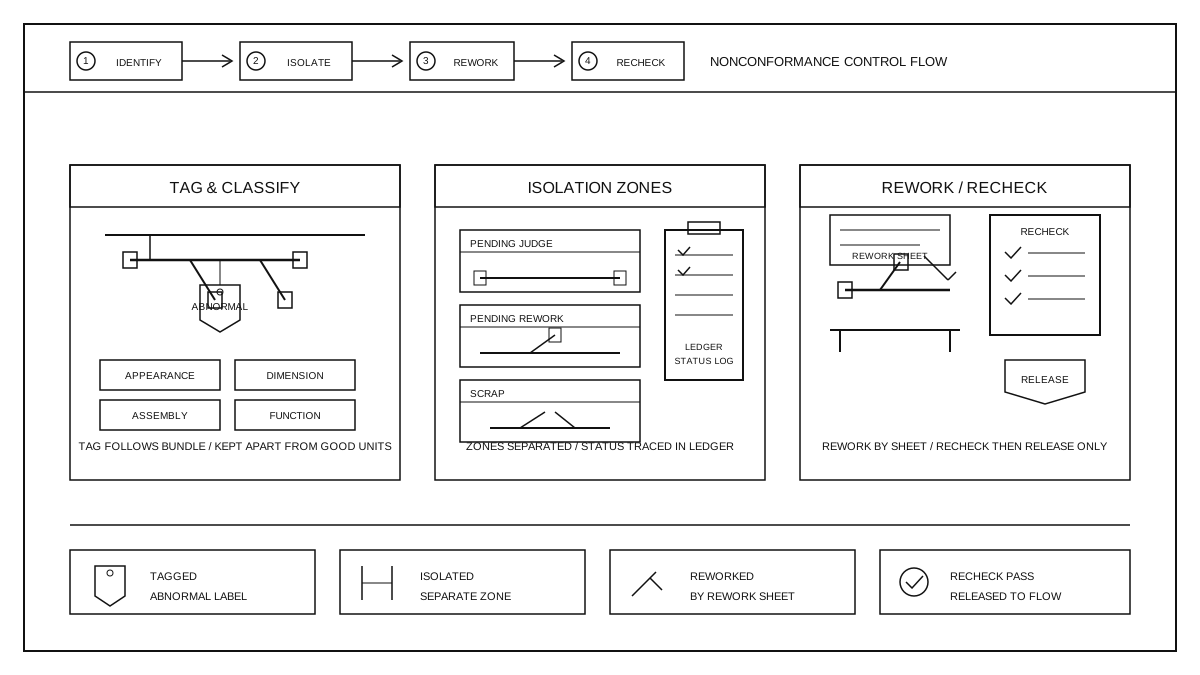
异常品的判定与异常标识
下线复核或检验中被判退的线束,先按缺陷性质分类,再挂异常标识,与合格品在视觉与流转上明确区分。缺陷通常分外观类、尺寸类、装配类与功能类:外观类指护套、波纹管、扎带、表面件可见的损伤或错位;尺寸类指总长、分支走向或装配位置与图纸不符;装配类指端子、连接器、分支结构与图纸不一致;功能类指前道电气或通断检验中暴露的问题,本道只做类别记录与状态标识,不展开测试方法。标识随束同行:异常品挂醒目的异常标签,注明批次、工位、判定类别与发现环节;标签颜色、形状与合格标签区分开,防止相邻工位误拿误用。标识信息记入周转卡与异常台账,未完成判定前不得摘除;同一批混有合格与异常的,先物理分开再分别挂签。本道只做判定后的标识与区分,不改判检验结论,是否合格以对应检验记录为准。
隔离区与隔离管理
判定为异常的线束进入专用隔离区,不与合格线、待检线同区堆放。隔离区按状态再分区域:待判区等待进一步评审,待修区等待返修方案与作业安排,报废区等待报废处置;各区在地面或货架上有明确边界与标识,流转方向单向,不跨区混放。隔离品逐束登台账:台账记录批次、型号、异常类别、进入时间、当前状态与经手人,台账与实物标签一一对应。状态流转受控:待判转待修需有评审结论,待修转报废需有报废判定,返修完成转复检需有返修记录;每次状态变化在台账与周转卡上留痕,未走完流程不进入下一环节。隔离区定期清点,账实核对一致;隔离品不随正常批次进入包装与入库环节,防止异常品混流到下游。隔离管理只控状态与台账,不替代技术评审,评审结论按既有质量文件执行。
返修边界与返修作业
返修前先判定可返修与不可返修。可返修的情形,指缺陷可通过更换、整理、调整等明确工序消除,且返修后不影响线束结构与使用要求;不可返修的情形,指损伤超出可处理范围、结构已不可恢复,或返修方案无法保证一致性与可靠性。判定按判定基准与作业指导书执行,不现场拍板返修。可返修的线束先出返修方案与作业指导:明确返修部位、返修步骤、所用物料与工具、返修后的整理要求;返修作业在指定工位进行,作业人员按方案操作,不超范围改动其他部位。返修过程保留记录:返修部位、处理方式、更换物料、作业人员与完成时间逐项记入返修单,返修单随束同行。返修中发现新的或更深层缺陷,停止返修,退回隔离区重新评审,不擅自扩大返修范围;返修边界以方案为准,方案之外的改动需重新评审后再执行。
返修后复检与放行
返修完成的线束进入复检,复检口径与正常下线复核区分开:复检先核对返修部位是否按返修方案处理到位,再检查返修部位周边有无新增损伤,最后按复检项目清单逐项确认;复检项目口径按判定基准与作业指导书执行,不在本道展开测试方法学。复检合格后才具备放行条件:返修记录齐全、复检记录齐全、标识由异常状态改为合格状态,台账更新对应状态,方可转入正常待流环节。复检不合格的,退回隔离区按新的异常类别重新评审;同一部位返修后仍不达标的,按不可返修流程处置。与正常下线复核相比,复检多一道返修溯源核对:返修部位、返修记录与原异常台账要能对应上,复检结论与放行记录一并归档,可追溯到返修过程与复检人员。复检未通过的线束不放行,不进入包装与入库。
与上下游工序的接口
异常隔离与返修再验证承上启下:上游接下线前的外观与标识复核及前道检验,被判退的线束才进入本道;本道不重做下线复核,也不重新设计包装与入库交接细节,只对异常品做受控处置。下游接出库与发运:只有复检合格、状态转为合格的线束才回到正常流转队列,按既有入库与出库流程处理;本道隔离与返修产生的记录,作为质量追溯与反馈的依据。发现的异常按类别反向反馈到对应工位,区分是装配原因还是流转损伤,在班前会上通报整改。定制线束的异常处置按客户确认的工艺文件执行。定制线束能力详见定制线束能力。