
线束总装前整束周转与防护工艺:周转器具选型、支撑点布置、防压折与交接检查
工艺边界:周转防护要解决什么
整束下线时形态是对的,经过搬运、堆叠、暂存和交接后可能被压弯、分支被折返、护套被顶出。周转防护的任务是在这段不产生装配价值的时间里,保持整束的走向、分支角度和护套位置不变。周转器具不承担电气性能,也不能替代终检;它只解决形态保持和取放顺序。图纸或作业指导书要标出整束外形包络、允许支撑的位置、禁止受压的区域和取放方向,现场按图核对。
周转器具与支撑点布置
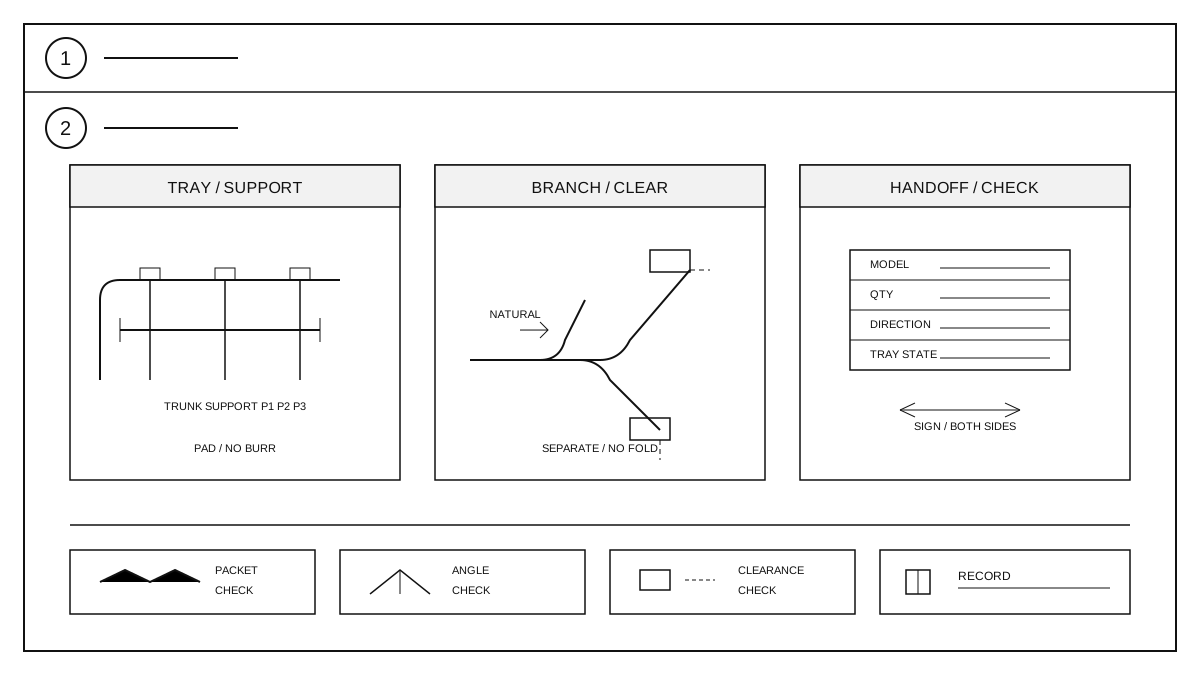
周转器具按整束外形、重量、分支数量和上线节拍选型。托盘、分隔架和悬挂具要能让整束按装配姿态放置,主干有连续支撑,分支有独立让位。支撑点布在主干平直段和分支根部附近,避开连接器、护套端部、焊接点和易损分支。支撑面要平整、无毛刺,与整束接触的位置加软质衬垫。器具上标出整束型号、放置方向和最大堆叠层数,不同型号不混放。
整束形态与分支保护
整束在器具内保持自然走向,主干不强行折弯,分支不反折压在主干部位。长分支单独让位或用软质隔条分开,避免分支之间互相挤压。护套端部不得顶住器具侧壁,连接器不得承受整束重量。需要叠放时按工艺文件规定的层数和隔离方式执行,重件在下、轻件在上。周转过程中不得在整束上放置工具、零件或料盒,也不得用扎带把整束临时捆在器具上。
搬运、暂存与交接
搬运按器具设计的取放点受力,不抓分支、不拎连接器、不拖拽护套。周转车经过门槛、坡道和转弯处要减速,防止整束在器具内窜动。暂存区保持干燥、通风、无直射热源,整束不靠墙、不落地、不与油污和切削液接触。交接时双方按同一张周转卡核对整束型号、数量、分支方向和器具状态,发现窜动、压折或护套移位当场记录,不带入下道工序。
检查、返工与记录
检查整束外形包络、主干走向、分支角度、护套位置、连接器朝向和器具支撑状态。首件确认放置方向与支撑点,巡检抽查分支根部和器具衬垫,交接前复核整束有无压痕和变形。返工时先把整束移出器具,在自由状态复查形态,再按图纸复位;不得在器具内强行掰回分支。更换器具或改变堆叠方式后重新确认支撑点。下游定制接口见定制线束能力。