
线束双绞线与屏蔽对绞工艺:绞距、退扭、端接与批次检查
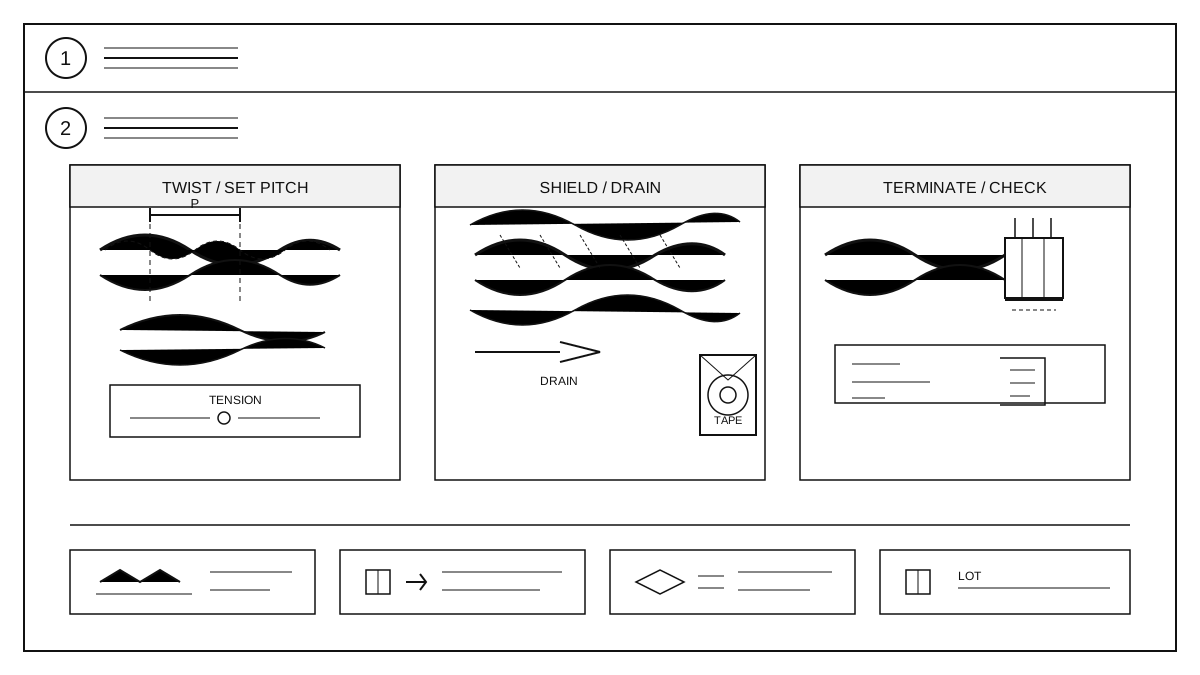
工艺边界:哪些回路要双绞、哪些要屏蔽对绞
双绞适合差分信号、车载总线、传感器和容易被干扰的低速信号;屏蔽对绞适合有外部干扰或电磁兼容要求更高的部位。按信号速率、线径、绞距、屏蔽层类型、连接器端接方式和弯折空间选型。不是所有线都要绞:信号线与回流线成对,不能只绞信号而让回流线散放。选型结果要在图纸上标出线对编号与绞距方向,方便现场核对。
绞距与退扭控制
绞距按图纸或信号要求设定。对绞时两根线张力一致,避免一根松一根紧,否则绞距会沿长度漂移。用绞距规或卡尺在首件、中段和末件抽测并记录。退扭长度只放到压接或焊接所需,不得整段退扭;屏蔽对绞的排流线按端接方式保留。更换线对时重新校准张力,不得沿用上一对的设备设定。
屏蔽包带与屏蔽连续性
屏蔽带按同一方向绕包,搭接率按工艺文件执行。包带不能压伤绝缘,端部留出足够屏蔽长度。屏蔽层与连接器屏蔽壳或专用端子可靠连接,不能只靠胶带固定。屏蔽对绞的两根线在端接处不得交叉错位。包带起止端要错开,避免在同一位置形成厚边。
端接与压接
按端子规格选压接模具,剥线长度与压接窗口匹配。压接后检查压痕、断面和拉脱结果。排流线单独端接,不得与信号线共用压接筒。端接后复测绞距与屏蔽连续性,避免端接过程把线对拉长。压接模具每班做首件确认,压接高度按工艺窗口控制。
检验与批次记录
检查绞距、退扭长度、屏蔽包带方向与搭接、压接压痕、屏蔽连续性、线序和标签。首件、巡检和末件记录绞距与端接结果;返工时从端部重新退扭,不得在旧压接上叠加。发现绞距超差时整段更换,不做局部修补。下游定制接口见定制线束能力。