
Montagevolgorde en foutpreventie bij onderdelenname: steekproef, volgordecontrole, onderschepping, oordeel
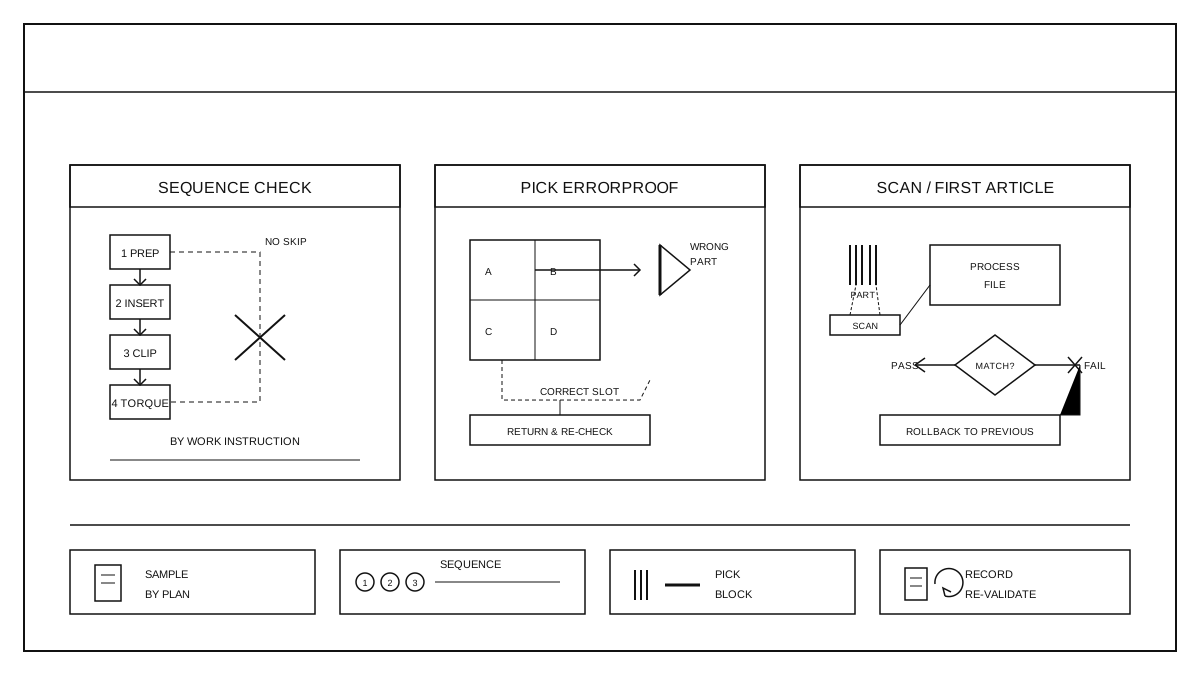
Verificatie van grenzen en sampling
Het verificatie-object betreft de volgorde van assemblageprocessen, het ophalen van onderdelen en het scannen ter bevestiging bij de hoofdassemblagewerkstations. Het doel is om te bevestigen dat de operators volgens de tekeningen en procesdocumenten werken, dat verkeerd materiaal wordt tegengehouden door foutpreventiemechanismen of scanacties, en dat de eerste-onderdeelbeoordeling en afwijkingsterugvoering volgens het proces worden uitgevoerd. De steekproeven dekken assemblagebatches van verschillende productmodellen, verschillende werkstations en verschillende shifts, en de werkorder, het werkstationnummer, het productmodel, de assemblagetijd en de operator worden geregistreerd. De voorwaarden voor steekproeven volgen de verificatieplanning en zijn niet bedoeld om een gehele productielijn af te leiden van een enkel werkstation of producttype. De verificatie verandert het normale assemblageproces niet; de geselecteerde werkzaamheden worden ter plaatse geverifieerd, waarbij alle controlestatussen, afwijkingen en onderbrekingsacties worden gedocumenteerd, en pas na bevestiging van juistheid gaat de productie verder.
Controle van de montagereeks en bewerkingsvolgorde
Procescontrole is gebaseerd op assemblagedocumentatie en werkvoorschriften, waarbij elke stap wordt gecontroleerd om te bevestigen dat de vorige stap is voltooid voordat de volgende kan beginnen: vooraf instellen, aansluiten, vastklikken, vastzetten, herinspectie en andere stappen worden volgens de volgorde in de documenten uitgevoerd, zonder stappen over te slaan, samen te voegen of de volgorde om te keren. Tijdens de controle wordt naast de werkpost getimed, en worden de start- en eindtijden van elke stap, gebruikte gereedschappen en materiaalbatchnummers geregistreerd. Bij het constateren van overgeslagen stappen, werk over geslagen processen of volgordeafwijkingen zoals eerst vastzetten dan aansluiten, wordt direct gestopt en teruggegaan om de vorige stap opnieuw uit te voeren, zonder dat de afwijking naar de volgende werkpost wordt meegenomen. De versie van de procesdocumentatie, werkpostnummer en controlegegevens worden volgens het document in de batchregistratie vastgelegd.
Ophalen foutpreventie en foutieve items onderscheppen
Foutpreventie bij het ophalen van onderdelen omvat het controleren van de overeenkomst tussen de ladepositie en het procesmateriaal, of verkeerd materiaal wordt geblokkeerd door structurele beperkingen of scansystemen, en of meerdere of gemengd materiaal vóór gebruik wordt ontdekt. Materialen worden per stuk opgehaald volgens het materiaaltype, de specificatie en de hoeveelheid die in het procesdocument is aangegeven, zonder de posities over te slaan of materialen uit aangrenzende vakjes gemakkelijk mee te nemen. Wanneer een verkeerd type, verkeerde specificatie, meerdere of gemengde materialen worden ontdekt, worden de positie en het materiaal ter plaatse geregistreerd en blijft het in dit proces ter controle; onderschept materiaal wordt teruggestuurd naar de vorige werkpost of materiaalrek voor herbevestiging en wordt niet verder gemonteerd. Foutpreventiesystemen, positieaanduidingen en materiaalstatus worden volgens het procesdocument geregistreerd, en foutpreventie wordt niet handmatig omzeild.
Scan de code om te bevestigen en te bepalen
Scan ter bevestiging wordt uitgevoerd na het voltooien van elke belangrijke bewerkingsstap, door de materiaalstreepjescode of werkorderstreepjescode te scannen. Het systeem vergelijkt het materiaaltype, de hoeveelheid en de volgorde van de bewerking volgens het procesdocument. De eerste stukbeoordeling wordt door de inspecteur uitgevoerd volgens de tekening en het procesdocument, waarbij uiterlijk, juiste aansluiting, bevestigingsstatus en foutbestendigheidsmarkeringen worden gecontroleerd. Pas na bevestiging van de geschiktheid kan met de volgende batch worden doorgegaan. Als een scangegevens afwijken van het procesdocument, een te scannen materiaal ontbreekt, de volgorde wordt omgekeerd of het eerste stuk niet geschikt is, wordt een blokkade geactiveerd: het werkstuk wordt niet vrijgegeven en teruggestuurd naar de vorige bewerking. De beoordeling wordt uitgevoerd volgens de in het verificatieplan vastgestelde criteria; niet-geschikte kritieke punten leiden tot het falen van deze verificatie, en de geschiktheid van afzonderlijke stukken geldt niet voor de hele batch.
Batchrecord en herverificatie
Note het werkbonnummer, werkstationnummer, productmodel, aantal monsters, resultaat van volgordecontrole, aantal en type onderscheppingen bij het ophalen van onderdelen, scanregistratie, conclusie van eerste stuk beoordeling en afwijkingsretour, en vorm een traceerbare batchregistratie. Controleer na verificatie of de foutpreventieapparatuur, scanapparatuur, versie van het procesdocument en indeling van het werkstation nog steeds overeenkomen met de werkvloer. Na wijzigingen in assemblageproces, materiaalboxconfiguratie, scanlogica of werkstationindeling, organiseer de verificatie opnieuw en gebruik geen oude conclusies. Voor de assemblage-uitvoering en foutpreventiewijze van het eindassemblagestation, zie Hoofdassemblagestation voor bedrading: assemblage-uitvoering en foutpreventietechniek: assemblagereeks, foutpreventie bij het nemen van onderdelen, scankoppeling en eerste stuk controle.