
Herinspectie en vrijgave na herstelling: batchsteekproef, hertestomvang, conformiteit, traceerbaarheid en blokkade niet-vrije goederen
Te verifiëren object en bemonsteringsmethode
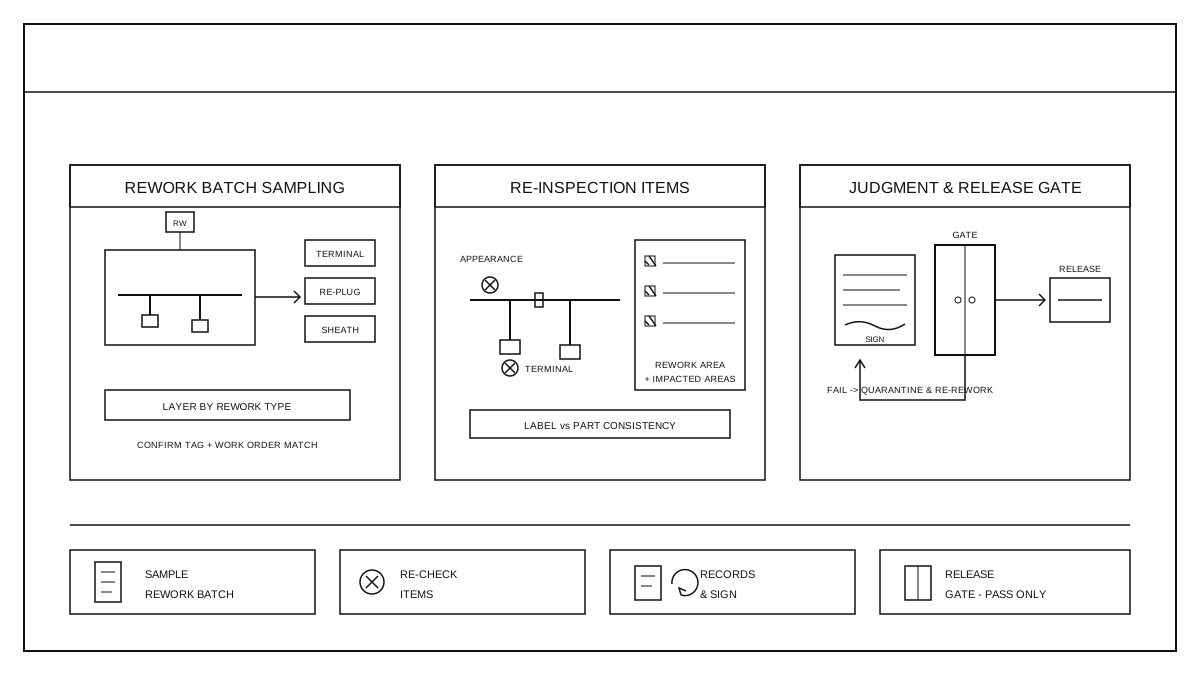
Het te verifiëren object zijn lijnbundel-loten die reparatiewerk hebben voltooid, voorzien zijn van een reparatie-opmerkingslabel en die opnieuw in de vrijgavevolgorde moeten worden opgenomen, en geen reguliere productieloten. Monsters worden georganiseerd per reparatielot en gelaagd per reparatietype: verschillende reparatiemethoden zoals het vervangen van terminals, opnieuw aansluiten, herstellen van de mantel, het ordenen van kabelbinders worden afzonderlijk bemonsterd, waarbij niet het gehele lot wordt benaderd op basis van één enkel reparatieonderdeel. Voor de herinspectie wordt eerst bevestigd dat het reparatielabel, de reparatiewerkorder en het werkelijke object overeenkomen, dat de betrokken onderdelen in een status zijn hersteld die herinspectie toestaat, en dat tijdelijke bescherming en reparatiehulpmiddelen zijn verwijderd. De resultaten van de monstername, de monstername-eenheid en de inspecteur worden ter plaatse gedocumenteerd; bij een wijziging in de reparatiemethode of het reparatiegebied wordt de monsterstrategie opnieuw bevestigd en worden de conclusies van het vorige reparatielot niet hergebruikt.
Hertestproject en beoordelingscriteria
De herkeuring richt zich op de teruggedraaide onderdelen, en tegelijkertijd worden de niet-teruggedraaide onderdelen gecontroleerd om te zien of ze tijdens het terugdraaien beïnvloed zijn. Het project omvat het uiterlijk en de assemblagetoestand, zoals de richting van de mantel, de bevestiging met kabelbinders, de correcte aansluiting van connectors en het vergrendelen van clips; afmetingen en terminalposities, zoals de positie van vertakkingen, de richting van terminals en de aansluitingseigenschappen in overeenstemming met de tekeningen en het goedgekeurde monster; en de consistentie van labels met het fysieke object, zoals inhoud, positie en leesbaarheid van de barcode. Het verschil met de reguliere eindkontrole is dat de herkeuring betrekking heeft op batches die al teruggedraaid zijn, waarbij tijdens de beoordeling ook de beschreven items in het terugdraaiwerkorder worden gecontroleerd, zonder de reguliere elektrische testmethoden opnieuw toe te passen. Als het teruggedraaide onderdeel niet aan de norm voldoet of door het terugdraaien nieuwe afwijkingen ontstaan, wordt de betreffende eenheid als niet geslaagd voor de herkeuring beschouwd en gaat deze niet door naar de vrijgavefase.
Beoordelings- en vrijgavevoorwaarden
De kwalificatiebeoordeling wordt uitgevoerd op basis van hiërarchische niveaus: eerst wordt de productstatus beoordeeld aan de hand van tekeningen, procesdocumenten en gesealde monsters, vervolgens wordt beoordeeld of de herstelling volgens de herstelformulieren en werkvoorschriften correct is uitgevoerd; beide niveaus moeten voldoen voordat een eenheid als opnieuw getest en gekwalificeerd kan worden beschouwd. Toegestane eenheden worden door de inspecteur bevestigd door een handtekening op het herkeuringverslag; niet-toegestane eenheden worden volgens het afkeurproces afgehandeld en worden niet ter plaatse vrijgegeven. Voor vrijgave moeten alle noodzakelijke documenten aanwezig zijn, inclusief herstelformulier, herkeuringverslag, monstername en beoordelingsconclusies, afwijkingsafhandeling en noodzakelijke goedkeuringspunten. Partijen met onvolledige documenten, ontbrekende handtekeningen of niet-overeenkomende fysieke materialen en documenten worden voorlopig niet vrijgegeven; na aanvullen en controleren op overeenstemming kunnen ze pas worden opgeslagen of doorgegeven naar de volgende stap.
Registratie en tracering
Het herinspectierecordveld bevat het werkordernummer, het nummer van de herstellingsbatch, het type herstelling, de monsterafname-eenheid, de conclusie van het hermeetproject, de beoordeling, de inspecteur en de datum. Het herinspectierecord is gekoppeld aan de herstellingswerkorder via het herstellingsbatchnummer, waardoor een tracering ontstaat van offline afwijkingen, isolatie, herstelling, herinspectie, vrijgave of herhaalde herstelling. Terugstroom van afwijkingen verwijst naar een batch die nog steeds niet voldoet bij de herinspectie, die wordt teruggestuurd naar de isolatiezone en opnieuw wordt gemarkeerd; de grens voor een nieuwe herstelling is dat dezelfde defecten opnieuw kunnen worden hersteld, maar de reden en de maatregel moeten in de werkorder worden uitgelegd, en dezelfde herstelling mag niet onbeperkt herhaald worden. De registratie wordt bewaard voor tracering, het ontwerp van het labelcoderingssysteem zelf wordt in dit document niet behandeld.
Gesloten lus en interface
Het terugstappad voor batchen die bij de herinspectie niet voldoen, is als volgt: terugsturen van het herinspectie-station naar het isolatiegebied, volgens het nieuwe type reparatie opnieuw labelen, reparatie plannen en opnieuw herinspecteren. Deze mogen niet direct naar de volgende stap gaan. Batchen die bij de herinspectie voldoen, worden behandeld voor uitgaande overdracht vanuit het isolatiegebied en ingangscontrole met het magazijn voor de opslagoverdracht; bij de overdracht wordt gecontroleerd of het reparatielabel is veranderd naar de status ‘goedgekeurd voor vrijgave’ en of de hoeveelheid consistent is met de registratie. Om te voorkomen dat niet-vrijgegeven producten in de volgende fase terechtkomen, wordt tussen het herinspectie-station en het vrijgave-station een toestandsdeur geplaatst: alleen batchen die volledig zijn goedgekeurd, mogen het vrijgavelabel krijgen en verder stromen; batchen zonder vrijgavelabel worden beschouwd als in bewerking zijnde afwijkende producten en de volgende werkpost heeft het recht deze te weigeren. De algehele proceskoppeling van reparatie en herinspectie is te zien bij Na het loskoppelen van de kabelboom abnormale producten isoleren, herstellen en opnieuw verifiëren: abnormale identificatie, beheersing van het isolatiegebied, herstelgrenzen, herinspectie en vrijgave.