
Isolamento, retrabalho e reverificação de produtos não conformes
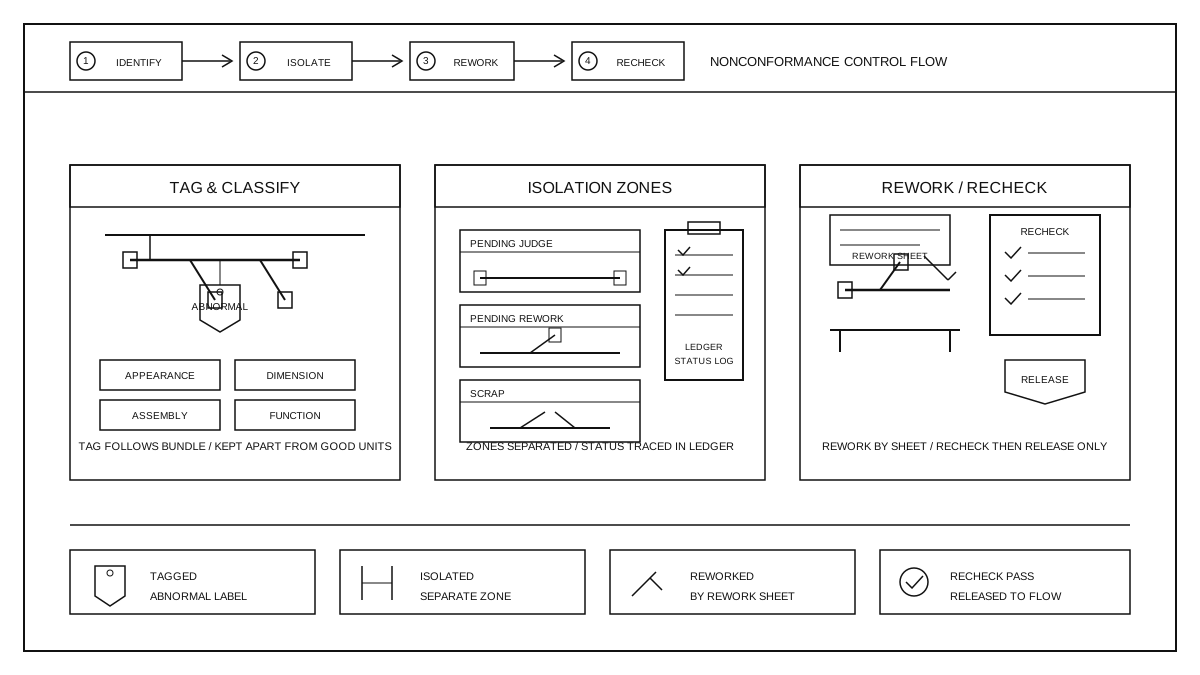
Determinação e identificação de produtos anormais
Os chicotes elétricos que forem julgados para rejeição durante a verificação ou inspeção fora da linha devem primeiro ser classificados de acordo com a natureza dos defeitos, depois receber uma identificação de anomalia, diferenciando-os claramente dos produtos qualificados tanto visualmente quanto no fluxo. Os defeitos normalmente são classificados em aparência, dimensões, montagem e funcionalidade: aparência refere-se a danos ou desalinhamentos visíveis na capa, corrugação, abraçadeiras ou peças de superfície; dimensões referem-se a comprimento total, trajetória dos ramos ou posição de montagem que não correspondem ao desenho; montagem refere-se a terminais, conectores ou estrutura de ramificação inconsistentes com o desenho; funcionalidade refere-se a problemas identificados em testes elétricos ou de continuidade anteriores, sendo nesta etapa realizada apenas a categorização e marcação de status, sem detalhamento do método de teste. A identificação acompanha o chicote: produtos anormais recebem uma etiqueta de destaque informando lote, estação de trabalho, categoria de julgamento e etapa de descoberta; a cor e forma da etiqueta devem diferir das etiquetas de produtos qualificados para evitar uso ou retirada incorreta em estações adjacentes. As informações da identificação devem ser registradas no cartão de circulação e no livro de registro de anomalias, não podendo ser removidas antes da conclusão do julgamento; se houver mistura de produtos qualificados e anormais no mesmo lote, eles devem ser fisicamente separados antes de receberem etiquetas distintas. Nesta etapa, apenas a marcação e distinção após o julgamento são realizadas, sem alterar o resultado da inspeção; a conformidade é determinada pelos registros de inspeção correspondentes.
Área de isolamento e gestão de isolamento
Os chicotes de fios considerados anormais entram em uma área de isolamento específica, não devendo ser armazenados junto com fios qualificados ou em espera de inspeção. A área de isolamento é subdividida de acordo com o status: área de espera para avaliação aguarda revisão adicional, área de espera para reparo aguarda plano de reparo e programação de trabalho, área de sucata aguarda disposição para descarte; cada área tem fronteiras e sinalizações claras no chão ou nas prateleiras, com fluxo unidirecional, sem mistura entre áreas. Os itens isolados são registrados individualmente no livro de controle: o livro registra lote, modelo, categoria de anormalidade, tempo de entrada, status atual e responsável, correspondendo um a um com a etiqueta do item. O fluxo de status é controlado: de espera para avaliação para espera de reparo é necessário um resultado de avaliação, de espera de reparo para sucata é necessário um julgamento de descarte, de reparo concluído para re-inspeção é necessário registro de reparo; cada mudança de status deixa registro no livro de controle e na ficha de movimentação, sem concluir o fluxo não entra na etapa seguinte. A área de isolamento é contada periodicamente, conferindo-se consistência entre livro e itens; itens isolados não entram no processo de embalagem e armazenamento junto com lotes normais, prevenindo mistura de itens anormais no fluxo a jusante. A gestão do isolamento controla apenas status e livro de controle, não substituindo a avaliação técnica, cujo resultado é executado conforme os documentos de qualidade existentes.
Limite de retrabalho e operações de retrabalho
Antes do reparo, primeiro determine se é reparável ou irreparável. A situação reparável refere-se a defeitos que podem ser eliminados por meio de substituição, organização, ajuste e outros procedimentos claros, e que, após o reparo, não afetam a estrutura do chicote ou os requisitos de uso; a situação irreparável refere-se a danos além da capacidade de tratamento, estrutura que não pode ser restaurada, ou esquemas de reparo que não garantem consistência e confiabilidade. A avaliação deve ser realizada de acordo com os padrões de avaliação e instruções de trabalho, não sendo decidida no local de maneira improvisada. Os chicotes reparáveis devem primeiro ter um plano de reparo e instruções de trabalho definidos: especificando a área de reparo, etapas do reparo, materiais e ferramentas utilizados, e os requisitos de organização após o reparo; o trabalho de reparo deve ser realizado na estação designada, e o pessoal deve seguir o plano, sem alterar outras partes além do escopo definido. O processo de reparo deve manter registros: cada item do chicote reparado, método de tratamento, materiais substituídos, operador e hora de conclusão devem ser registrados no formulário de reparo, que acompanha o chicote. Se durante o reparo forem descobertos novos ou mais profundos defeitos, o reparo deve ser interrompido e devolvido à área de isolamento para nova avaliação, sem expandir a área de reparo por conta própria; os limites do reparo devem seguir o plano, e qualquer alteração fora do plano requer nova avaliação antes de ser executada.
Reinspeção e liberação após reparo
O chicote de fios reparado entra na re-inspeção, com critérios de re-inspeção separados da área de verificação normal de saída da linha: a re-inspeção primeiro verifica se a parte reparada foi tratada conforme o plano de reparo, depois checa se há novos danos ao redor da parte reparada, e por fim confirma item por item de acordo com a lista de itens de re-inspeção; os critérios dos itens de re-inspeção são executados conforme o padrão de julgamento e o manual de operação, sem desenvolver a metodologia de teste neste documento. Somente após passar na re-inspeção é que o chicote pode ser liberado: registros de reparo completos, registros de re-inspeção completos, indicação alterada de estado anômalo para estado conforme, registro de controle atualizado com o status correspondente, podendo então entrar no processo normal de fluxo. Os chicotes que não passarem na re-inspeção são devolvidos à área isolada para nova avaliação de acordo com a nova categoria de anomalia; a mesma parte que após o reparo ainda não atende ao padrão será tratada segundo o processo de irreparabilidade. Comparado à verificação normal de saída da linha, a re-inspeção adiciona uma etapa de rastreabilidade do reparo: a parte reparada, os registros de reparo e o registro original de anomalia devem corresponder, a conclusão da re-inspeção e os registros de liberação devem ser arquivados juntos, podendo ser rastreados até o processo de reparo e o pessoal de re-inspeção. Chicotes que não passam na re-inspeção não são liberados e não entram na embalagem nem no armazenamento.
Interface com os processos upstream e downstream
Isolamento de anomalias e revalidação de retrabalho conectam etapas: a verificação de aparência e marca antes da linha de saída upstream e a inspeção da etapa anterior; apenas os chicotes rejeitados entram nesta etapa; nesta etapa, não refazemos a verificação de saída, nem redesenhamos detalhes de embalagem e transferência de estoque, apenas tratamos itens anômalos de forma controlada. Saída downstream e envio: apenas chicotes que passaram na reinspeção e cujo status foi alterado para aprovado retornam à fila de circulação normal, seguindo os processos existentes de entrada e saída de estoque; os registros gerados pelo isolamento e retrabalho nesta etapa servem como base para rastreabilidade e feedback de qualidade. As anomalias descobertas são retroalimentadas conforme a categoria para a estação correspondente, distinguindo se a causa foi de montagem ou dano durante o transporte, e comunicadas na reunião pré-turno para retificação. O tratamento de anomalias de chicotes personalizados segue os documentos de processo confirmados pelo cliente. A capacidade de chicotes personalizados pode ser consultada em chicotes sob medida.