
Princípios do processo de crimpagem de terminais
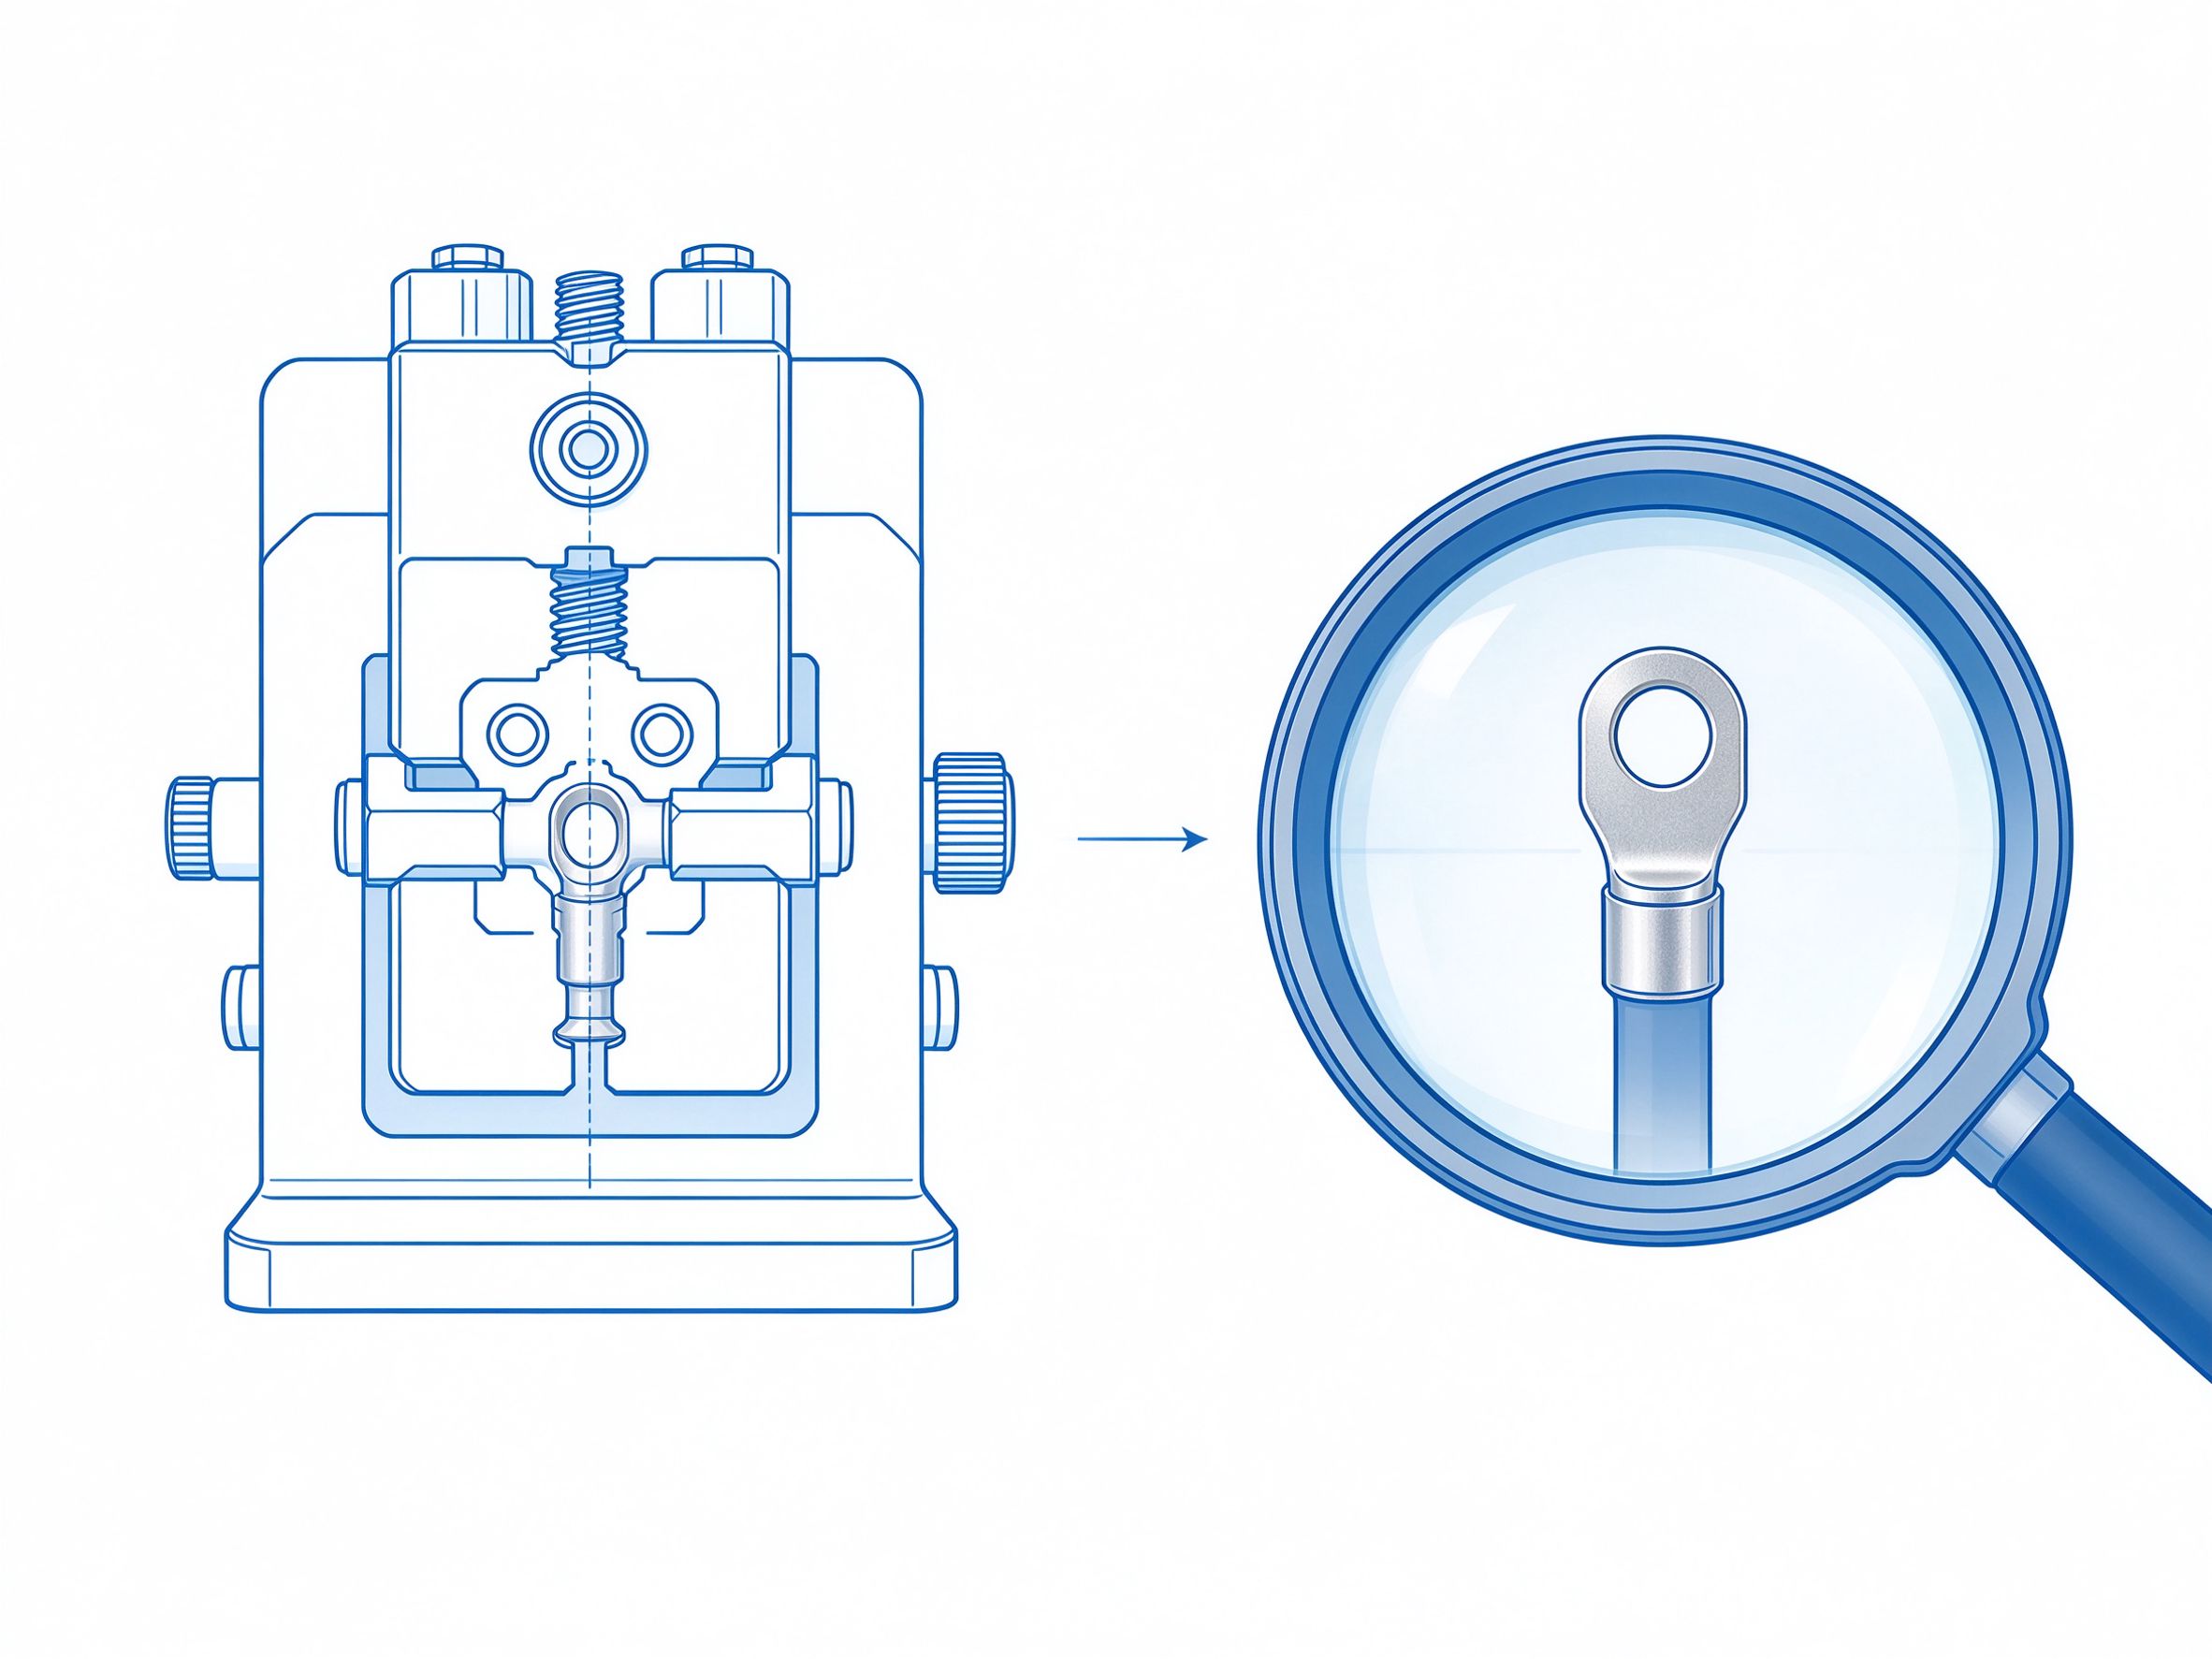
A qualidade da crimpagem dos terminais influencia diretamente o desempenho elétrico e a fiabilidade mecânica do chicote de fios, sendo uma das etapas mais críticas do seu fabrico. A crimpagem baseia-se na deformação a frio das asas do terminal sob pressão, que apertam o fio e formam uma via condutora estável. Os principais parâmetros do processo são os seguintes.
\nAltura de crimpagem
\nA altura de crimpagem é o parâmetro central que determina a qualidade da junta e deve ser ajustada com precisão em função da secção do fio e do modelo do terminal. A altura de crimpagem padrão deve permitir que o fio fique firmemente fixado no terminal, com os cabos de cobre devidamente deformados, sem cortar ou danificar excessivamente o fio, garantindo tanto a condução elétrica como a resistência à tração.
\nLargura de crimpagem
\nA largura de crimpagem determina a área de contacto da junta. Um valor excessivo provoca uma crimpagem excessiva e pode rachar as asas do terminal; um valor insuficiente deixa o fio mal envolvido e aumenta a resistência de contacto. Deve ser ajustada em conjunto com a altura de crimpagem dentro da janela de processo especificada.
\nEnsaio de tração
\nApós cada lote de crimpagem, deve ser realizado o ensaio de tração, medindo a força de arrancamento entre o terminal e o fio, de forma a garantir que satisfaz os requisitos da secção do fio e do modelo do terminal, evitando que o terminal se solte durante o uso.
\nAnálise de secção
\nPeriodicamente, deve ser efetuada uma análise de secção da crimpagem, observando ao microscópio a deformação do fio, o índice de vazios e as rebarbas, para verificar a estabilidade da junta e ajustar atempadamente o molde e os parâmetros, garantindo a consistência da produção em série.