
線束連接器尾附件與後殼裝配工藝:附件選型、擰緊、屏蔽收口與檢查
工藝邊界:尾附件要承擔什麼
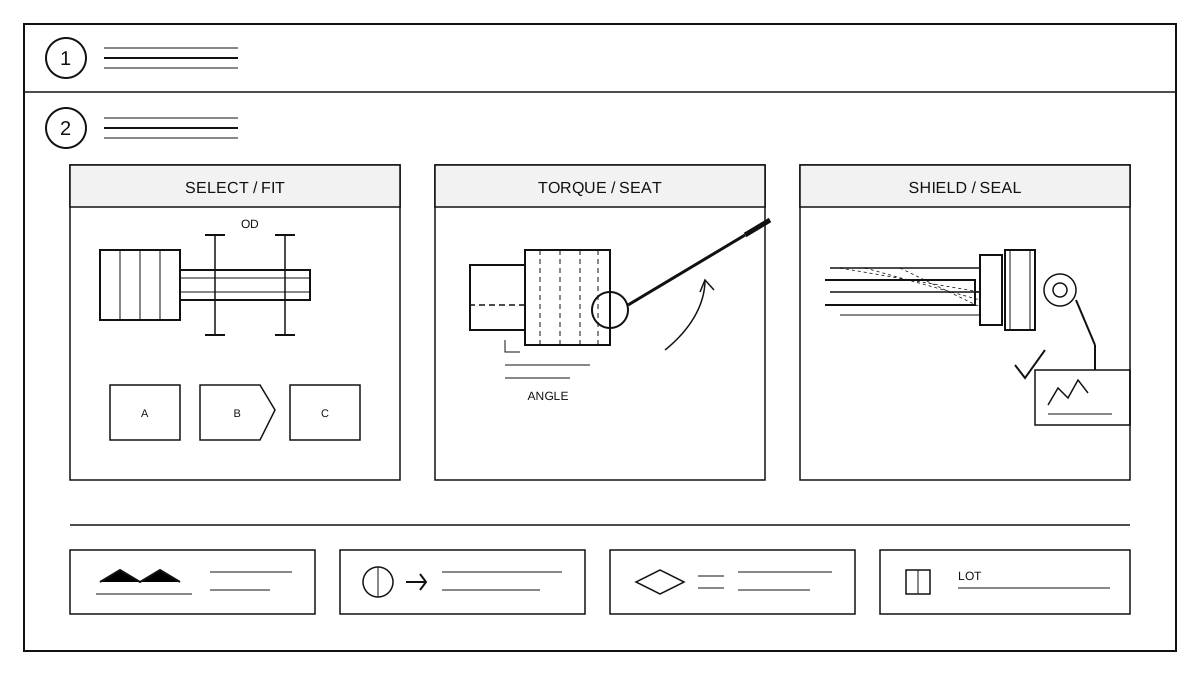
尾附件包括後殼、夾緊套、屏蔽環、密封圈和防塵蓋。選型按連接器系列、線束外徑、彎折半徑、屏蔽方式、安裝空間和使用環境確定。通用後殼不能硬套到不同系列:螺紋規格、鎖緊結構和出線方向必須匹配。圖紙要標出附件型號、螺紋、出線角度和屏蔽做法,現場按圖覈對。附件與線束外徑不匹配時先換附件,不要用膠帶纏繞找齊。
後殼裝配與擰緊順序
按工藝文件順序裝入密封圈、屏蔽環、夾緊套和後殼。螺紋先手工對正旋入,再用校準過的扭矩扳手擰到工藝文件規定值。擰緊前確認線束沒有扭轉,屏蔽編織沒有壓進螺紋。多段後殼先兩側預緊,再按順序終緊,避免單側受力。扭矩值來自工藝文件,不憑手感判斷。
屏蔽收口與應力釋放
屏蔽編織按屏蔽環或夾緊套的配合長度修剪整齊。屏蔽環壓緊後檢查有無斷股、外露和縫隙。夾緊套必須夾住線束外被,不能只夾一根導線。彎折處留出短應力釋放段,避免後殼根部承擔彎折力。裝配完成後複測屏蔽連續性,再裝防塵蓋或保護件。
密封與防護
密封圈按槽位裝入,不得扭曲、切邊或壓扁。出線方向按圖紙執行,運輸和存儲期間裝好防塵蓋。需要灌封或熱縮的部位按工藝文件處理,密封膠不得塗到螺紋上。裝配後檢查密封圈是否外露、後殼是否與連接器貼合、鎖緊結構是否到位。
檢驗與批次記錄
檢查附件型號、螺紋規格、出線角度、扭矩標記、屏蔽連續性、密封圈狀態、鎖緊結構和標籤。首件記錄扭矩與屏蔽電阻,巡檢抽查裝配順序,末件複覈。返工時先拆屏蔽環再換附件,不得強行旋轉後殼。下游定製接口見定製線束能力。