
線束下線後異常品隔離、返修與再驗證:異常標識、隔離區管理、返修邊界、複檢與放行
異常品的判定與異常標識
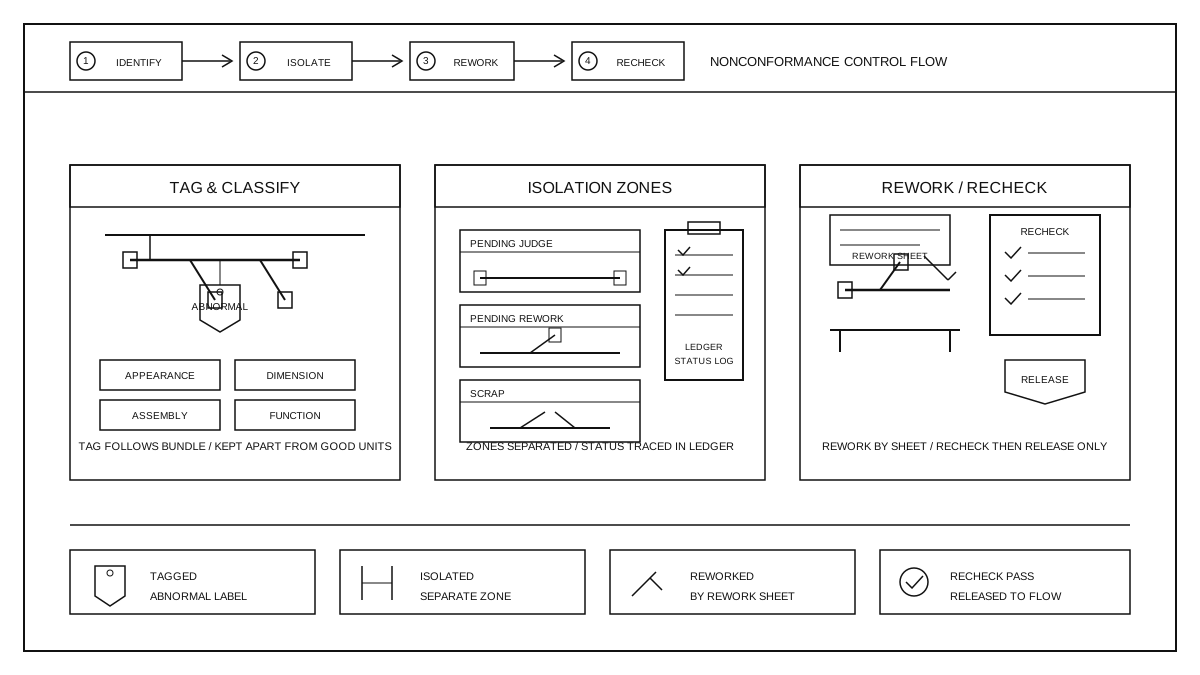
下線復核或檢驗中被判退的線束,先按缺陷性質分類,再掛異常標識,與合格品在視覺與流轉上明確區分。缺陷通常分外觀類、尺寸類、裝配類與功能類:外觀類指護套、波紋管、紮帶、表面件可見的損傷或錯位;尺寸類指總長、分支走向或裝配位置與圖紙不符;裝配類指端子、連接器、分支結構與圖紙不一致;功能類指前道電氣或通斷檢驗中暴露的問題,本道只做類別記錄與狀態標識,不展開測試方法。標識隨束同行:異常品掛醒目的異常標籤,註明批次、工位、判定類別與發現環節;標籤顏色、形狀與合格標籤區分開,防止相鄰工位誤拿誤用。標識資訊記入周轉卡與異常臺賬,未完成判定前不得摘除;同一批混有合格與異常的,先物理分開再分別掛簽。本道只做判定後的標識與區分,不改判檢驗結論,是否合格以對應檢驗記錄為準。
隔離區與隔離管理
判定為異常的線束進入專用隔離區,不與合格線、待檢線同區堆放。隔離區按狀態再分區域:待判區等待進一步評審,待修區等待返修方案與作業安排,報廢區等待報廢處置;各區在地面或貨架上有明確邊界與標識,流轉方向單向,不跨區混放。隔離品逐束登臺帳:臺帳記錄批次、型號、異常類別、進入時間、當前狀態與經手人,臺帳與實物標籤一一對應。狀態流轉受控:待判轉待修需有評審結論,待修轉報廢需有報廢判定,返修完成轉複檢需有返修記錄;每次狀態變化在臺帳與周轉卡上留痕,未走完流程不進入下一環節。隔離區定期清點,帳實核對一致;隔離品不隨正常批次進入包裝與入庫環節,防止異常品混流到下游。隔離管理只控狀態與臺帳,不替代技術評審,評審結論按既有品質文件執行。
返修邊界與返修作業
返修前先判定可返修與不可返修。可返修的情形,指缺陷可透過更換、整理、調整等明確工序消除,且返修後不影響線束結構與使用要求;不可返修的情形,指損傷超出可處理範圍、結構已不可恢復,或返修方案無法保證一致性與可靠性。判定按判定基準與作業指導書執行,不現場拍板返修。可返修的線束先出返修方案與作業指導:明確返修部位、返修步驟、所用物料與工具、返修後的整理要求;返修作業在指定工位進行,作業人員按方案操作,不超範圍改動其他部位。返修過程保留記錄:返修部位、處理方式、更換物料、作業人員與完成時間逐項記入返修單,返修單隨束同行。返修中發現新的或更深層缺陷,停止返修,退回隔離區重新評審,不擅自擴大返修範圍;返修邊界以方案為準,方案之外的改動需重新評審後再執行。
返修後複檢與放行
返修完成的線束進入復檢,復檢口徑與正常下線復核區分開:復檢先核對返修部位是否按返修方案處理到位,再檢查返修部位周邊有無新增損傷,最後按復檢項目清單逐項確認;復檢項目口徑按判定基準與作業指導書執行,不在本道展開測試方法學。復檢合格後才具備放行條件:返修記錄齊全、復檢記錄齊全、標識由異常狀態改為合格狀態,臺賬更新對應狀態,方可轉入正常待流環節。復檢不合格的,退回隔離區按新的異常類別重新評審;同一部位返修後仍不達標的,按不可返修流程處置。與正常下線復核相比,復檢多一道返修溯源核對:返修部位、返修記錄與原異常臺賬要能對應上,復檢結論與放行記錄一併歸檔,可追溯到返修過程與復檢人員。復檢未通過的線束不放行,不進入包裝與入庫。
與上下游工序的介面
異常隔離與返修再驗證承上啟下:上游接下線前的外觀與標識複核及前道檢驗,被判退的線束才進入本道;本道不重做下線複核,也不重新設計包裝與入庫交接細節,只對異常品做受控處置。下游接出庫與發運:只有複檢合格、狀態轉為合格的線束才回到正常流轉隊列,按既有入庫與出庫流程處理;本道隔離與返修產生的記錄,作為質量追溯與反饋的依據。發現的異常按類別反向反饋到對應工位,區分是裝配原因還是流轉損傷,在班前會上通報整改。定制線束的異常處置按客戶確認的工藝文件執行。定制線束能力詳見客製線束能力。