
線束總裝前整束周轉與防護工藝:周轉器具選型、支撐點佈置、防壓折與交接檢查
工藝邊界:周轉防護要解決什麼
整束下線時形態是對的,經過搬運、堆疊、暫存和交接後可能被壓彎、分支被折返、護套被頂出。周轉防護的任務是在這段不產生裝配價值的時間裡,保持整束的走向、分支角度和護套位置不變。周轉器具不承擔電氣性能,也不能替代終檢;它只解決形態保持和取放順序。圖紙或作業指導書要標出整束外形包絡、允許支撐的位置、禁止受壓的區域和取放方向,現場按圖核對。
周轉器具與支撐點佈置
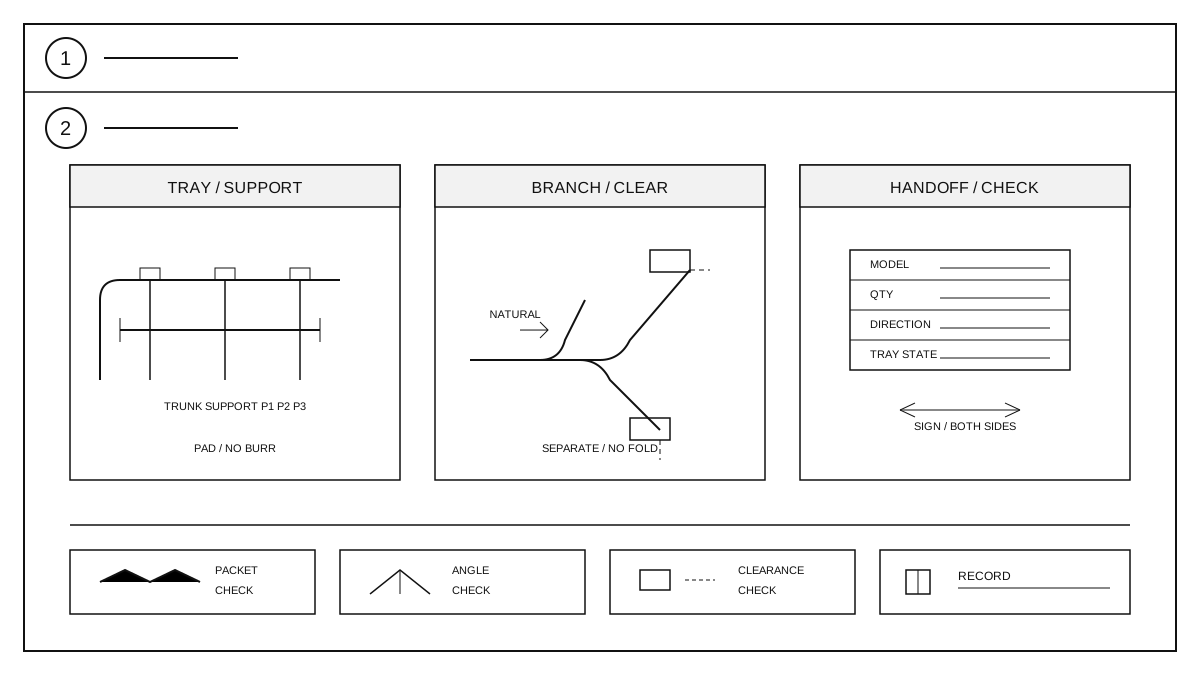
週轉器具按整束外形、重量、分支數量和上線節拍選型。托盤、分隔架和懸掛具要能讓整束按裝配姿勢放置,主幹有連續支撐,分支有獨立讓位。支撐點佈在主幹平直段和分支根部附近,避開連接器、護套端部、焊接點和易損分支。支撐面要平整、無毛刺,與整束接觸的位置加軟質襯墊。器具上標出整束型號、放置方向和最大堆疊層數,不同型號不混放。
整束形態與分支保護
整束在器具內保持自然走向,主幹不強行折彎,分支不反折壓在主幹部位。長分支單獨讓位或用軟質隔條分開,避免分支之間互相擠壓。護套端部不得頂住器具側壁,連接器不得承受整束重量。需要疊放時按工藝文件規定的層數和隔離方式執行,重件在下、輕件在上。周轉過程中不得在整束上放置工具、零件或料盒,也不得用紮帶把整束臨時綁在器具上。
搬運、暫存與交接
搬運按器具設計的取放點受力,不抓分支、不拎連接器、不拖拽護套。周轉車經過門檻、坡道和轉彎處要減速,防止整束在器具內竄動。暫存區保持乾燥、通風、無直射熱源,整束不靠牆、不落地、不與油污和切削液接觸。交接時雙方按同一張周轉卡核對整束型號、數量、分支方向和器具狀態,發現竄動、壓折或護套移位當場記錄,不帶入下道工序。
檢查、返工與記錄
檢查整束外形包絡、主幹走向、分支角度、護套位置、連接器朝向和器具支撐狀態。首件確認放置方向與支撐點,巡檢抽查分支根部和器具襯墊,交接前複核整束有無壓痕和變形。返工時先把整束移出器具,在自由狀態複查形態,再按圖紙復位;不得在器具內強行掰回分支。更換器具或改變堆疊方式後重新確認支撐點。下游定製接口見客製線束能力。