
線束雙絞線與屏蔽對絞工藝:絞距、退扭、端接與批次檢查
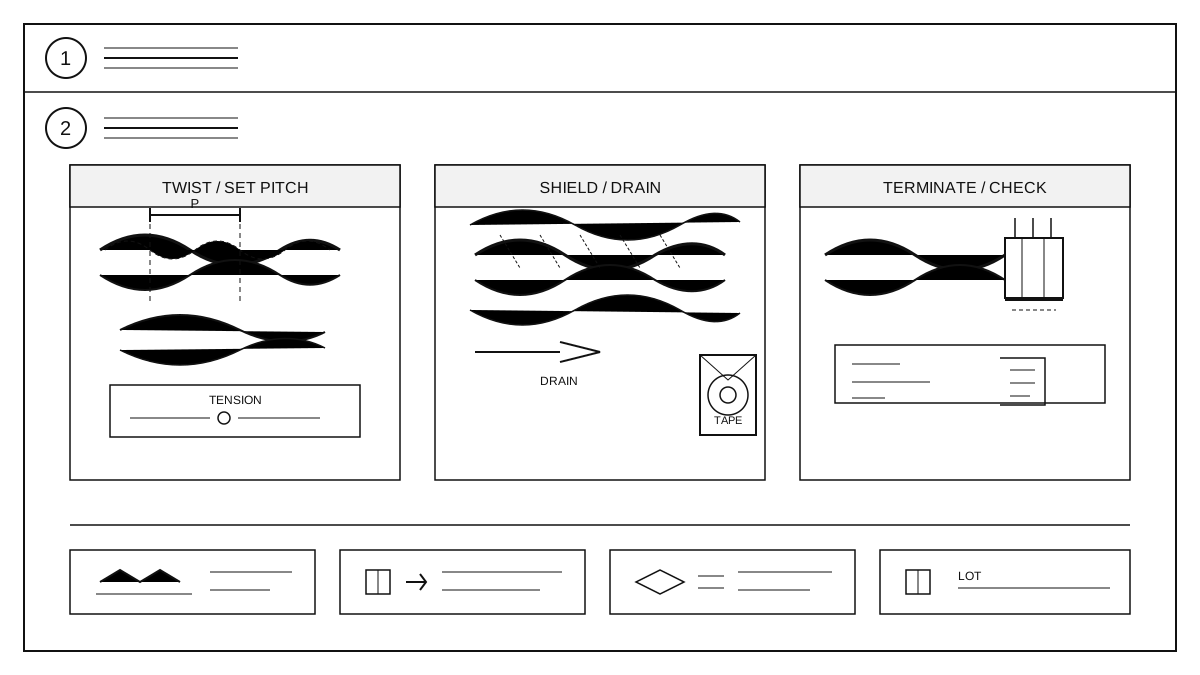
工藝邊界:哪些迴路要雙絞、哪些要屏蔽對絞
雙絞適合差分信號、車載總線、傳感器和容易被干擾的低速信號;屏蔽對絞適合有外部干擾或電磁兼容要求更高的部位。按信號速率、線徑、絞距、屏蔽層類型、連接器端接方式和彎折空間選型。不是所有線都要絞:信號線與迴流線成對,不能只絞信號而讓迴流線散放。選型結果要在圖紙上標出線對編號與絞距方向,方便現場覈對。
絞距與退扭控制
絞距按圖紙或信號要求設定。對絞時兩根線張力一致,避免一根松一根緊,否則絞距會沿長度漂移。用絞距規或卡尺在首件、中段和末件抽測並記錄。退扭長度只放到壓接或焊接所需,不得整段退扭;屏蔽對絞的排流線按端接方式保留。更換線對時重新校準張力,不得沿用上一對的設備設定。
屏蔽包帶與屏蔽連續性
屏蔽帶按同一方向繞包,搭接率按工藝文件執行。包帶不能壓傷絕緣,端部留出足夠屏蔽長度。屏蔽層與連接器屏蔽殼或專用端子可靠連接,不能只靠膠帶固定。屏蔽對絞的兩根線在端接處不得交叉錯位。包帶起止端要錯開,避免在同一位置形成厚邊。
端接與壓接
按端子規格選壓接模具,剝線長度與壓接窗口匹配。壓接後檢查壓痕、斷面和拉脫結果。排流線單獨端接,不得與信號線共用壓接筒。端接後複測絞距與屏蔽連續性,避免端接過程把線對拉長。壓接模具每班做首件確認,壓接高度按工藝窗口控制。
檢驗與批次記錄
檢查絞距、退扭長度、屏蔽包帶方向與搭接、壓接壓痕、屏蔽連續性、線序和標籤。首件、巡檢和末件記錄絞距與端接結果;返工時從端部重新退扭,不得在舊壓接上疊加。發現絞距超差時整段更換,不做局部修補。下游定製接口見定製線束能力。