
下線前外觀與標籤一致性抽檢複核:外觀缺陷判退、標籤實物核對、包裝防護與入庫交接驗證
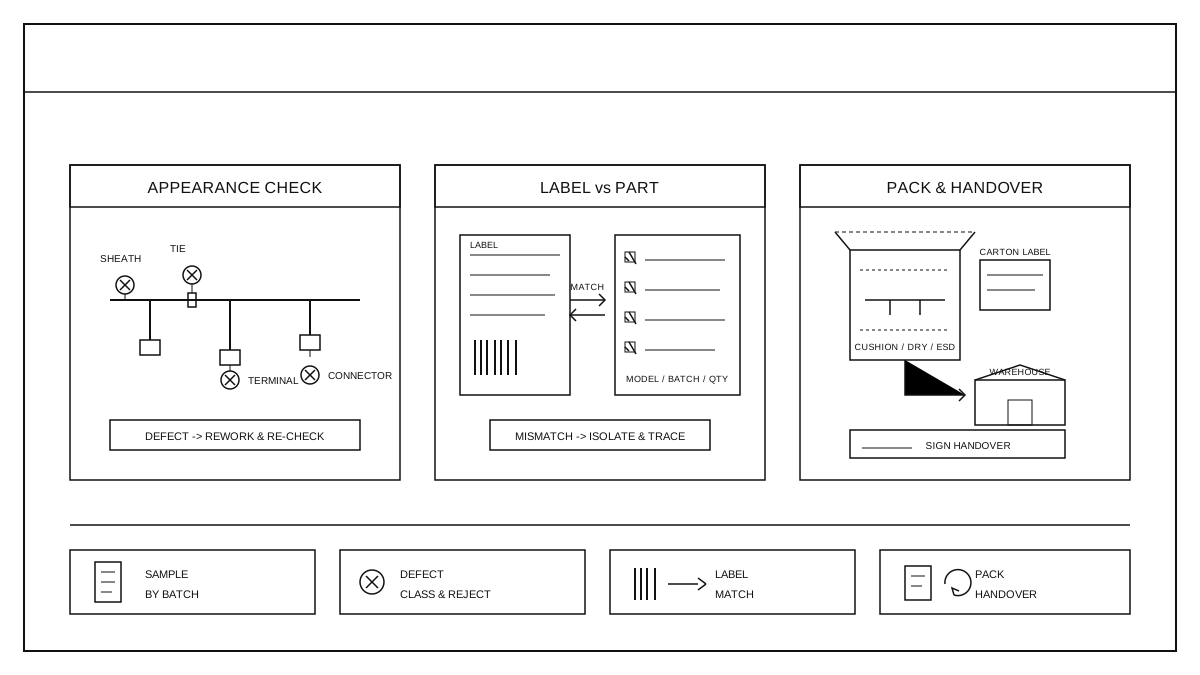
抽檢對象與取樣方式
抽檢對象為已完成總裝與電氣檢驗、待包裝放行的線束成品,按批次與包裝單元組織取樣,不以單件或單工位類推整批。取樣項目覆蓋外觀、標籤、包裝與數量核對四類,判定口徑按抽檢方案與作業指導書執行,記錄工單號、產品型號、批次號、取樣單元與檢驗人。取樣在包裝作業開始前完成,被抽取的線束保持原流轉狀態,核對結果與偏差項當場留痕,確認無外觀或標籤異常後才轉入包裝工序。抽檢方案、取樣比例與判定準則按文件版本執行,工藝或包裝要求變更後重新確認。
外觀一致性抽檢
外觀復核以圖紙、工藝文件與封樣件為基準,逐件核對護套表面、扎帶固定方式與位置、端子壓接外觀、連接器插接到位狀態與分支走向。缺陷按外觀類別分類記錄:護套劃傷、錯位或漏套,扎帶未按規定位置或殘留尖頭,端子壓接變形、露銅或歪斜,連接器未插接到位或卡扣未鎖,分支走向與圖紙不一致。發現任一關鍵外觀缺陷即判該單元不合格,退回返修工序返工並重檢,不以讓步接受替代判退。外觀合格的線束由檢驗員在流轉記錄上簽字後,方可轉入包裝環節。
標籤與實物一致性抽檢
標籤核對將實物與標籤內容逐項比對:產品型號、物料編碼、端子位圖、批次號與數量是否與實物相符,防止混料。條碼可讀性用掃碼設備逐件掃描,確認識別成功且指向的物料檔案與實物一致。標籤位置、粘貼狀態與字跡清晰度同樣納入核對,翹邊、污損、錯貼或信息缺失的標籤判為不合格並補貼後複檢。標籤追溯體系的編碼規則與系統設計不在本篇展開,本篇只做下線前標籤與實物的一致性抽檢;發現錯標、漏標或條碼不可讀,立即隔離該包裝單元並追溯來源。
包裝與入庫驗證
包裝驗證核對緩衝防壓、防潮與防靜電措施是否按包裝作業指導書執行:線束與箱壁之間的緩衝襯墊到位,防潮與防靜電包裝完整,箱內隔板防止運輸晃動磨損。包裝標識與裝箱數量按裝箱單核對,產品型號、批次、數量與箱號一一對應。入庫交接時由倉庫與檢驗雙方確認包裝狀態、數量與標識,簽字交接後入庫;發現破損、受潮、數量不符或標識錯漏,暫不入庫並回退包裝工序處理,異常批次單獨標識隔離。
記錄與閉環
抽檢記錄包含工單號、批次號、產品型號、取樣單元、外觀缺陷分類與數量、標籤核對結果、條碼掃描結果、包裝驗證結論、異常處置與複檢情況,形成可追溯記錄。異常處置按不合格品流程執行:隔離、返修、複檢與放行或判退全部留痕,複檢合格後方可放行入庫。抽檢發現的系統性問題反饋至裝配與包裝工序,必要時更新作業指導書並重新組織抽檢。下線前外觀複核、標籤核對與包裝防護的整體工藝做法見線束下線前外觀與標識複核、包裝防護與入庫交接工藝:外觀判定、標籤一致性、包裝選擇與交接回退。