
工位裝配順序與取件防錯驗證:取樣、順序核對、錯件攔截與判定
驗證邊界與取樣
驗證對象是總裝工位的裝配工序順序、取件動作與掃碼確認環節,目標是確認操作工按圖紙與工藝文件規定的順序作業、錯料被防錯裝置或掃碼動作攔住、首件判定與異常回退按流程執行。取樣覆蓋不同產品型號、不同工位和不同班次的裝配批次,記錄工單號、工位編號、產品型號、裝配時間與操作人。取樣條件按驗證計劃規定,不以單個工位或單個產品類推整線。驗證不改變正常裝配流程,被抽取的作業在現場旁站核對,核對狀態、偏差項和攔截動作全部留痕,確認無誤後再繼續流轉。
裝配順序與工序核對
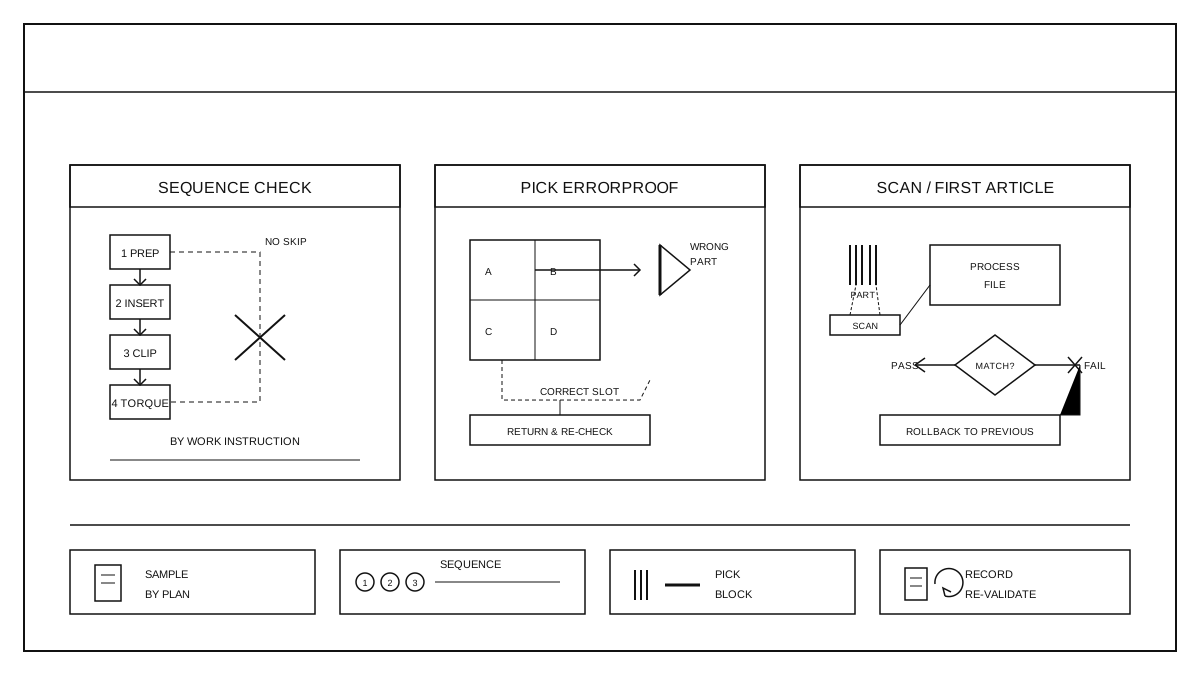
工序核對以裝配工藝文件和作業指導書為基準,逐工序確認上一道未完成不得進入下一道:預置、插接、卡扣、緊固、複檢等步驟按文件順序執行,不允許跳步、並步或顛倒順序。核對時按工位節拍旁站,記錄每道工序的開始與完成時間、使用的工裝和物料批號。發現跳步、跨工序作業或先緊後插等順序偏差,當場叫停並回到上一工序重做,不把偏差帶入下一工位。工藝文件版本、工位號和核對結果按文件記入批次記錄。
取件防錯與錯件攔截
取件防錯核對包括料盒格位與工序物料的對應、錯料是否被結構限位或掃碼識別擋住、多件或混料是否在取用前被發現。取件按工藝文件標註的物料型號、規格和數量逐件取用,不跨格位、不順手取相鄰格物料。發現錯型號、錯規格、多件或混裝,當場記錄格位和物料,停留在本工序複核,被攔截的物料退回上一工位或料架重新確認,不繼續裝配。防錯裝置、格位標識和物料狀態按工藝文件記錄,不手工繞過防錯。
掃碼確認與判定
掃碼確認在每道關鍵工序完成後進行,掃描物料條碼或工單條碼,系統按工藝文件比對物料型號、數量和工序順序。首件判定由檢驗員按圖紙與工藝文件核對外觀、插接到位、緊固狀態和防錯標記,確認合格後方可繼續後續批次。任一掃碼結果與工藝文件不符、應掃物料缺失、順序顛倒或首件不合格,即觸發攔截,工件不予放行並回退到上一工序。判定按驗證計劃規定的準則執行,關鍵項不合格即判本次驗證不通過,不以個別合格件類推整批。
批次記錄與再驗證
記錄工單號、工位編號、產品型號、取樣數量、順序核對結果、取件攔截次數與類型、掃碼記錄、首件判定結論和異常回退情況,形成可追溯的批次記錄。驗證後檢查防錯裝置、掃碼設備、工藝文件版本和工位佈置是否仍與現場一致。裝配工藝、料盒配置、掃碼邏輯或工位佈局變更後,重新組織驗證,不沿用舊結論。總裝工位的裝配執行與防錯工藝做法見線束總裝工位裝配執行與防錯工藝:裝配順序、取件防錯、掃碼確認與首件確認。