
Contrôle avant sortie : aspect, étiquettes, emballage et transfert à l'entrepôt
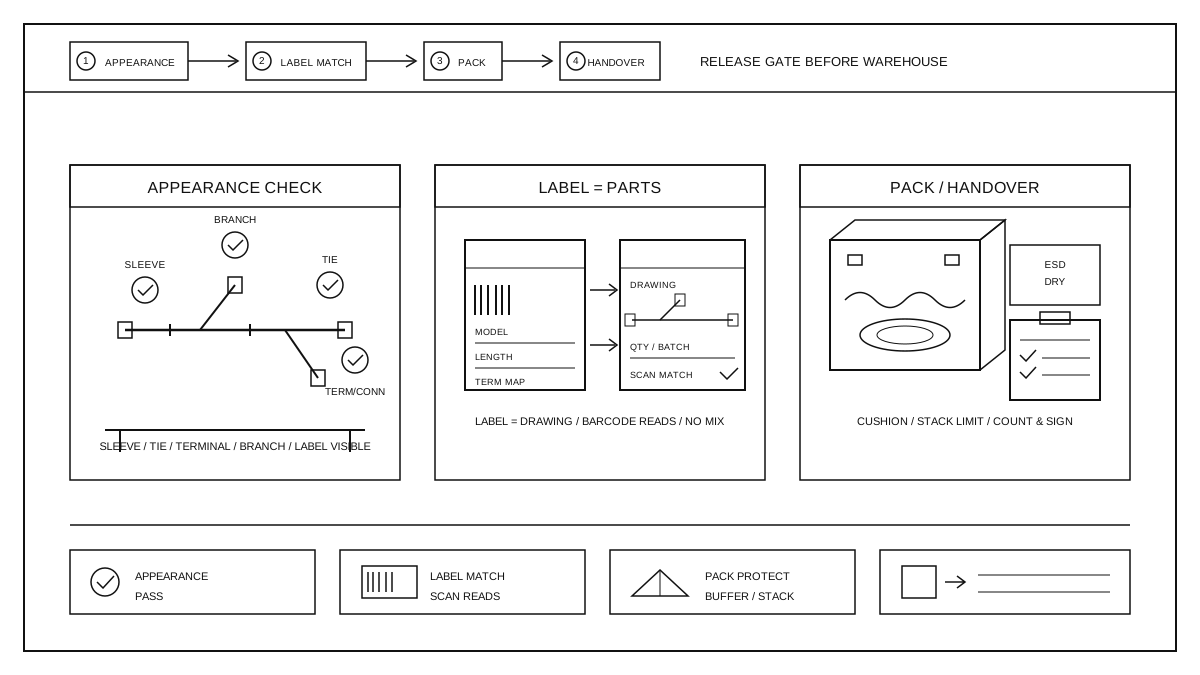
Articles d'inspection et critères de jugement pour la vérification de l'apparence avant la mise hors ligne
Après que l'ensemble du faisceau ait été complété et passé l'inspection préalable, un contrôle visuel extérieur est effectué avant la sortie de ligne. C'est le dernier contrôle manuel avant la libération et le stockage. Les points d'inspection sont vérifiés un par un selon le manuel d'opération: vérifier si la gaine et le tuyau ondulé sont endommagés, fissurés ou mal positionnés, si les attaches sont coupées à niveau et sans bords relevés, si les bornes et les boîtiers de connecteurs ne sont pas déformés, brûlés ou avec des broches inclinées, si la direction des branches correspond au schéma et si elles ne sont pas croisées ou torsadées, et si les étiquettes d'identification du faisceau sont correctement apposées et lisibles. La décision est classée en trois catégories: conforme pour libération, défectueux à réparer puis recontrôle, et anomalie à isoler et évaluer. Le contrôle visuel n'est pas un remplacement de l'inspection électrique; il confirme seulement que le faisceau n'a subi aucun dommage mécanique visible ou mal positionnement après assemblage et circulation. Si un point est incertain, la décision doit se baser sur le schéma et le manuel d'opération, et ne pas être prise d'après l'expérience.
Vérification de la cohérence entre l'étiquette et l'objet
Une fois l'apparence qualifiée, vérifiez le contenu de l'étiquette avec l'article réel point par point pour éviter les mélanges et les erreurs d'étiquetage. Les éléments à vérifier comprennent: si la spécification et le modèle sur l'étiquette correspondent à l'article réel, si la longueur totale du faisceau et la longueur des branches correspondent aux indications du dessin, si les connecteurs et les positions des bornes aux deux extrémités correspondent au schéma des bornes de l'étiquette, et si le code-barres de l'étiquette peut être lu normalement par le lecteur de code-barres. Comparez les résultats du scan avec le système de bon de travail et ne libérez que si c'est cohérent; si le code-barres est flou, détaché ou illisible, replacez l'étiquette puis rescannez, sans écrire le code à la main. Les faisceaux complets de lots ou modèles différents doivent être physiquement stockés séparément dans la zone de vérification, et la carte de transit doit accompagner le faisceau pour éviter de mélanger des lots adjacents. La vérification de cohérence consiste uniquement à confirmer la correspondance entre l'étiquette et l'article réel, sans redessiner le système d'étiquetage; les règles de codage et les normes d'impression des étiquettes doivent être exécutées conformément aux documents existants.
Méthodes de protection de l'emballage et logique de sélection
Les faisceaux vérifiés et conformes sont protégés selon les instructions d'emballage. Pour l'amortissement, les parties fragiles comme les connecteurs et les bornes sont équipées de gaines ou de séparateurs pour éviter les chocs pendant le transport; pour la protection contre la compression, les faisceaux sont enroulés dans leur forme naturelle, sans pli forcé, les matériaux amortissants remplissent les cartons et la hauteur d'empilement est contrôlée selon le document d'emballage. Pour la protection contre l'humidité, des mesures anti-humidité sont prises selon les exigences du client, et les bornes exposées bénéficient d'une protection contre la poussière. En ce qui concerne l'électricité statique et la propreté, les faisceaux contenant des composants sensibles à l'électricité statique sont emballés avec un emballage antistatique conforme aux exigences, et les surfaces nécessitant une propreté sont dépoussiérées avant l'emballage. La méthode d'emballage est choisie en fonction de trois facteurs: la forme du faisceau, la distance de transport et les exigences du client: pour les courtes distances, utiliser des bacs de recyclage; pour les longues distances, des cartons avec amortissement; les exigences spéciales sont exécutées conformément aux normes d'emballage du client; la méthode d'emballage est clairement indiquée dans les instructions de travail et ne doit pas être modifiée sur place.
Transfert d'entrée en stock et retour en cas d'anomalie
Après l'emballage, procéder à la remise pour l'entrée en stock. Lors de la remise, vérifier d'abord la quantité, vérifier par lots selon l'ordre de fabrication, et ne pas émettre de document si les quantités ne correspondent pas. Marquer chaque lot avec son numéro de lot et son état: conforme en attente d'inspection, conforme à l'entrée en stock, anormal isolé, en les séparant en trois zones, et enregistrer l'état avec la carte de rotation. Les documents de remise accompagnent la marchandise, et les deux parties signent pour confirmation; indiquer clairement sur le document le lot, la quantité, l'état et le moment de la remise. Si, lors de la remise, une quantité manquante, une anomalie d'apparence ou une étiquette incorrecte est constatée, suspendre l'ensemble du lot, ne pas l'entrer en stock, et le renvoyer à la zone de vérification pour traitement des anomalies selon le processus; une fois traité, procéder à une nouvelle remise. Après l'entrée en stock, ranger par lot, premier entré premier sorti, et maintenir l'indicateur d'état jusqu'à la sortie. Les enregistrements de remise et de vérification doivent être archivés ensemble et pouvoir être retracés jusqu'au lot spécifique et au personnel opérant.
Interface avec les processus en amont et en aval
Révision avant mise hors ligne pour assurer la continuité: en amont, l'exécution de l'assemblage et le contrôle des erreurs sur le poste de montage général; seuls les faisceaux complets ayant terminé le montage général et dont la première pièce est conforme entrent dans cette ligne. Cette ligne ne répète pas les opérations d'assemblage ni les contrôles électriques, elle ne fait que vérifier l'apparence, l'étiquetage et le paquetage pour autorisation. Intégration en aval dans l'entrepôt et expédition: les faisceaux complets, une fois vérifiés, emballés et remis, entrent dans l'entrepôt en attente d'expédition, et lors de la sortie, on applique le principe du premier entré, premier sorti par lot. Les problèmes d'apparence et d'étiquetage détectés dans cette ligne doivent être renvoyés aux postes de montage général, en distinguant si la cause est due à l'assemblage ou à des dommages lors du transport, et signalés lors de la réunion de début de poste pour rectification. Les faisceaux sur mesure selon schéma, échantillon ou exigences d'emballage spéciales sont réalisés conformément aux documents techniques validés par le client. Les capacités des faisceaux sur mesure sont détaillées dans faisceaux sur mesure.