
Isolement, réparation et recontrôle des produits non conformes
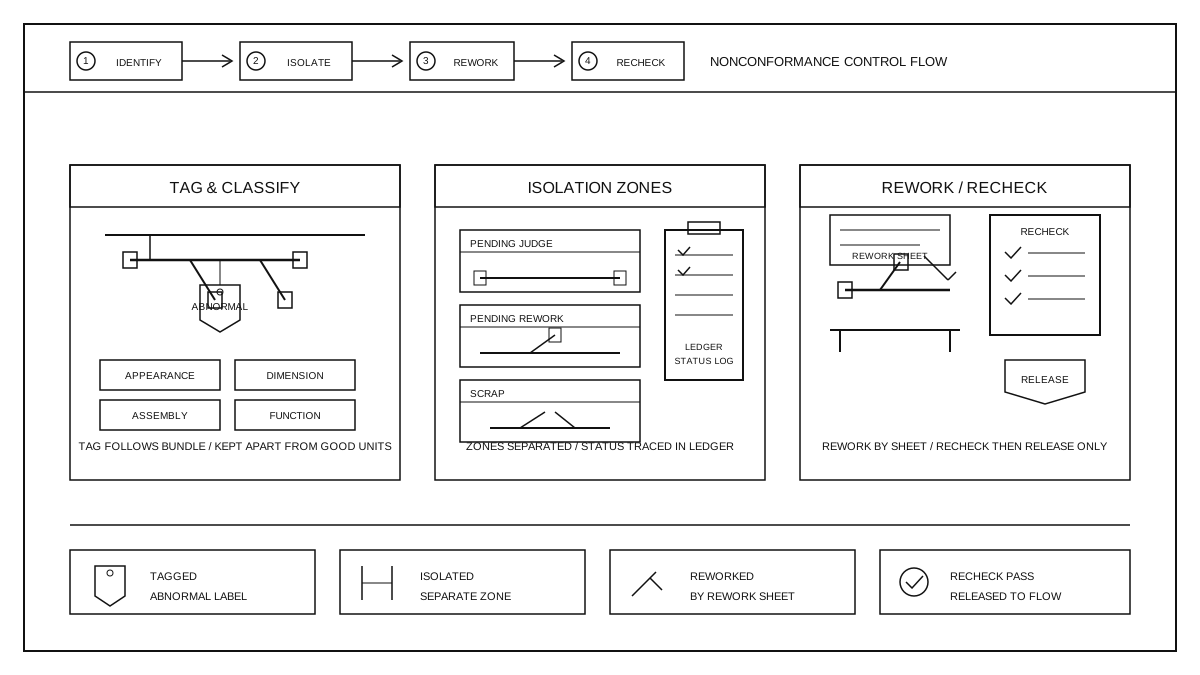
Détermination et identification des produits anormaux
Les faisceaux de câbles jugés rejetés lors de la re-vérification ou de l'inspection hors ligne doivent d'abord être classés selon la nature des défauts, puis être marqués d'un signe indicatif d'anomalie, en les distinguant clairement des produits conformes visuellement et dans le flux. Les défauts sont généralement classés en aspects visuels, dimensions, assemblage et fonction: les défauts visuels désignent les dommages ou les décalages visibles sur la gaine, le manchon souple, les colliers et les pièces de surface; les défauts de dimension concernent la longueur totale, la direction des branches ou la position d'assemblage ne correspondant pas aux plans; les défauts d'assemblage concernent les terminaux, connecteurs et structures de branchement non conformes aux plans; les défauts fonctionnels concernent les problèmes détectés par des tests électriques ou de continuité antérieurs, cette étape ne servant qu'à l'enregistrement du type et de l'état, sans détailler les méthodes de test. Le marquage accompagne le faisceau: les produits anormaux sont munis d'une étiquette d'alerte visible, indiquant le lot, la station, la catégorie de jugement et l'étape où le défaut a été découvert; la couleur et la forme de l'étiquette sont distinctes de celles des étiquettes conformes pour éviter toute confusion aux stations adjacentes. Les informations du marquage sont consignées dans la carte de transit et le registre des anomalies, et ne peuvent être retirées avant la finalisation du jugement; si un même lot contient des produits conformes et des produits anormaux, ils doivent d'abord être séparés physiquement avant d'apposer les étiquettes. Cette étape ne concerne que le marquage et la distinction après le jugement et n'altère pas la conclusion de l'inspection, la conformité étant déterminée selon les registres d'inspection correspondants.
Zone d'isolement et gestion de l'isolement
Les faisceaux de câbles jugés anormaux sont placés dans une zone d'isolement dédiée et ne sont pas stockés avec les câbles conformes ou en attente d'inspection. La zone d'isolement est subdivisée selon l'état: zone en attente de jugement pour une évaluation complémentaire, zone en attente de réparation pour recevoir le plan de réparation et l'organisation des travaux, zone à mettre au rebut pour traitement de mise au rebut; chaque zone a des limites et des repères clairs au sol ou sur les étagères, le flux est unidirectionnel, sans mélange interzones. Les articles isolés sont enregistrés individuellement dans un registre: le registre enregistre le lot, le modèle, le type d'anomalie, le moment d'entrée, l'état actuel et la personne en charge, et le registre correspond à l'étiquette physique un à un. Le changement d'état est contrôlé: un passage de la zone en attente de jugement à la zone en attente de réparation nécessite une conclusion d'évaluation, un passage de la zone en attente de réparation à la zone à mettre au rebut nécessite une décision de mise au rebut, un passage après réparation vers la réinspection nécessite un enregistrement de la réparation; chaque changement d'état laisse une trace dans le registre et sur la carte de rotation, le processus suivant ne peut commencer que lorsqu'il est terminé. La zone d'isolement est régulièrement inventoriée, et le registre correspond à l'inventaire physique; les articles isolés ne sont pas introduits dans les étapes normales d'emballage et de stockage afin d'éviter que des articles anormaux ne se mélangent avec les articles en aval. La gestion de l'isolement contrôle uniquement l'état et le registre, et ne remplace pas l'évaluation technique; les conclusions de l'évaluation sont appliquées conformément aux documents de qualité existants.
Limite de réparation et opérations de réparation
Avant la réparation, déterminer d'abord les cas réparables et non réparables. Les situations réparables signifient que les défauts peuvent être éliminés par des opérations claires telles que le remplacement, le rangement ou l'ajustement, et que la réparation n'affecte pas la structure du faisceau ou les exigences d'utilisation; les situations non réparables signifient que les dommages dépassent la capacité de traitement, que la structure n'est plus récupérable, ou que le plan de réparation ne peut pas garantir la cohérence et la fiabilité. La détermination est effectuée selon les normes de jugement et les instructions de travail, et aucune décision de réparer sur place ne doit être prise. Pour les faisceaux réparables, établir d'abord un plan de réparation et des instructions de travail: préciser la partie à réparer, les étapes de réparation, les matériaux et outils utilisés, et les exigences de rangement après la réparation; les opérations de réparation doivent être effectuées à un poste désigné, et le personnel doit suivre le plan sans modifier d'autres parties au-delà du cadre prévu. Conserver un enregistrement du processus de réparation: noter pour chaque élément la partie réparée, le mode de traitement, les matériaux remplacés, le personnel exécutant et le moment de l'achèvement dans le bon de réparation, lequel accompagne le faisceau. Si de nouveaux défauts ou des défauts plus profonds sont découverts pendant la réparation, arrêter celle-ci, retourner le faisceau à la zone d'isolement pour une nouvelle évaluation, et ne pas étendre la réparation de manière autonome; les limites de la réparation sont définies par le plan, et toute modification hors plan doit être réévaluée avant exécution.
Réinspection et libération après réparation
Les faisceaux réparés entrent en recontrôle, avec des critères de recontrôle séparés de ceux de la vérification normale en sortie de ligne: le recontrôle commence par vérifier si la zone réparée a été traitée conformément au plan de réparation, puis on inspecte s'il y a de nouveaux dommages autour de la zone réparée, et enfin, on confirme chaque point selon la liste des éléments de recontrôle; les critères des éléments de recontrôle sont appliqués conformément aux normes de jugement et aux instructions de travail, sans développer ici la méthodologie de test. Le recontrôle doit être réussi pour que la libération soit possible: les documents de réparation complets, les enregistrements de recontrôle complets, l'étiquetage changé de l'état anormal à l'état conforme, et le registre mis à jour avec l'état correspondant, avant de passer à l'étape normale d’attente d’écoulement. Si le recontrôle échoue, le faisceau est renvoyé dans la zone isolée pour une nouvelle évaluation selon la nouvelle catégorie d’anomalie; si la même zone réparée ne répond toujours pas aux critères, elle est traitée selon le processus non-réparable. Par rapport à la vérification normale en sortie de ligne, le recontrôle comprend une étape supplémentaire de traçabilité de la réparation: la zone réparée, le registre de réparation et le registre initial des anomalies doivent correspondre, et la conclusion du recontrôle ainsi que les enregistrements de libération sont archivés ensemble, permettant de retracer le processus de réparation et le personnel ayant effectué le recontrôle. Les faisceaux ayant échoué le recontrôle ne sont pas libérés et n’entrent pas en emballage ou en stockage.
Interface avec les processus en amont et en aval
Isolement des anomalies et revalidation après retouche servant de lien: vérification de l'apparence et de l'identification en amont avant la sortie de ligne ainsi que l'inspection préalable, seuls les faisceaux jugés rejetés entrent dans cette étape; cette étape ne refait pas la vérification de sortie de ligne, ne redessine pas l'emballage ni les détails de remise en stock, elle ne fait qu'effectuer un traitement contrôlé des produits anormaux. Réception en aval et expédition: seuls les faisceaux qui passent la réinspection et dont le statut est devenu conforme retournent dans le flux normal, suivant les processus existants d'entrée et de sortie de stock; les enregistrements générés par l'isolement et la retouche servent de référence pour la traçabilité et les retours qualité. Les anomalies détectées sont renvoyées à l'atelier correspondant selon leur catégorie, en distinguant si elles proviennent de l'assemblage ou de dommages sur le flux, et les rectifications sont communiquées lors de la réunion de début de poste. Le traitement des anomalies des faisceaux personnalisés suit les documents de processus confirmés par le client. Les capacités des faisceaux personnalisés sont détaillées dans faisceaux sur mesure.