
Séquence d'assemblage et vérification anti-erreur du prélèvement : échantillonnage, contrôle de séquence, interception, verdict
Vérification des limites et de l'échantillonnage
L'objet de la vérification concerne l'ordre des opérations d'assemblage, les actions de prélèvement des pièces et le processus de confirmation par lecture de code au poste d'assemblage final. L'objectif est de confirmer que l'opérateur travaille selon l'ordre défini dans les plans et documents de procédé, que les erreurs de pièces sont interceptées par les dispositifs anti-erreur ou par l'action de lecture de code, et que le premier article et les retours en cas d'anomalie sont traités conformément au processus. L'échantillonnage couvre différents modèles de produits, différents postes et différents lots d'assemblage sur différents quarts. Les numéros de bon de travail, les numéros de poste, les modèles de produits, le temps d'assemblage et l'opérateur sont enregistrés. Les conditions d'échantillonnage sont définies selon le plan de vérification, sans extrapoler d'un seul poste ou d'un seul type de produit à l'ensemble de la ligne. La vérification ne modifie pas le flux normal d'assemblage, et les opérations sélectionnées sont contrôlées sur site en présence, en enregistrant l'état de vérification, les écarts et les actions d'interception. Une fois confirmé sans erreur, le processus continue.
Vérification de l'ordre d'assemblage et des opérations
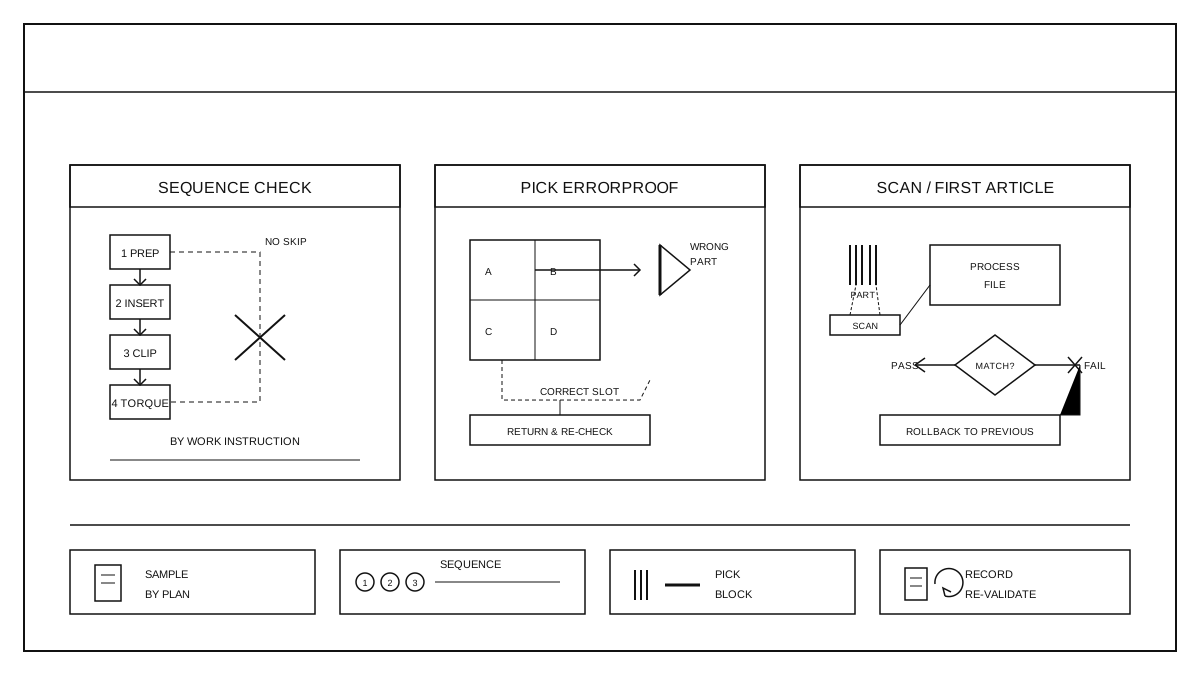
La vérification des opérations doit se baser sur les documents de procédé d'assemblage et les instructions de travail, en confirmant étape par étape que l'étape précédente est terminée avant de passer à la suivante: les étapes de pré-positionnement, d'assemblage, d'encliquetage, de fixation, de réinspection, etc., doivent être exécutées dans l'ordre indiqué par les documents, il est interdit de sauter une étape, de combiner des étapes ou d'inverser l'ordre. Lors de la vérification, se tenir à côté de la station selon le rythme de travail et enregistrer l'heure de début et de fin de chaque opération, ainsi que les outillages et les numéros de lot des matériaux utilisés. En cas de saut d'étape, d'opérations transversales ou de séquence incorrecte comme fixer avant d'assembler, arrêter immédiatement et revenir à l'étape précédente pour refaire, sans introduire l'écart à l'étape suivante. La version du document de procédé, le numéro de poste et le résultat de la vérification doivent être enregistrés dans le dossier de lot conformément aux documents.
Prévention des erreurs lors de la prise en charge et interception des articles incorrects
La vérification anti-erreur lors de la prise des pièces comprend la correspondance entre les emplacements des boîtes de matériel et les matériaux du processus, la vérification que les matériaux erronés ne sont pas bloqués par des dispositifs de limitation ou la lecture de code, et que les matériaux multiples ou mélangés sont détectés avant prélèvement. Les pièces doivent être prises une par une selon le type, la spécification et la quantité des matériaux indiqués dans le document de procédé, sans modifier d'emplacement et sans prendre par commodité des matériaux d'emplacements adjacents. En cas de détection d'un mauvais type, d'une mauvaise spécification, de pièces multiples ou d'un mélange, l'emplacement et le matériel doivent être enregistrés sur place, la vérification doit se faire dans le poste de travail, et les matériaux interceptés doivent être renvoyés à l'étape précédente ou à l'étagère pour confirmation, sans continuer l'assemblage. Les dispositifs anti-erreur, l'identification des emplacements et l'état des matériaux doivent être enregistrés selon le document de procédé, sans contourner manuellement les dispositifs anti-erreur.
Scanner le code pour confirmer et décider
La confirmation par scan doit être effectuée après l'achèvement de chaque étape clé. Il s'agit de scanner le code-barres des matériaux ou de l'ordre de travail, puis le système compare les modèles, les quantités et l'ordre des étapes avec le fichier de processus. La première pièce est vérifiée par l'inspecteur conformément aux dessins et au fichier de processus pour contrôler l'apparence, l'ajustement, l'état du serrage et les marques anti-erreur. Une fois approuvée, la production des lots suivants peut continuer. Si le résultat de n'importe quel scan ne correspond pas au fichier de processus, si un matériau devant être scanné est manquant, si l'ordre est inversé ou si la première pièce est non conforme, une interception est déclenchée, l'œuvre n'est pas autorisée à poursuivre et est renvoyée à l'étape précédente. L'évaluation est effectuée selon les critères définis dans le plan de validation: si un élément clé est non conforme, la validation est considérée comme échouée pour cette fois, et l'on ne généralise pas à l'ensemble du lot à partir d'articles conformes pris individuellement.
Enregistrement des lots et revalidation
Enregistrer le numéro de bon de travail, le numéro de poste, le modèle de produit, la quantité d'échantillonnage, le résultat de la vérification de l'ordre, le nombre et le type d'interceptions de pièces, les enregistrements de codes-barres, la conclusion de la première pièce et les situations de retour anormal, afin de former des enregistrements de lot traçables. Après vérification, contrôler si les dispositifs anti-erreur, les équipements de scan, la version des documents de procédé et la disposition des postes sont toujours conformes à la situation réelle. Après des modifications du procédé d'assemblage, de la configuration des boîtes de matériel, de la logique de scan ou de la disposition des postes, réorganiser la vérification sans réutiliser les anciennes conclusions. Les pratiques d'exécution d'assemblage et de procédé anti-erreur au poste d'assemblage final sont disponibles dans Exécution du poste d'assemblage des faisceaux et procédé anti-erreur: ordre d'assemblage, prévention des erreurs de prélèvement, confirmation par scan et confirmation de la première pièce.