
Contrôle aspect-étiquette avant libération : rejet défauts, conformité étiquette-pièce, protection emballage, transfert entrepôt
Objets de contrôle et méthodes d'échantillonnage
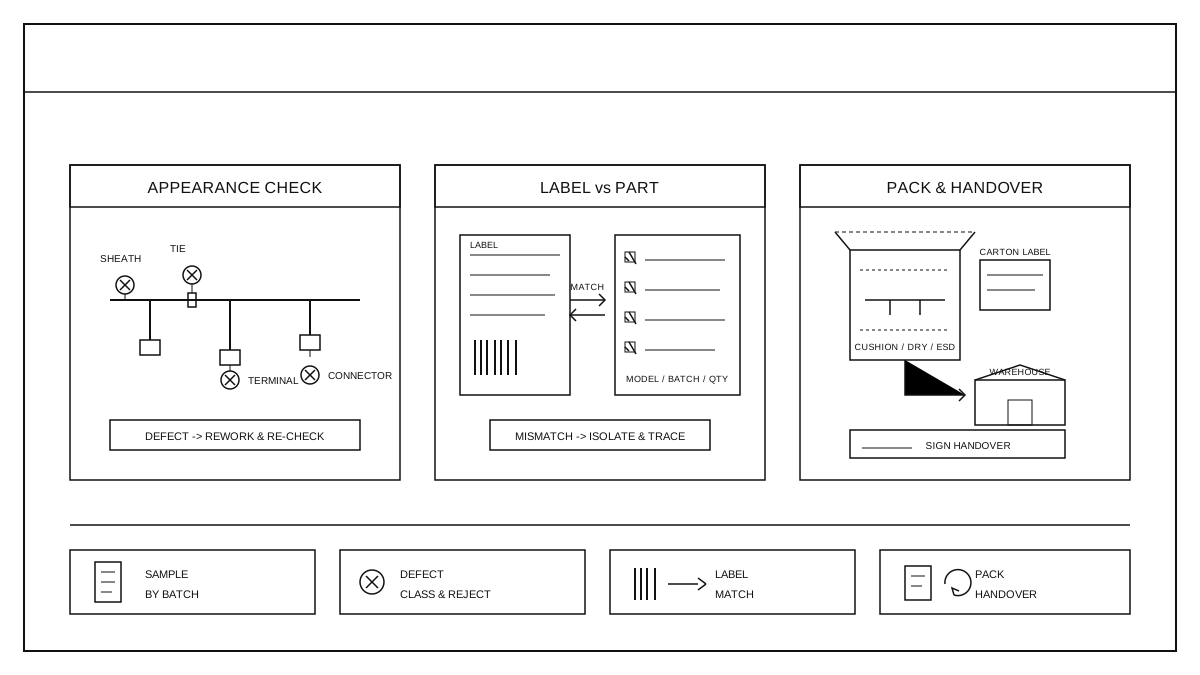
Les objets de contrôle par échantillonnage sont les faisceaux de câbles finis ayant terminé l'assemblage final et l'inspection électrique, en attente de libération pour l'emballage. L'échantillonnage est organisé par lots et unités d'emballage, et non par pièce individuelle ou par poste de travail pour extrapolation à tout le lot. Les éléments d'échantillonnage couvrent quatre catégories: apparence, étiquetage, emballage et vérification de la quantité. Les critères de jugement sont exécutés selon le plan de contrôle par échantillonnage et le manuel de procédures opérationnelles, en enregistrant le numéro d'ordre de travail, le modèle de produit, le numéro de lot, l'unité d'échantillonnage et l'inspecteur. L'échantillonnage est effectué avant le début des opérations d'emballage, les faisceaux de câbles prélevés sont maintenus dans leur état de circulation d'origine, les résultats de la vérification et les écarts sont consignés sur place. L'emballage ne commence qu'après confirmation qu'il n'y a pas d'anomalies d'apparence ou d'étiquetage. Le plan de contrôle par échantillonnage, le taux d'échantillonnage et les critères de jugement sont exécutés selon la version du document. Toute modification des exigences de procédé ou d'emballage doit être confirmée à nouveau.
Contrôle aléatoire de la cohérence de l'apparence
La vérification de l'apparence se base sur les dessins, les documents de processus et les échantillons scellés, et consiste à vérifier pièce par pièce la surface de la gaine, la méthode et la position de fixation des colliers, l'apparence du sertissage des cosses, l'état d'insertion des connecteurs et l'orientation des branches. Les défauts sont enregistrés selon la catégorie d'apparence: rayures, décalage ou manquement de la gaine, colliers non positionnés conformément aux règles ou avec des pointes restantes, sertissage des cosses déformé, cuivre exposé ou incliné, connecteur non inséré correctement ou verrouillage non enclenché, orientation des branches non conforme au plan. La découverte de tout défaut crucial d'apparence entraîne la non-conformité de l'unité, qui est renvoyée pour réparation et retraitée avec une nouvelle inspection, sans accepter de concession de remplacement au lieu de rejet. Les faisceaux conformes à l'apparence ne peuvent passer à l'étape de l'emballage qu'après que l'inspecteur a signé sur le registre de circulation.
Contrôle aléatoire de la cohérence entre les étiquettes et les objets réels
La vérification des étiquettes consiste à comparer point par point le contenu de l'étiquette avec l'objet réel: le modèle du produit, le code matière, le schéma des bornes, le numéro de lot et la quantité correspondent-ils à l'objet réel, afin d'éviter les mélanges. La lisibilité du code-barres est vérifiée en scannant chaque pièce avec un appareil de lecture, pour confirmer qu'il est correctement reconnu et que la fiche matière correspond à l'objet réel. La position de l'étiquette, son état de collage et la clarté de l'écriture sont également inclus dans la vérification; les étiquettes avec des bords décollés, des salissures, des erreurs d'apposition ou des informations manquantes sont considérées comme non conformes et doivent être remplacées puis recontrôlées. Les règles de codage et la conception du système du système de traçabilité des étiquettes ne sont pas abordées ici; cet article se concentre uniquement sur le contrôle ponctuel de la cohérence entre l'étiquette et l'objet avant la sortie. En cas d'étiquetage incorrect, manquant ou de code-barres illisible, l'unité d'emballage est immédiatement isolée et la source est retracée.
Emballage et vérification à l'entrée en stock
Vérification de l'emballage pour s'assurer que les mesures de protection contre la compression, l'humidité et l'électricité statique sont appliquées conformément au manuel d'instructions de l'emballage: les coussins entre le faisceau de câbles et les parois de la boîte sont en place, l'emballage contre l'humidité et l'électricité statique est intact, et les séparations à l'intérieur de la boîte empêchent les secousses et l'usure pendant le transport. Les étiquettes et le nombre d'articles dans la boîte sont vérifiés conformément à la liste de colisage, et le modèle du produit, le lot, la quantité et le numéro de boîte correspondent un à un. Lors de la remise en entrepôt, l'état de l'emballage, la quantité et l'étiquetage sont confirmés conjointement par l'entrepôt et le contrôle qualité, et après signature de la remise, les produits sont enregistrés en entrepôt; en cas de dommage, d'humidité, de quantité incorrecte ou d'étiquetage erroné, les produits ne sont pas enregistrés et l'étape d'emballage est renvoyée pour traitement, les lots exceptionnels étant étiquetés et isolés séparément.
Enregistrement et boucle fermée
Les registres de contrôle par échantillonnage comprennent le numéro de bon de travail, le numéro de lot, le modèle de produit, l’unité d’échantillonnage, la classification et le nombre de défauts d’apparence, les résultats de vérification des étiquettes, les résultats de lecture des codes-barres, la conclusion de la vérification de l’emballage, la gestion des anomalies et la situation de recontrôle, formant ainsi un enregistrement traçable. La gestion des anomalies est effectuée selon le processus des produits non conformes: isolement, réparation, recontrôle et autorisation de mise en stock ou rejet, toutes les étapes devant être documentées. Le produit ne peut être mis en stock qu’après recontrôle satisfaisant. Les problèmes systémiques identifiés lors de l’échantillonnage sont renvoyés aux opérations d’assemblage et d’emballage; si nécessaire, les instructions de travail sont mises à jour et un nouvel échantillonnage est organisé. Les pratiques générales de vérification de l’apparence, de contrôle des étiquettes et de protection de l’emballage avant la mise en ligne sont décrites dans Contrôle avant sortie : aspect, étiquettes, emballage et transfert à l'entrepôt.