
下线前外观与标签一致性抽检复核:外观缺陷判退、标签实物核对、包装防护与入库交接验证
抽检对象与取样方式
抽检对象为已完成总装与电气检验、待包装放行的线束成品,按批次与包装单元组织取样,不以单件或单工位类推整批。取样项目覆盖外观、标签、包装与数量核对四类,判定口径按抽检方案与作业指导书执行,记录工单号、产品型号、批次号、取样单元与检验人。取样在包装作业开始前完成,被抽取的线束保持原流转状态,核对结果与偏差项当场留痕,确认无外观或标签异常后才转入包装工序。抽检方案、取样比例与判定准则按文件版本执行,工艺或包装要求变更后重新确认。
外观一致性抽检
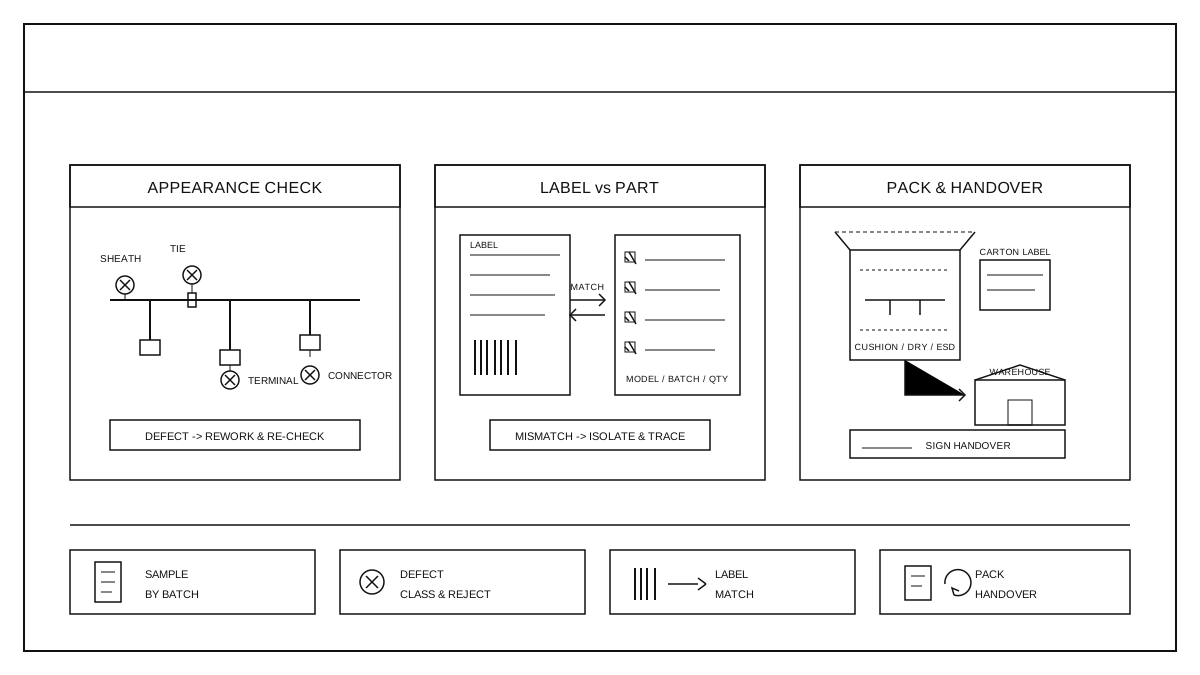
外观复核以图纸、工艺文件与封样件为基准,逐件核对护套表面、扎带固定方式与位置、端子压接外观、连接器插接到位状态与分支走向。缺陷按外观类别分类记录:护套划伤、错位或漏套,扎带未按规定位置或残留尖头,端子压接变形、露铜或歪斜,连接器未插接到位或卡扣未锁,分支走向与图纸不一致。发现任一关键外观缺陷即判该单元不合格,退回返修工序返工并重检,不以让步接收替代判退。外观合格的线束由检验员在流转记录上签字后,方可转入包装环节。
标签与实物一致性抽检
标签核对将实物与标签内容逐项比对:产品型号、物料编码、端子位图、批次号与数量是否与实物相符,防止混料。条码可读性用扫码设备逐件扫描,确认识别成功且指向的物料档案与实物一致。标签位置、粘贴状态与字迹清晰度同样纳入核对,翘边、污损、错贴或信息缺失的标签判为不合格并补贴后复检。标签追溯体系的编码规则与系统设计不在本篇展开,本篇只做下线前标签与实物的一致性抽检;发现错标、漏标或条码不可读,立即隔离该包装单元并追溯来源。
包装与入库验证
包装验证核对缓冲防压、防潮与防静电措施是否按包装作业指导书执行:线束与箱壁之间的缓冲衬垫到位,防潮与防静电包装完整,箱内分隔防止运输晃动磨损。包装标识与装箱数量按装箱单核对,产品型号、批次、数量与箱号一一对应。入库交接时由仓库与检验双方确认包装状态、数量与标识,签字交接后入库;发现破损、受潮、数量不符或标识错漏,暂不入库并回退包装工序处理,异常批次单独标识隔离。
记录与闭环
抽检记录包含工单号、批次号、产品型号、取样单元、外观缺陷分类与数量、标签核对结果、条码扫描结果、包装验证结论、异常处置与复检情况,形成可追溯记录。异常处置按不合格品流程执行:隔离、返修、复检与放行或判退全部留痕,复检合格后方可放行入库。抽检发现的系统性问题反馈至装配与包装工序,必要时更新作业指导书并重新组织抽检。下线前外观复核、标签核对与包装防护的整体工艺做法见线束下线前外观与标识复核、包装防护与入库交接工艺:外观判定、标签一致性、包装选择与交接回退。