
整束周转后形态与分支角度复检:取样、支撑复位、角度测量与判定
复检边界与取样
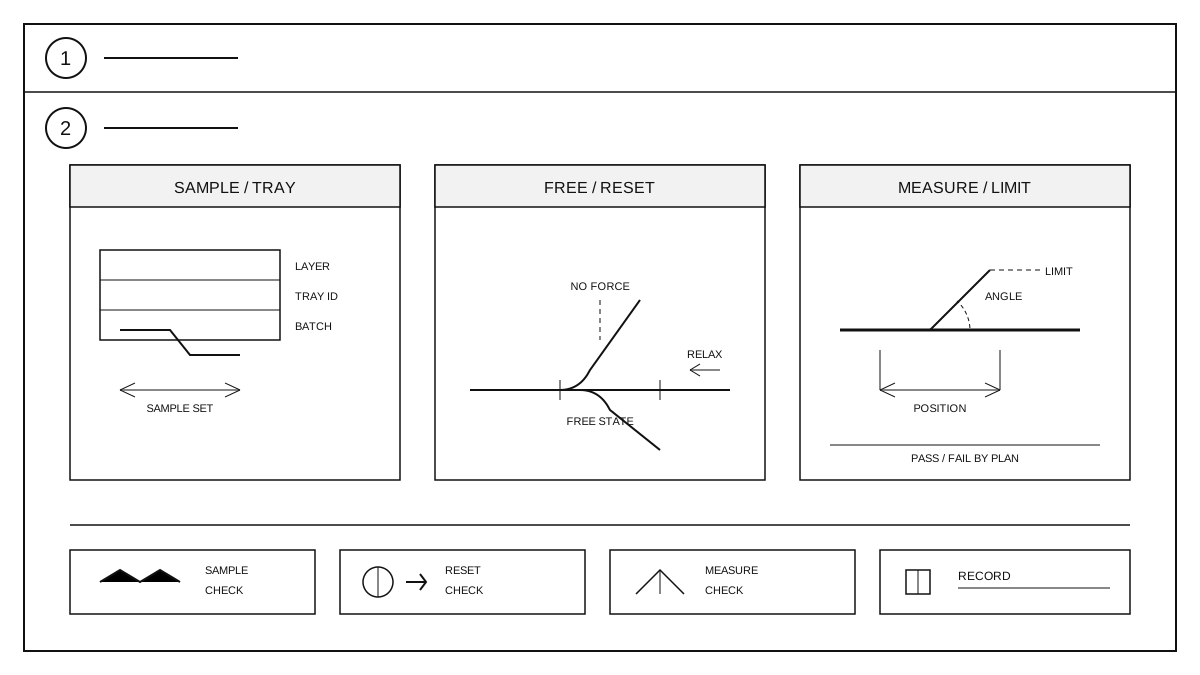
复检对象是经过周转、暂存和交接后的整束,重点是主干走向、分支角度、护套位置和连接器朝向是否仍与图纸一致。取样覆盖不同周转器具、不同堆叠层数和不同暂存时长的整束,记录整束型号、器具编号、放置方向、堆叠位置和交接批次。取样时连同周转卡一起核对,不以单件结果代表整批。
自由状态复位与支撑
复检前把整束从器具移出,放在平整、无外力约束的复检台上,按图纸规定的支撑点支撑,让整束在自由状态稳定后再测量。不得用手强行掰直分支,也不得在器具内直接读数。复位后确认主干没有悬空、分支没有互相压住、护套端部没有顶住台面。记录复位方式、支撑点位置和环境状态,保证不同批次在同一条件下比较。
形态与角度测量
测量主干走向与图纸基准线的偏差、分支从主干引出的角度、分支之间的相对位置、护套端部到分支根部的距离,以及连接器朝向。测量工具按周期校准,基准点取图纸标注的位置,不用目视估读代替。分支角度在自由状态读取,读取前确认整束无扭转。同一整束重复测量时保持同一支撑方式,减少人为误差。
判定与失效模式
判定按图纸或复检计划规定的角度公差、位置公差和护套位移限值执行。常见失效包括主干被压弯、分支角度变小或反折、护套端部滑移、连接器朝向偏转和分支根部出现压痕。逐件记录实测值、偏差方向和失效位置,保留试样照片或标记。任一项超出限值即判该件不合格;整批判定按抽样方案执行,不把个别合格件当作整批结论。
批次记录与再验证
记录整束型号、器具编号、堆叠层数、暂存时长、取样数量、实测值、失效模式和复检结论。复检后检查护套有无裂纹、分支根部有无永久变形,必要时拆解确认内部导线状态。周转器具、支撑点、堆叠方式或暂存条件变更后重新验证,不得沿用旧结论。过程细节见线束总装前整束周转与防护工艺:周转器具选型、支撑点布置、防压折与交接检查。