
工位装配顺序与取件防错验证:取样、顺序核对、错件拦截与判定
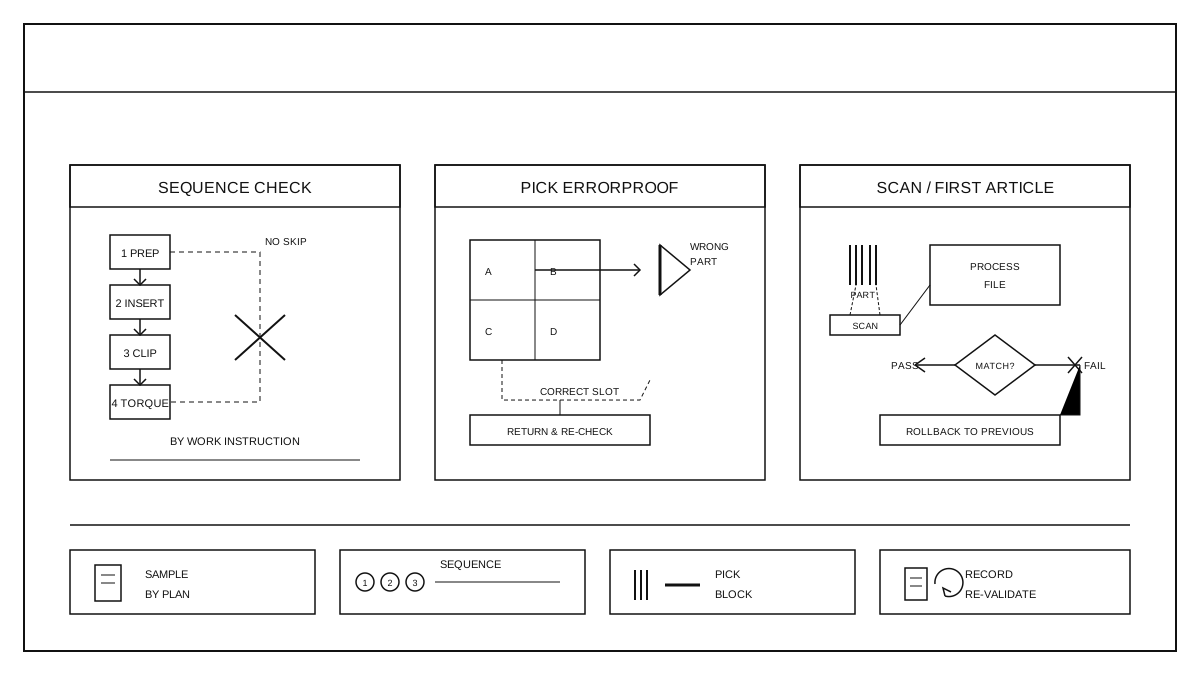
验证边界与取样
验证对象是总装工位的装配工序顺序、取件动作与扫码确认环节,目标是确认操作工按图纸与工艺文件规定的顺序作业、错料被防错装置或扫码动作拦住、首件判定与异常回退按流程执行。取样覆盖不同产品型号、不同工位和不同班次的装配批次,记录工单号、工位编号、产品型号、装配时间与操作人。取样条件按验证计划规定,不以单个工位或单个产品类推整线。验证不改变正常装配流程,被抽取的作业在现场旁站核对,核对状态、偏差项和拦截动作全部留痕,确认无误后再继续流转。
装配顺序与工序核对
工序核对以装配工艺文件和作业指导书为基准,逐工序确认上一道未完成不得进入下一道:预置、插接、卡扣、紧固、复检等步骤按文件顺序执行,不允许跳步、并步或颠倒顺序。核对时按工位节拍旁站,记录每道工序的开始与完成时间、使用的工装和物料批号。发现跳步、跨工序作业或先紧后插等顺序偏差,当场叫停并回到上一工序重做,不把偏差带入下一工位。工艺文件版本、工位号和核对结果按文件记入批次记录。
取件防错与错件拦截
取件防错核对包括料盒格位与工序物料的对应、错料是否被结构限位或扫码识别挡住、多件或混料是否在取用前被发现。取件按工艺文件标注的物料型号、规格和数量逐件取用,不跨格位、不顺手取相邻格物料。发现错型号、错规格、多件或混装,当场记录格位和物料,停留在本工序复核,被拦截的物料退回上一工位或料架重新确认,不继续装配。防错装置、格位标识和物料状态按工艺文件记录,不手工绕过防错。
扫码确认与判定
扫码确认在每道关键工序完成后进行,扫描物料条码或工单条码,系统按工艺文件比对物料型号、数量和工序顺序。首件判定由检验员按图纸与工艺文件核对外观、插接到位、紧固状态和防错标记,确认合格后方可继续后续批次。任一扫码结果与工艺文件不符、应扫物料缺失、顺序颠倒或首件不合格,即触发拦截,工件不予放行并回退到上一工序。判定按验证计划规定的准则执行,关键项不合格即判本次验证不通过,不以个别合格件类推整批。
批次记录与再验证
记录工单号、工位编号、产品型号、取样数量、顺序核对结果、取件拦截次数与类型、扫码记录、首件判定结论和异常回退情况,形成可追溯的批次记录。验证后检查防错装置、扫码设备、工艺文件版本和工位布置是否仍与现场一致。装配工艺、料盒配置、扫码逻辑或工位布局变更后,重新组织验证,不沿用旧结论。总装工位的装配执行与防错工艺做法见线束总装工位装配执行与防错工艺:装配顺序、取件防错、扫码确认与首件确认。